
Determine qué necesita mejorar
¿Está sobrecargado un elemento, se está desalineando un rodamiento o se está agrietando una soldadura bajo cargas repetidas? Identifique las condiciones de operación, fallo y mantenimiento relevantes. Una tensión calculada menor solo resulta útil si aborda el problema original.
El soporte de una tolva de transferencia puede caber en el espacio disponible, pero aplicar su carga entre los elementos principales de apoyo. Una placa más gruesa podría transmitir esa carga a través del vano. En cambio, acercar el soporte a un elemento adecuado puede reducir la flexión. La elección depende de la posición de la tolva, el flujo de material, las holguras y las conexiones disponibles.
Identifique la función del detalle antes de retirarlo
Contraste los planos, los cálculos y el historial de modificaciones con la máquina. Confirme dimensiones, espesores remanentes, uniones y estado de las grietas. Un plano antiguo no permite establecer el estado de una soldadura o placa interna inaccesible.
Una placa que parece innecesaria puede impedir el pandeo de un elemento comprimido, distribuir una fuerza concentrada o sostener la estructura durante el mantenimiento. Compruebe su función en la disposición terminada y durante su retirada.
Por ejemplo, un modelo puede mostrar una resistencia y una capacidad frente al pandeo aceptables al omitir un rigidizador dañado. Ese resultado sigue dependiendo de que las placas y los diafragmas internos conservados tengan los espesores y las conexiones supuestos. Si esos detalles no se han verificado, el cálculo no demuestra que la retirada física sea aceptable.
Cuando no pueda recuperarse la finalidad original, identifique las funciones que la máquina sigue necesitando y evalúelas directamente. Registre la base para conservar, modificar o retirar el detalle.
Compruebe conjuntamente el movimiento y la transferencia local de fuerzas
Un apoyo puede tener resistencia suficiente y, al mismo tiempo, desplazarse demasiado para su polea, reductor o rodamiento. Obtenga los límites de desplazamiento y giro relativos entre los puntos de montaje y, después, evalúe el conjunto de apoyo bajo las cargas pertinentes.
Considere dos carriles de un mecanismo de movimiento alternativo, uno sobre el otro. Una placa que los conecta puede limitar su movimiento relativo. Lo hace transfiriendo fuerza de un carril al otro a través de sus conexiones. Estas fuerzas pueden provocar flexión local en cada carril en la zona de unión de la placa.
Compruebe si el movimiento relativo permanece dentro del límite requerido y si los carriles y sus conexiones pueden soportar las fuerzas transferidas. Otra sección de carril o disposición de apoyo puede resultar más adecuada.
Siga la fuerza hasta la estructura receptora
Una trayectoria de carga es el recorrido que sigue una fuerza a través de las piezas conectadas hasta los apoyos de la máquina. Siga la reacción del equipo a través de sus pernos o soldaduras, la placa receptora, el elemento de apoyo y las conexiones de sus extremos. Cada pieza debe transmitir la fuerza a la siguiente.
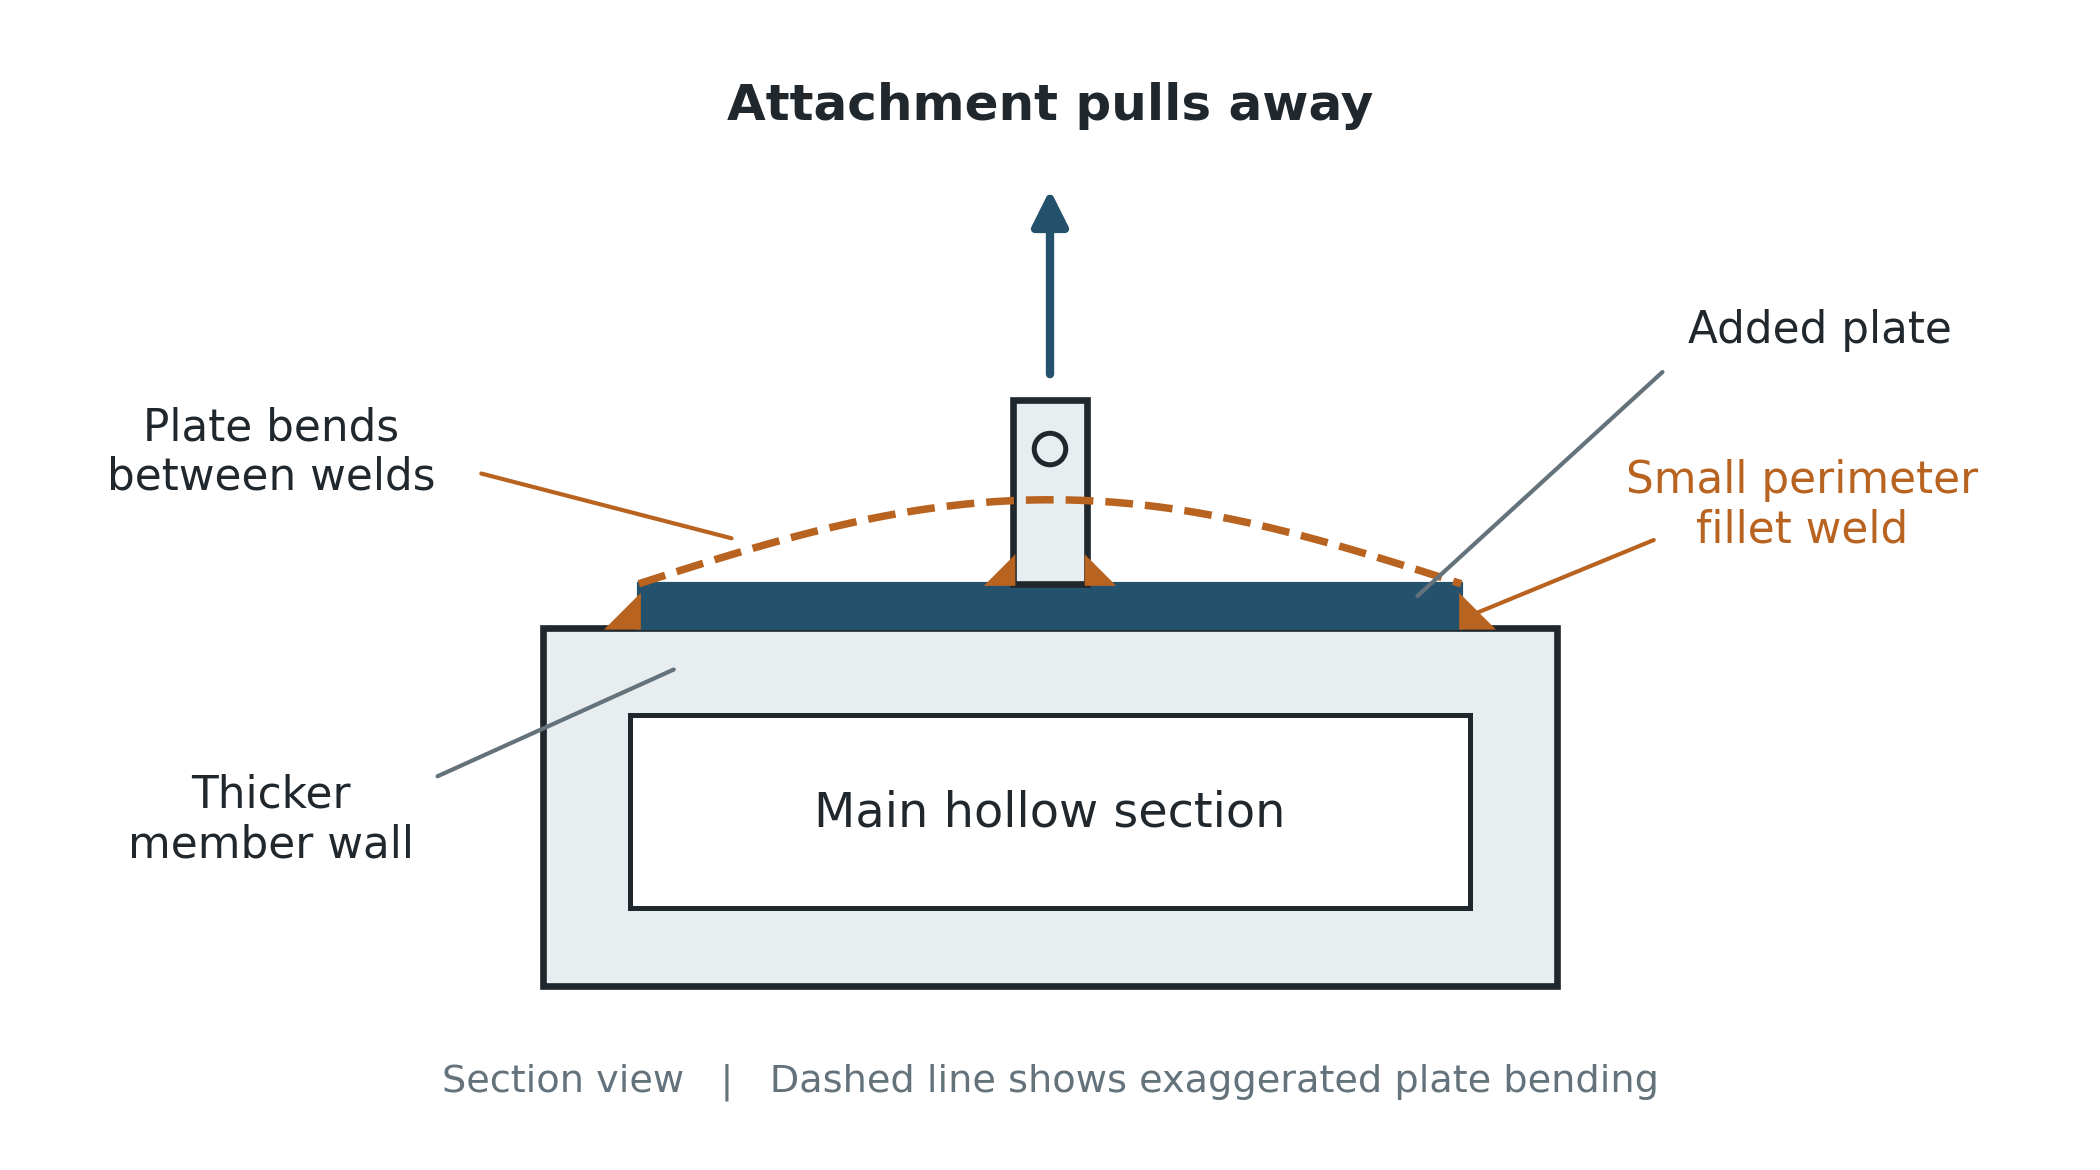
Compruebe la garganta efectiva, la longitud y las cargas de la soldadura, el tamaño mínimo de soldadura y la geometría disponible en el borde de la placa. La dimensión del cateto de soldadura es distinta de la garganta efectiva utilizada en el cálculo de capacidad. Hacer coincidir el tamaño de soldadura con el espesor del elemento no es una comprobación de adecuación.
Bajo una fuerza de tracción hacia afuera, la placa añadida puede separarse del perfil hueco y flexionarse entre sus soldaduras perimetrales. Compruebe la placa y la pared receptora, además de las soldaduras. Una soldadura de mayor tamaño puede ayudar cuando la fatiga está gobernada por la garganta efectiva de la soldadura, pero puede dejar sin resolver la flexión de la placa o un detalle crítico en el pie de la soldadura.
Confirme el grado, el estado y la soldabilidad del acero existente. Especifique un procedimiento de soldadura adecuado; un cálculo de resistencia de la soldadura, por sí solo, no demuestra que sea apropiado soldar.
Comprobar la transferencia de fuerza a través del espesor de la placa
En una unión cruciforme, dos placas alineadas sometidas a tracción se sueldan a caras opuestas de una placa central. Su fuerza debe transmitirse a través del espesor de esta última. La contracción de soldadura restringida también puede imponer deformación a través del espesor antes de la puesta en servicio. Una placa laminada susceptible puede desgarrarse internamente; esto se denomina desgarro laminar. Compruebe conjuntamente las propiedades a través del espesor, la transmisión de cargas de servicio, la restricción durante la soldadura y la inspección. Las soldaduras más grandes no resuelven una ductilidad deficiente a través del espesor, y la inspección superficial no permite determinar el estado interno.
Utilizar la medida de tensión que corresponda al método de fatiga
Una tensión nominal describe la carga en el elemento sin resolver todos los efectos locales de la soldadura. Una tensión local de soldadura incluye una mayor parte de esos efectos. Cada una debe compararse con la curva de fatiga prevista para ese método. En un modelo de elementos finitos, un pico en una esquina idealizada como perfectamente aguda puede aumentar al refinar la malla. Utilice el procedimiento de extracción de tensiones exigido por el método elegido.
Elegir cómo se conecta el acero nuevo
Una placa de refuerzo y un collar participan de manera distinta
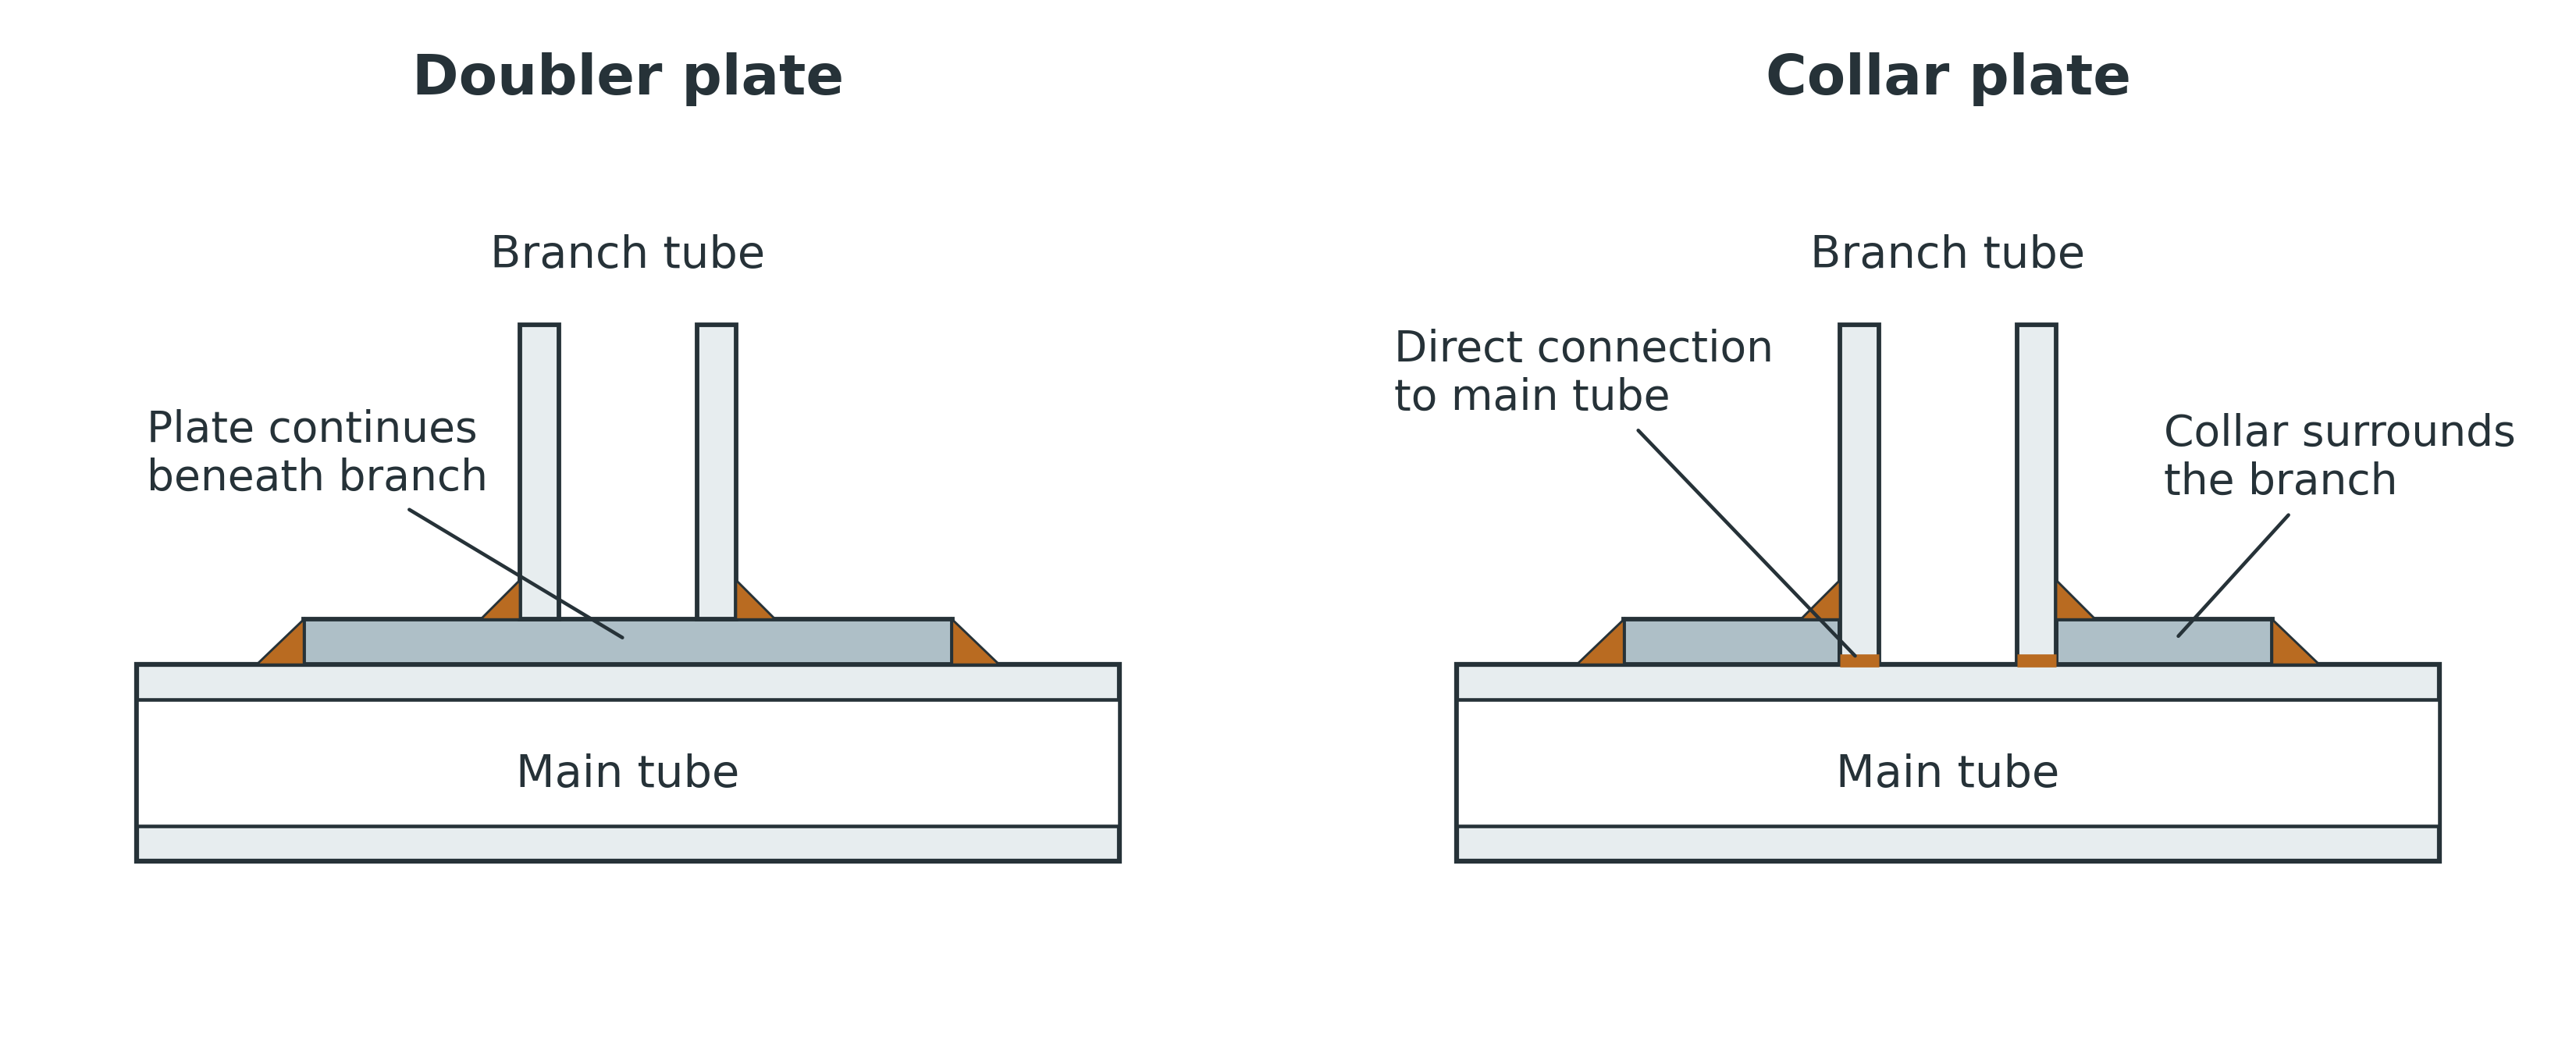
Una placa de refuerzo se sitúa entre el ramal y el tubo principal. El ramal se suelda a la placa de refuerzo y esta se suelda al tubo. La fuerza del ramal debe pasar a través de la placa añadida.
Un collar rodea una rama tubular que ya está conectada directamente al tubo principal. Se suelda a ambas piezas, de modo que la conexión directa se mantiene junto con la conexión mediante collar. Seleccione la disposición según la carga real y el modo de fallo gobernante; la resistencia estática no demuestra la vida a fatiga.
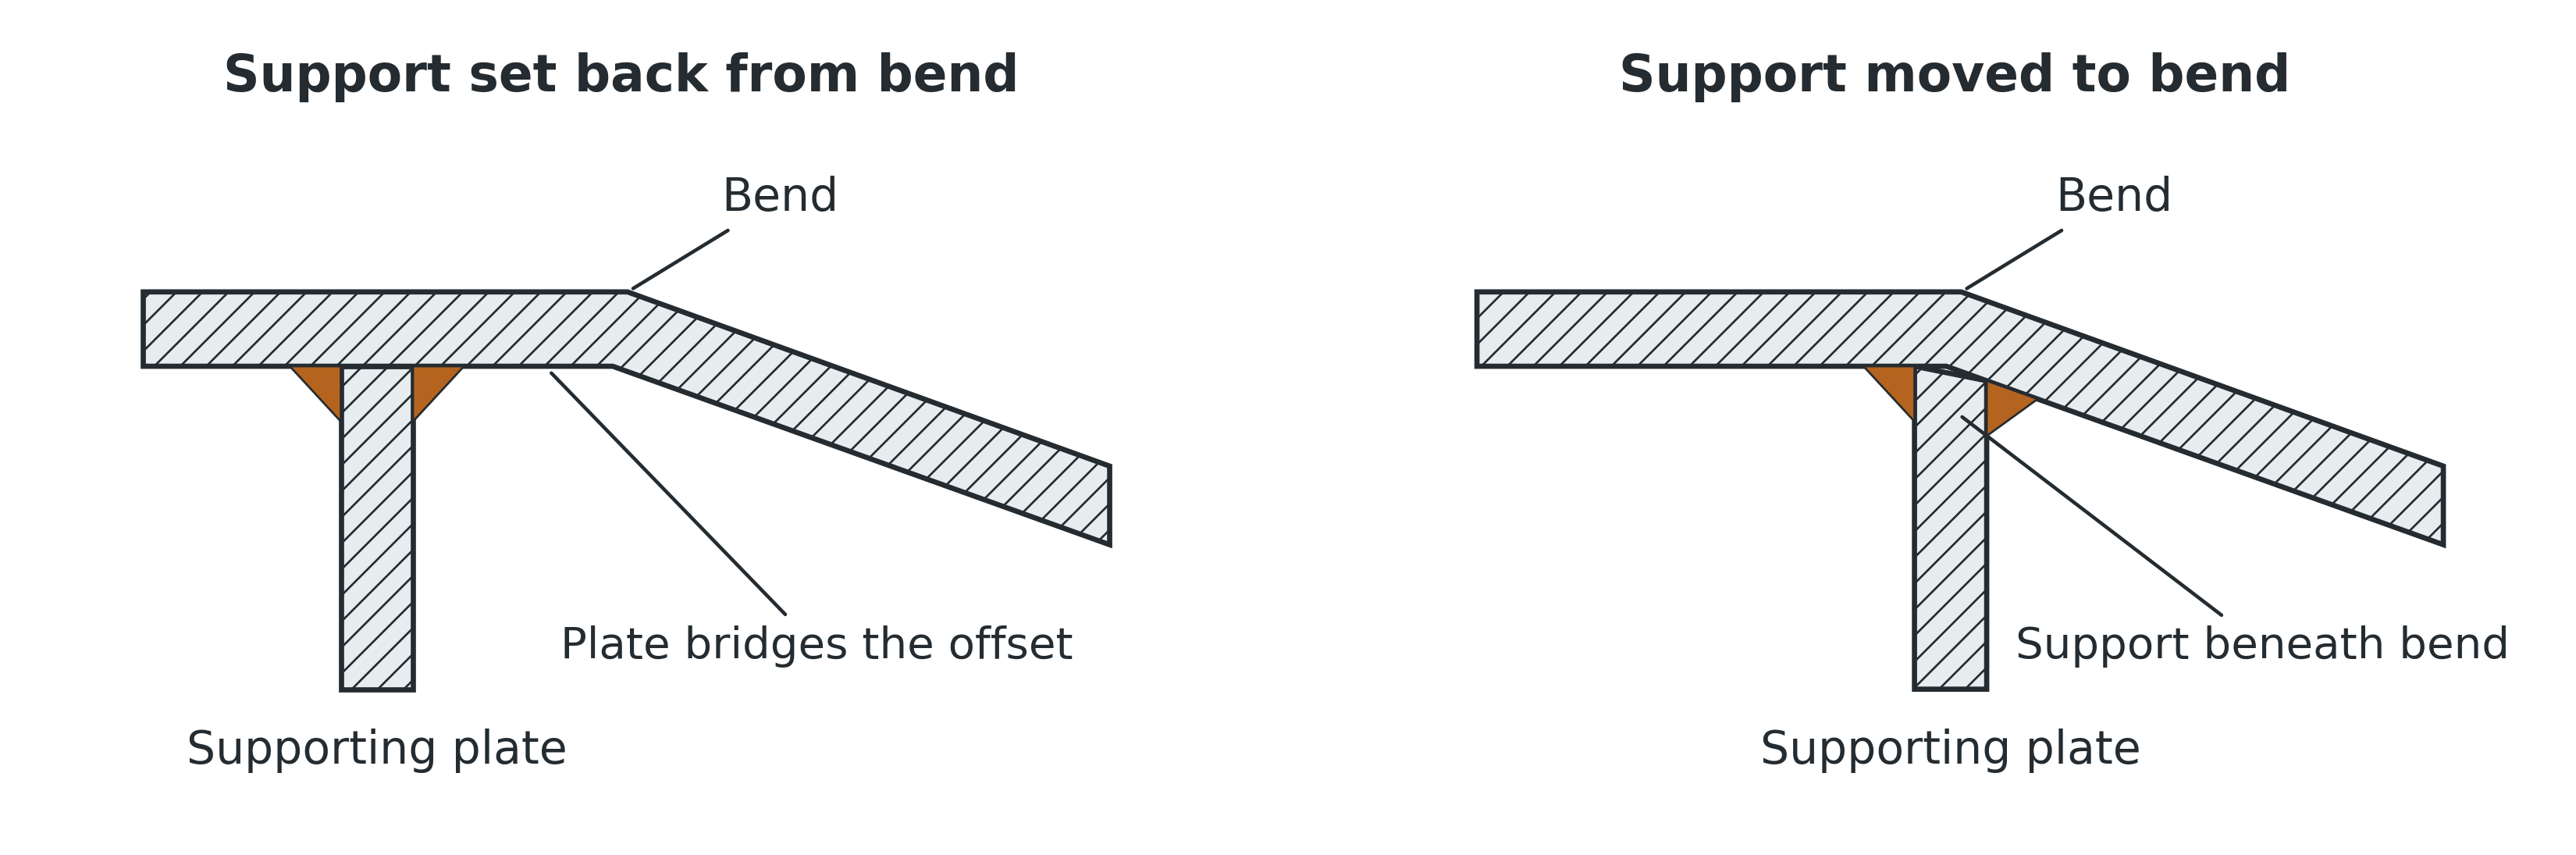
Colocar el apoyo debajo del cambio de dirección
Considere una placa doblada que transmite fuerza axial. Cambiar la dirección de la fuerza requiere una fuerza transversal en el doblez. Si la placa de apoyo está retirada del doblez, el tramo de placa intermedio transmite esa fuerza mediante flexión local. Colocar el apoyo debajo del doblez proporciona a la fuerza una trayectoria más directa. Compruebe la placa de apoyo, las soldaduras y la placa doblada para las cargas reales y el rango de tensiones locales.
Proporcione acceso para ejecutar e inspeccionar la soldadura
Un rigidizador puede ajustarse al plano y, aun así, obstruir el acceso a la raíz de la unión. El soldador necesita ver y alcanzar la raíz, mantener el ángulo de trabajo y avanzar a lo largo de la soldadura. Compruebe el acceso para soldadura e inspección una vez instaladas las piezas adyacentes. Modifique el detalle o la secuencia de montaje cuando el acceso sea insuficiente.
Compruebe los nuevos detalles de fatiga
El refuerzo modifica la flexibilidad local y puede redistribuir las cargas. Compruebe las soldaduras nuevas, los extremos del refuerzo y los detalles adyacentes, incluido el rango de tensiones en el elemento receptor. Mantenga en la evaluación el régimen de operación anterior y el estado existente. El acero añadido no elimina el daño por fatiga ni resuelve una grieta existente; defina su tratamiento e inspección.
Detalle el extremo de una unión de placa ranurada
Considere una placa A insertada en una ranura de la placa B, perpendicular a ella. En el detalle de la izquierda, la ranura se ajusta estrechamente a A y la soldadura continúa a través de su extremo recto. Esta geometría abrupta puede aumentar el rango local de tensiones bajo cargas repetidas.
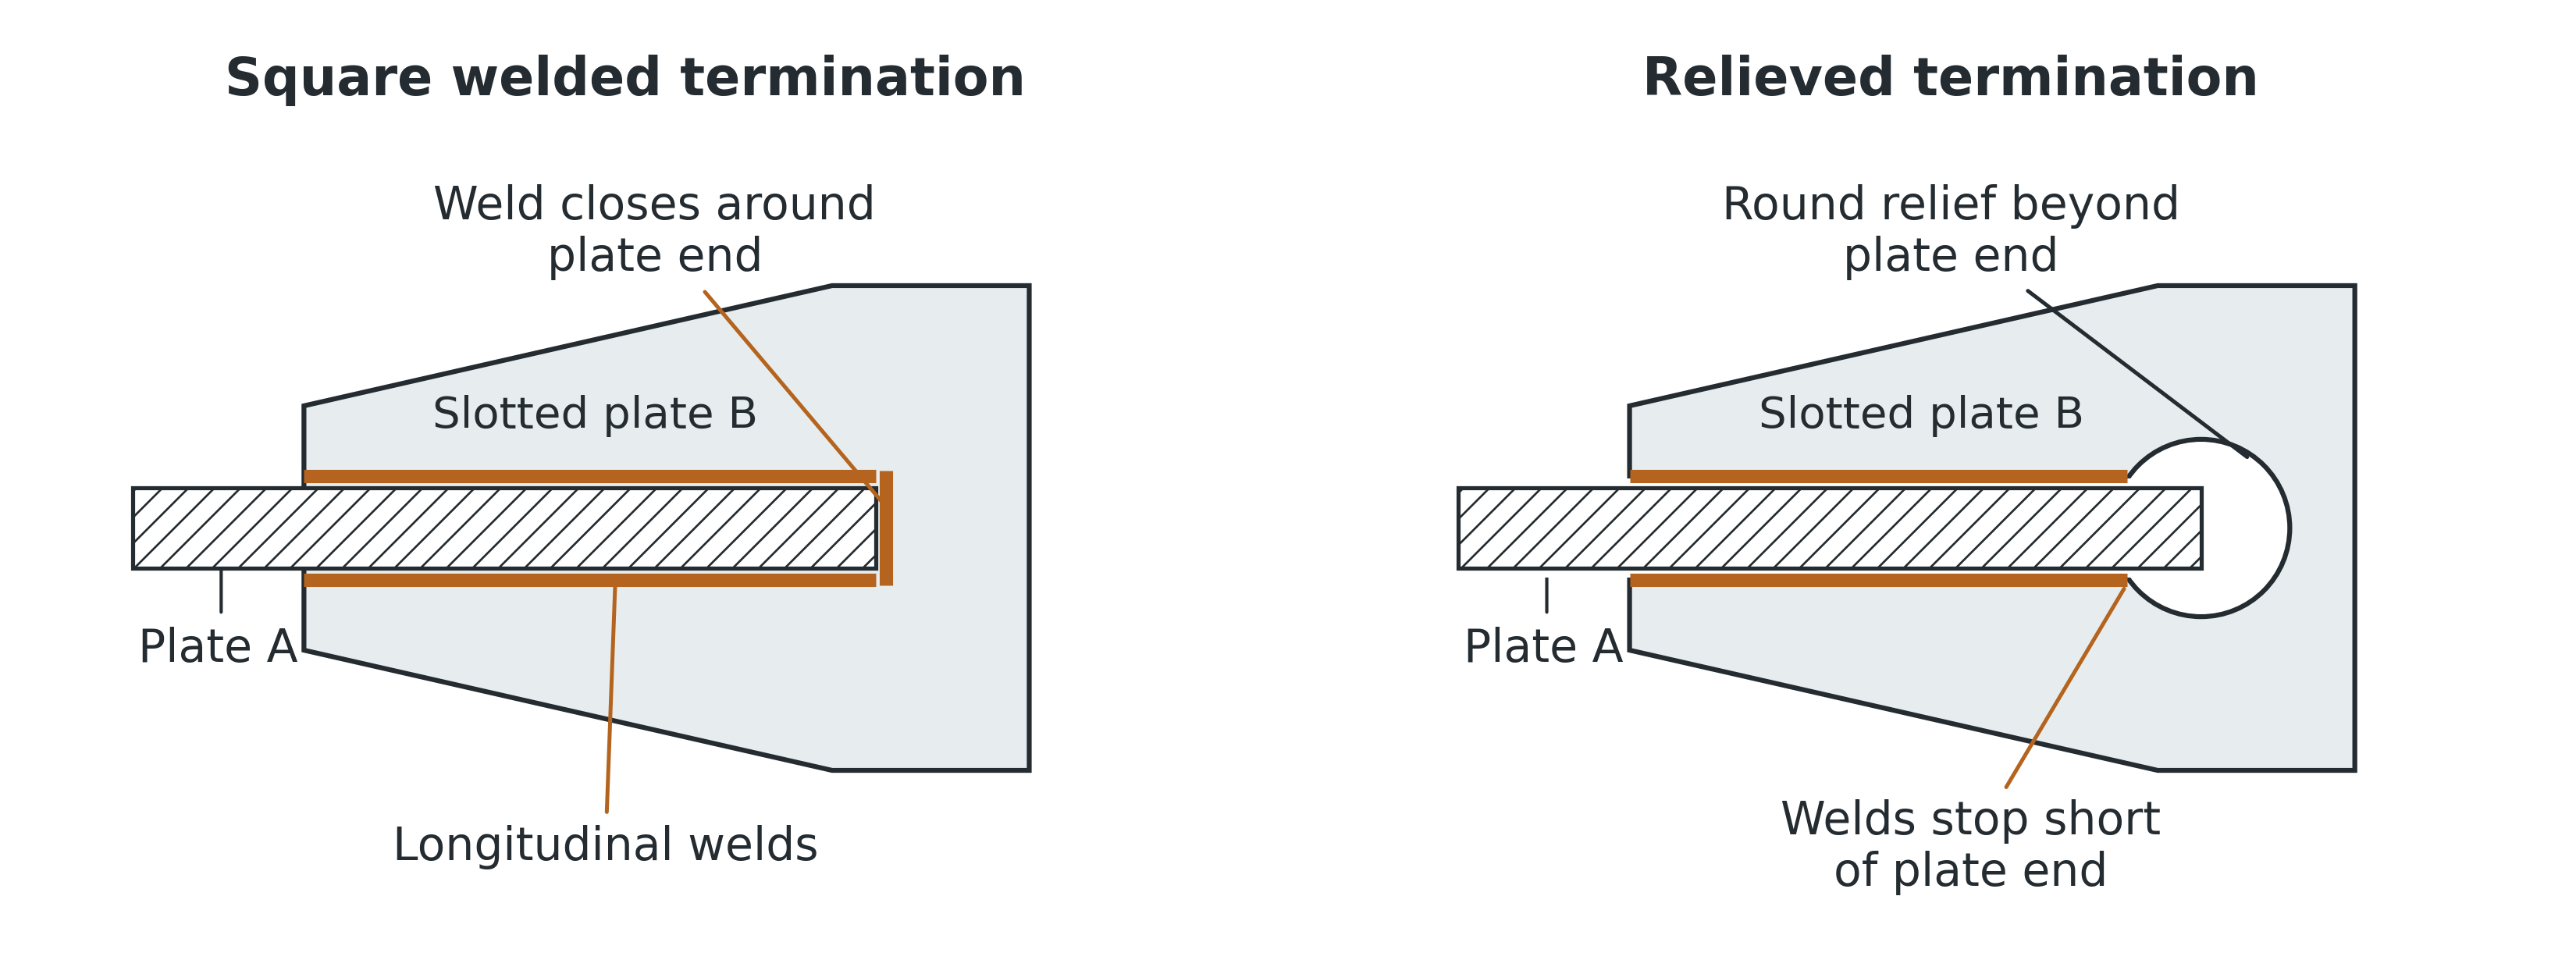
En el detalle con abertura de alivio, A se introduce en la abertura circular y su extremo permanece sin soldar. Las soldaduras longitudinales terminan antes del extremo, evitando un retorno de soldadura en la terminación estrecha de la ranura. La separación de 10 mm corresponde a este detalle; no es una regla general para toda soldadura próxima a un borde de placa. Compruebe la longitud efectiva de soldadura, la sección restante de la placa y las tensiones locales en el borde de la abertura de alivio y en los extremos de las soldaduras.
Un pequeño accesorio soldado puede agrietar la placa receptora
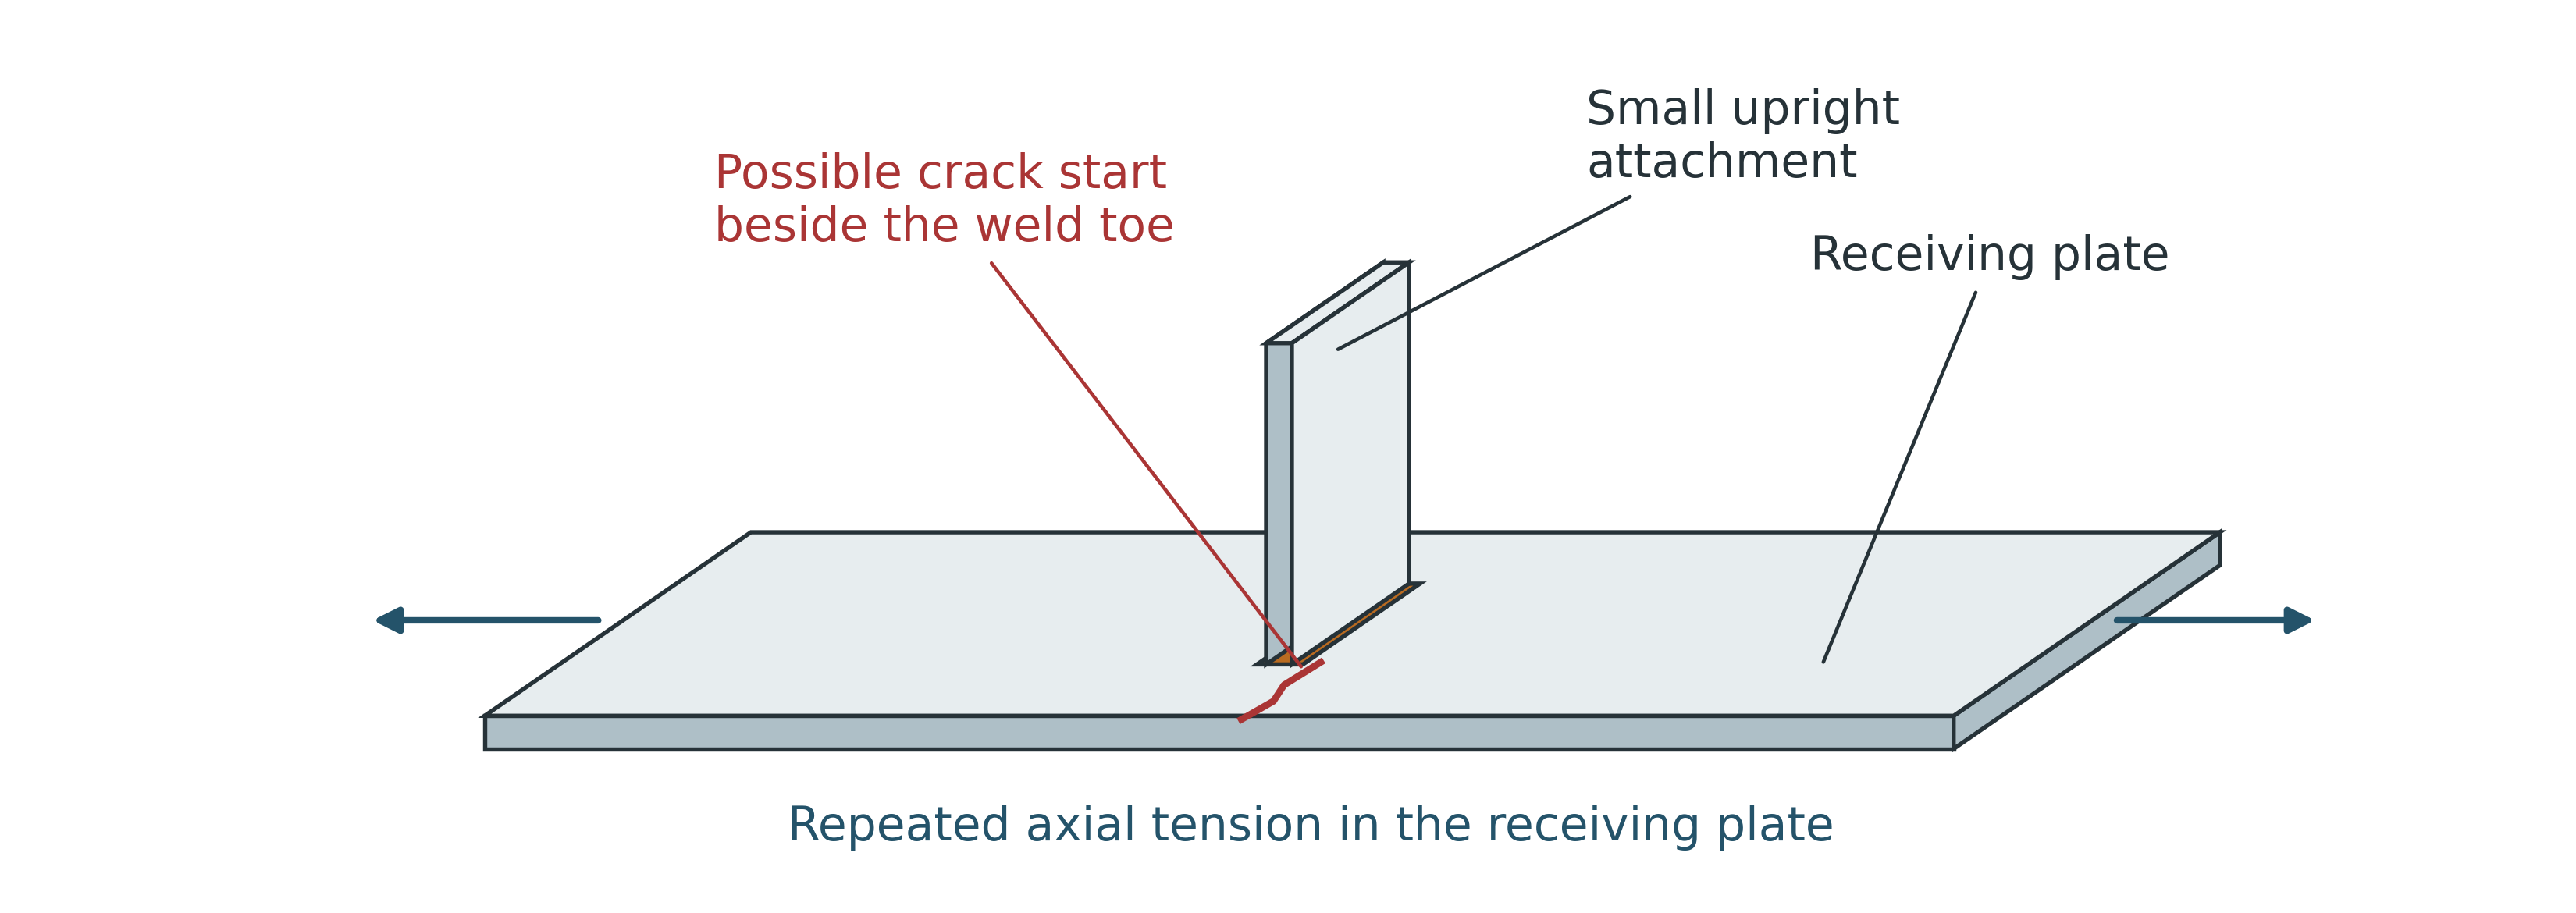
Incluso un accesorio pequeño puede afectar a la fatiga de la placa situada debajo. Cuando la placa receptora se alarga repetidamente, la soldadura crea una concentración local de tensiones. Una grieta puede iniciarse junto al pie de la soldadura y propagarse hacia esa placa. Compruebe el rango de tensiones de la placa receptora y el detalle de fatiga, además de la fuerza del accesorio.
En las esquinas expuestas de las placas, evite las mordeduras y los retornos de soldadura que atraviesen la esquina. Suavice las transiciones de las correcciones de mordeduras y vuelva a comprobar la sección.
Defina los detalles de las aberturas y los cambios de ancho de las placas
Un agujero circular también interrumpe un ala
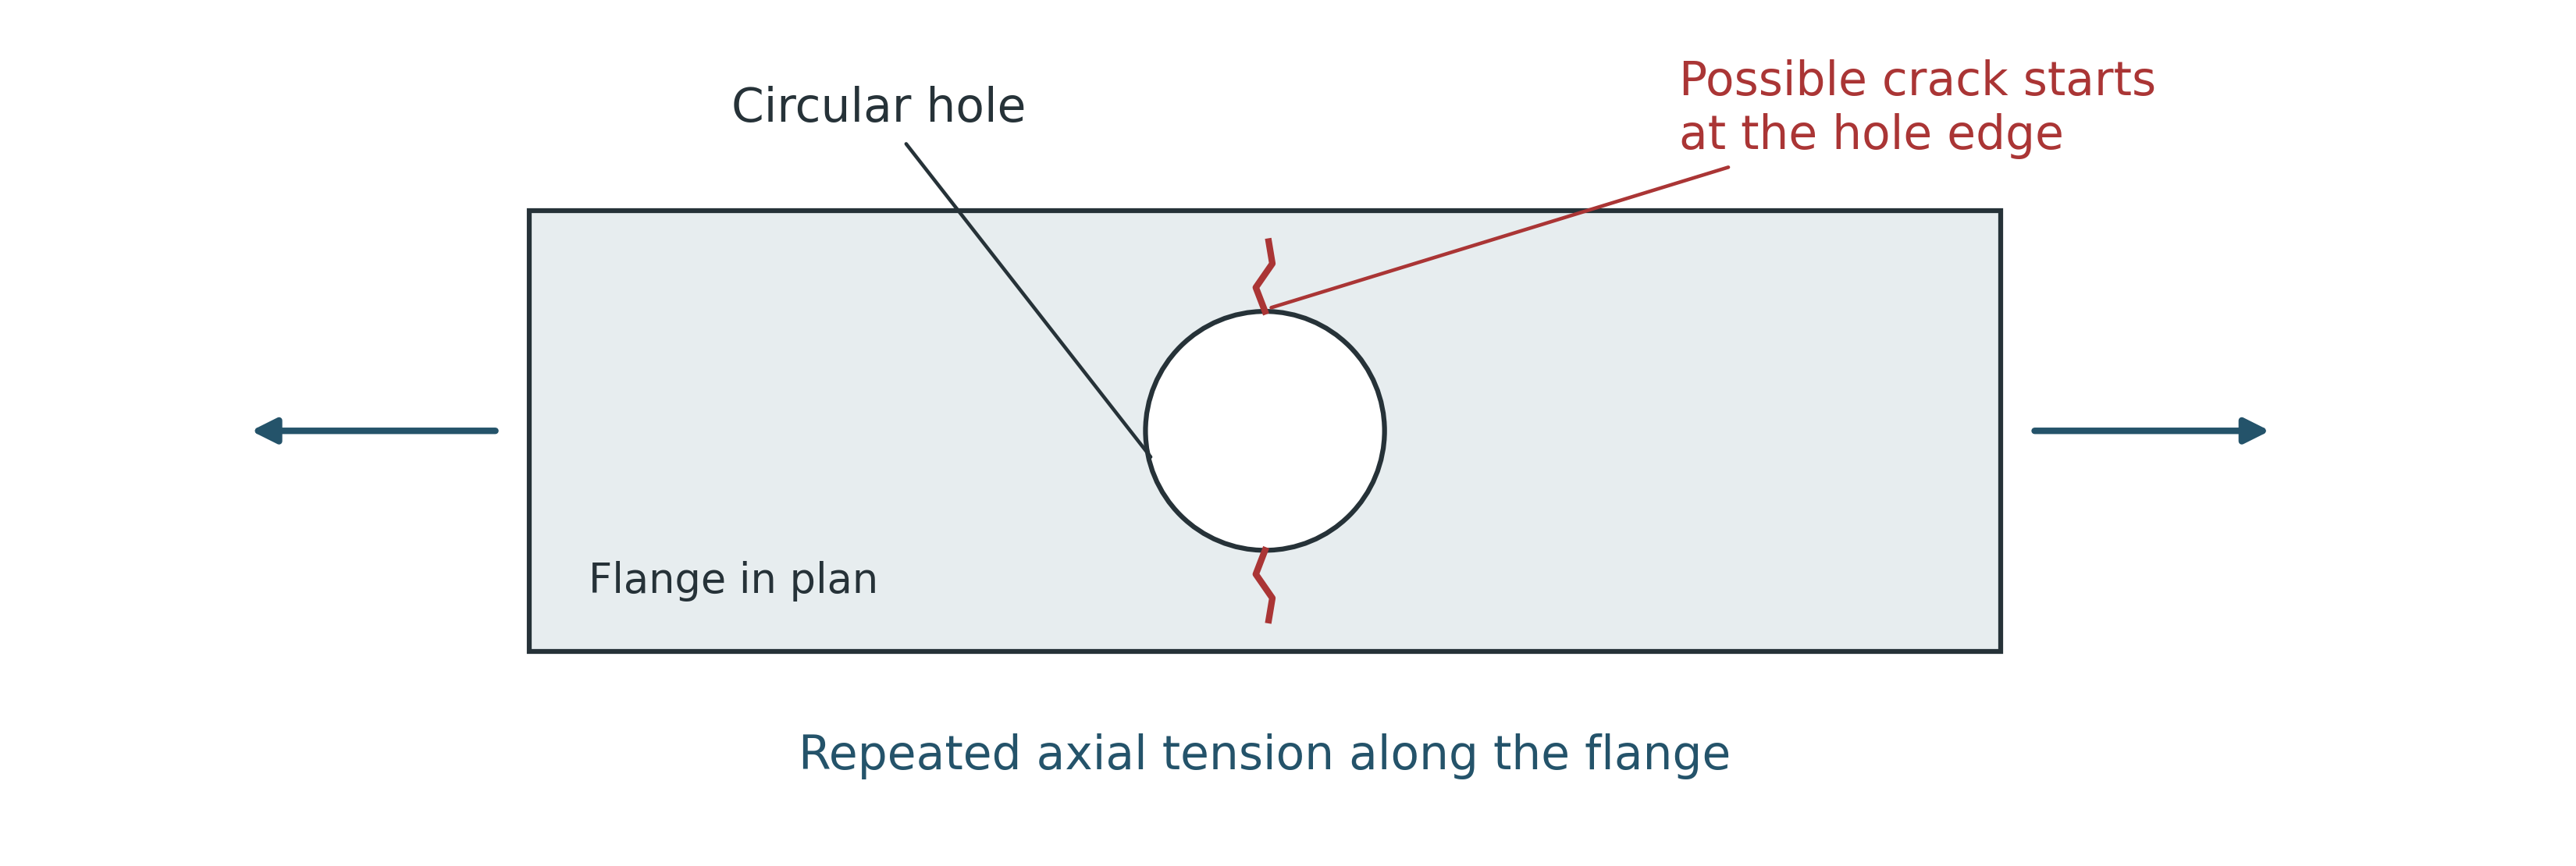
El agujero obliga a la carga a pasar alrededor de sus bordes. La tensión local aumenta y puede iniciarse allí una grieta de fatiga, aunque la abertura sea circular. Compruebe la sección restante del ala, el rango de tensiones locales, las soldaduras próximas y el estado del borde. La forma por sí sola no demuestra la adecuación.
Adapte el radio de transición a la unión
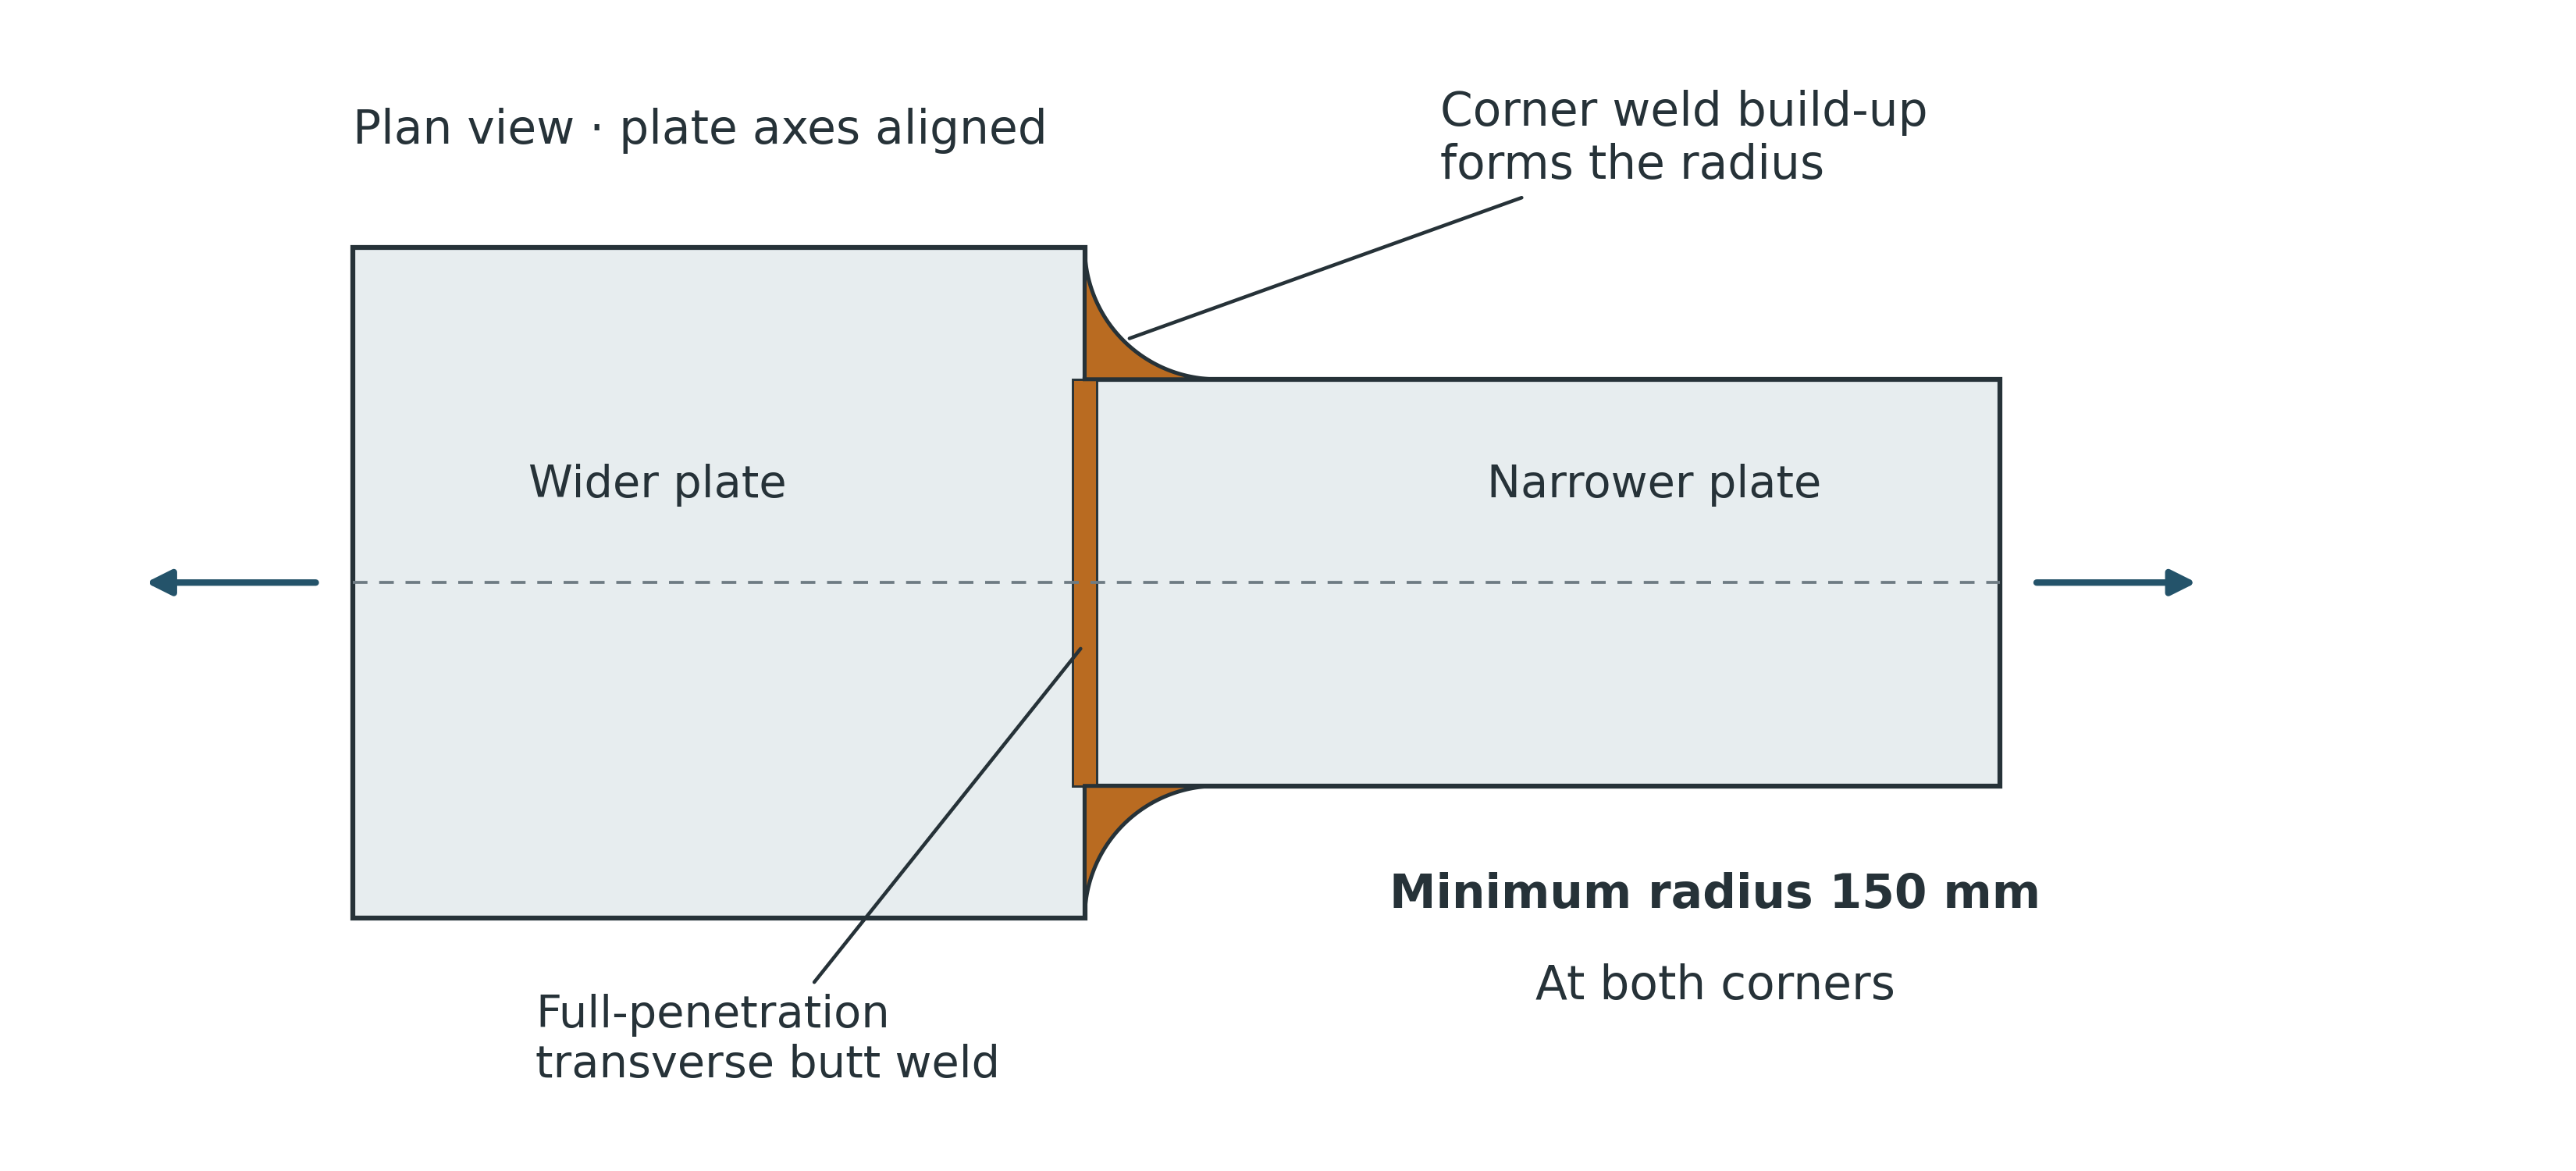
Las placas están en el mismo plano y tienen igual espesor. Sus ejes están alineados, pero sus anchos son distintos. Una soldadura transversal a tope de penetración completa las une. En cada cambio de ancho, el recrecido de soldadura en la esquina forma el contorno curvo mostrado.
Para el detalle ilustrado, utilice un radio mínimo de 150 mm en ambas esquinas. Aumente el radio si lo exige la geometría real de la unión. Este no es un radio universal para ranuras o recortes. Esmerile a ras el sobreespesor de soldadura de las esquinas en una longitud de 2t, donde t es el espesor de la placa, y cumpla los requisitos especificados de calidad de soldadura e inspección.
Establezca cuándo empieza a soportar carga el acero nuevo
La secuencia de instalación determina qué cargas puede compartir el acero nuevo. Si el refuerzo se instala mientras el elemento original permanece cargado y deformado, no asume automáticamente parte de esa carga existente.
En este ejemplo simplificado de tracción axial, el elemento original soporta 100 kN y ya se ha alargado. Se instala un segundo elemento entre los mismos extremos, sin forzarlo para colocarlo ni aplicar precarga. Se ajusta a la geometría deformada y comienza con fuerza nula.
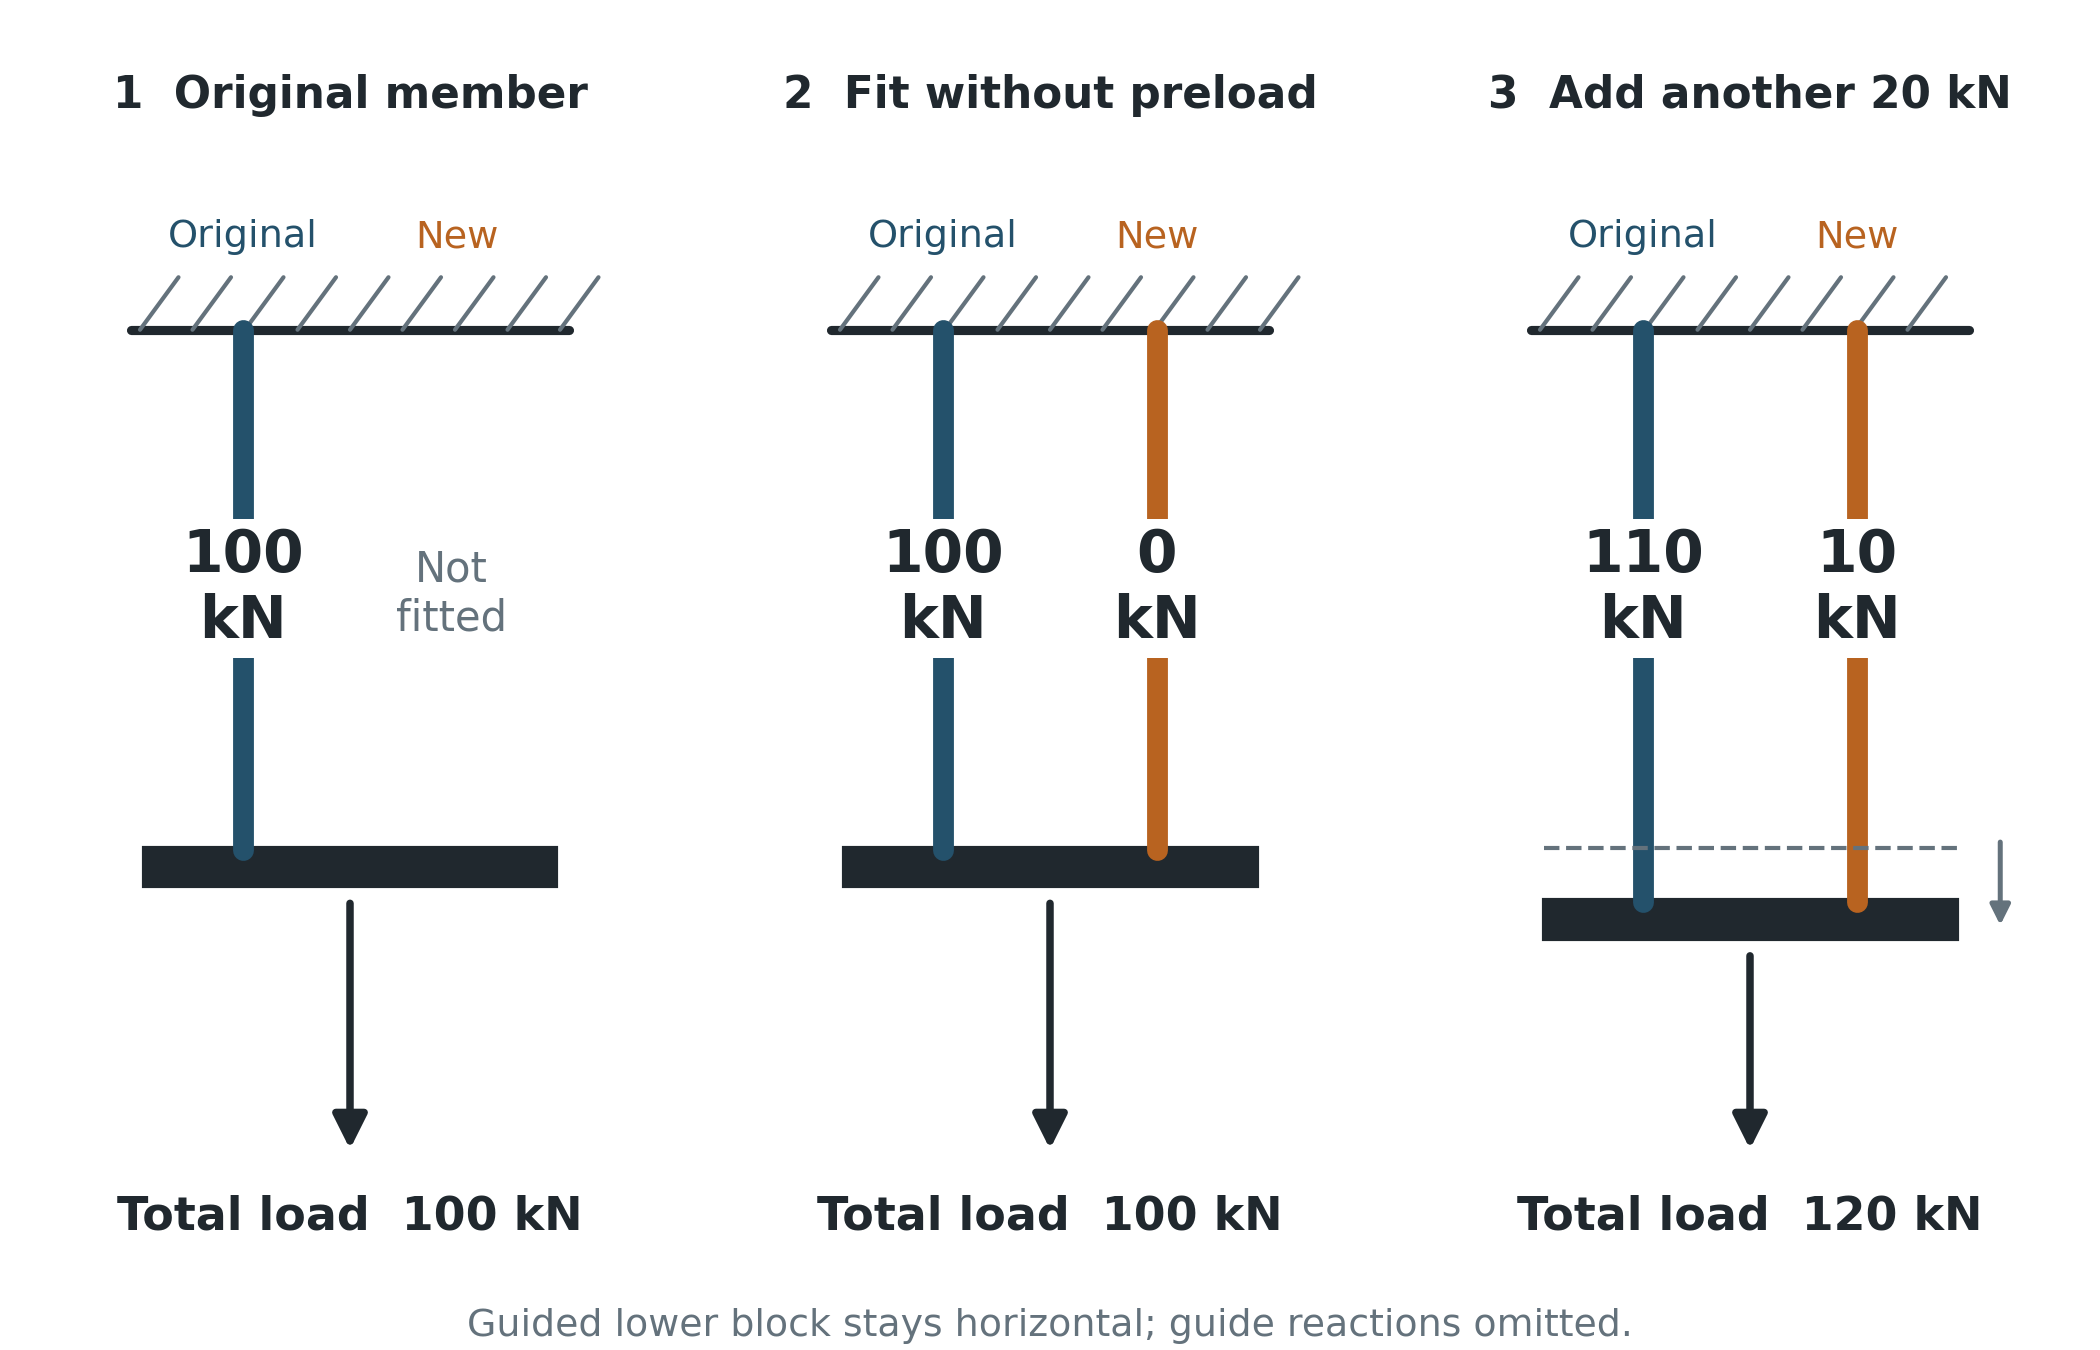
Cuando se aplican otros 20 kN, la misma rigidez axial y el mismo alargamiento adicional hacen que cada elemento reciba 10 kN. El elemento original conserva sus 100 kN iniciales, por lo que las fuerzas finales son 110 kN y 10 kN. Aplicar los 120 kN completos a un modelo terminado inicialmente sin tensiones predeciría, en cambio, 60 kN en cada elemento. Eso representa una historia de instalación diferente.
En los ciclos posteriores entre cargas totales de 100 y 120 kN, la fuerza en el elemento original varía entre 100 y 110 kN. Su rango de fuerza es menor, aunque su carga original permanece. Cualquier mejora frente a la fatiga sigue dependiendo de los detalles de soldadura, del servicio previo y de las nuevas conexiones.
Este ejemplo supone que completar la unión no introduce precarga ni movimiento. Se excluyen el calentamiento, la contracción y la redistribución inducidos por la soldadura. Explica el reparto elástico de cargas, no la resistencia al pandeo ni la capacidad última.
Si el diseño depende de aliviar la carga existente, defina una descarga diseñada por ingeniería o una transferencia controlada de carga antes de que el refuerzo entre en acción. El análisis y la secuencia en obra deben representar las mismas etapas.
Tenga en cuenta la contracción de soldadura
La contracción de una soldadura excéntrica puede curvar una placa o un perfil. Cuando sea viable, equilibre la ubicación y la secuencia de las soldaduras, y limite el volumen de soldadura a lo requerido por el diseño y el procedimiento. La sujeción puede mantener la alineación mientras aumenta la tensión residual y el riesgo de fisuración. Especifique cómo se permitirá la contracción.
Considere las consecuencias durante la instalación y el servicio
Comprobar la máquina completa, además del elemento local
Registre la masa añadida y retirada en su ubicación real. El acero añadido cerca de una rueda de cangilones modifica el momento del peso respecto al pivote de la pluma y puede afectar las fuerzas de los cilindros, el equilibrio de la máquina y las reacciones de apoyo. Evalúe las posiciones pertinentes de la máquina. Un cambio en la longitud de una biela también exige reevaluar la geometría del mecanismo.
Al comprobar las acciones globales sobre el rodamiento de giro, considere el conjunto completo situado sobre él y todos los demás apoyos o conexiones que crucen ese límite. Los pares internos de acción y reacción se cancelan cuando el conjunto se trata como un solo cuerpo. Una mayor fuerza en un tirante interno, por sí sola, no demuestra una mayor fuerza global en el rodamiento ni un mayor momento de vuelco. El peso, las cargas externas y la geometría determinan esas acciones; las solicitaciones locales del rodamiento y de los pernos pueden, aun así, cambiar con la rigidez del apoyo.
La posición de la carga también importa a nivel local. Una fuerza vertical aplicada a un lado del centro de cortante de una viga puede torsionarla. Aplicar la carga a través del centro de cortante evita esa fuente de torsión, pero aún es necesario comprobar la flexión local del ala y las solicitaciones del alma.
Conserve el acceso para inspección, el drenaje y las rutas de retirada de componentes. Una placa nueva puede retener material u ocultar una soldadura crítica. Evalúe cualquier uso adicional de las estructuras de acceso o de las protecciones como puntos de izaje o apoyos temporales.
Establezca la condición de reparación antes de soldar
Una máquina detenida sigue soportando carga permanente. El corte o el ranurado eliminan material resistente, y el calor de soldadura puede reducir temporalmente la capacidad. Compruebe como etapas separadas el apoyo temporal, la eliminación de material, la soldadura y la retirada de los apoyos, incluida la estabilidad de estos y de la máquina.
Si se utiliza un objetivo de descarga de aproximadamente 20 MPa, el plan de reparación debe definir la magnitud de tensión, la ubicación y la etapa de reparación a las que se aplica. Alcanzar ese objetivo no demuestra por sí solo que el ranurado o la soldadura sean aceptables.
Compruebe la sección remanente durante la eliminación del material, especifique la secuencia de apoyo y transferencia de carga, y verifique la condición de reparación permitida antes de iniciar el trabajo. Confirme que las conexiones estén completas antes de transferir la carga. Descargar reduce las tensiones debidas a las cargas aplicadas; no elimina las tensiones residuales de soldadura retenidas.
Acondicione el pie de soldadura cuando sea determinante
Cuando se prevé que la fatiga se inicie en el pie de una soldadura, el amolado controlado con fresa rotativa elimina pequeñas imperfecciones del pie y suaviza la transición entre la soldadura y la placa. Reduce la concentración local de tensiones sin eliminarla. El pulido superficial puede dejar defectos bajo el pie original. Conserve la garganta requerida y la sección de la placa, e inspeccione la superficie terminada mediante ensayos no destructivos adecuados. Evalúe otros posibles puntos de fisuración, incluida la raíz. Las grietas de fatiga existentes requieren evaluación y una reparación definida. Proteja la superficie acondicionada contra la corrosión; las picaduras pueden reducir el beneficio.
Verifique la modificación frente al problema original
Defina la evidencia necesaria antes de fabricar y las comprobaciones de aceptación posteriores a la instalación. Pueden incluir inspección de soldaduras, mediciones de alineación o movimientos bajo carga. Confirme que el cambio aborda el problema determinante, participa en la carga prevista y mantiene aceptables los detalles adyacentes. Registre la configuración final y la función de los detalles que futuras modificaciones podrían alterar.