
解决制约后续工作的决策事项
运输和组装都是设计输入。车间模块尺寸取决于可运输的范围,而现场组装安排取决于起重能力。[1, PDF p. 251] 运输和安装还可能使部分结构承受与正常运行不同的载荷。[2, PDF pp. 2至3] 对建成整机的评估,本身不能证明这些临时工况满足要求。
初步设计阶段还需关注支承系统及倾覆轴线的几何关系。[3, PDF p. 5] 在放行依赖这些条件的细节前,应识别控制整体行为的决定。在工厂布置层面,物料搬运文献已明确总体规划与详细规划之间需要协调。将这一原则应用于机器设计包,意味着要检查每一项正在深化的细节仍与已商定的布置相容。[4, PDF p. 38]
这并不要求所有细节一次完成,而是要求为即将确定开展的具体工作提供充分证据。
明确记录放行决定
设想一台取料机的臂架按模块供货,而运输路线、模块分界和组装支承仍未最终确定。改变最终拼接位置,可能改变局部刚度、模块质量和重心,也可能妨碍输送机支架或螺栓安装通道。
团队可能已掌握足够信息来比较布置方案,但仍缺乏切割最终拼接板所需的依据。有效的技术研讨应明确记录这些不同的决策。
| 工作 | 决策与依据 |
|---|---|
| 比较臂架布置 | 可以在已记录且足以支持比较的质量、几何和支承假设范围内继续开展。 |
| 切割并钻制最终拼接板 | 应暂停工作,直至模块分界、连接设计和接口均已解决并具备放行条件,包括运输限制、相关临时工况和装配操作空间。 |
| 将模块由起重机移交至支承 | 仅可按已接受的装配布置继续作业,并须确认所需支承、约束和连接已针对该次荷载转移完成验证。 |
对于每项决定,应明确谁提供缺失输入、谁校核评估,以及谁按项目安排批准放行。应记录限制条件,以及哪些输入变化会要求重新审议该决定。表格用于说明判断思路,并非装配程序。
暂定输入需要有合理依据的边界。仅称某个假定质量“偏保守”并不充分:较大质量可能增加吊装需求,而较小质量或不同的质量分布可能降低稳定性。应针对当前决策评估相关取值范围及组合,并在有影响时纳入重心变化。
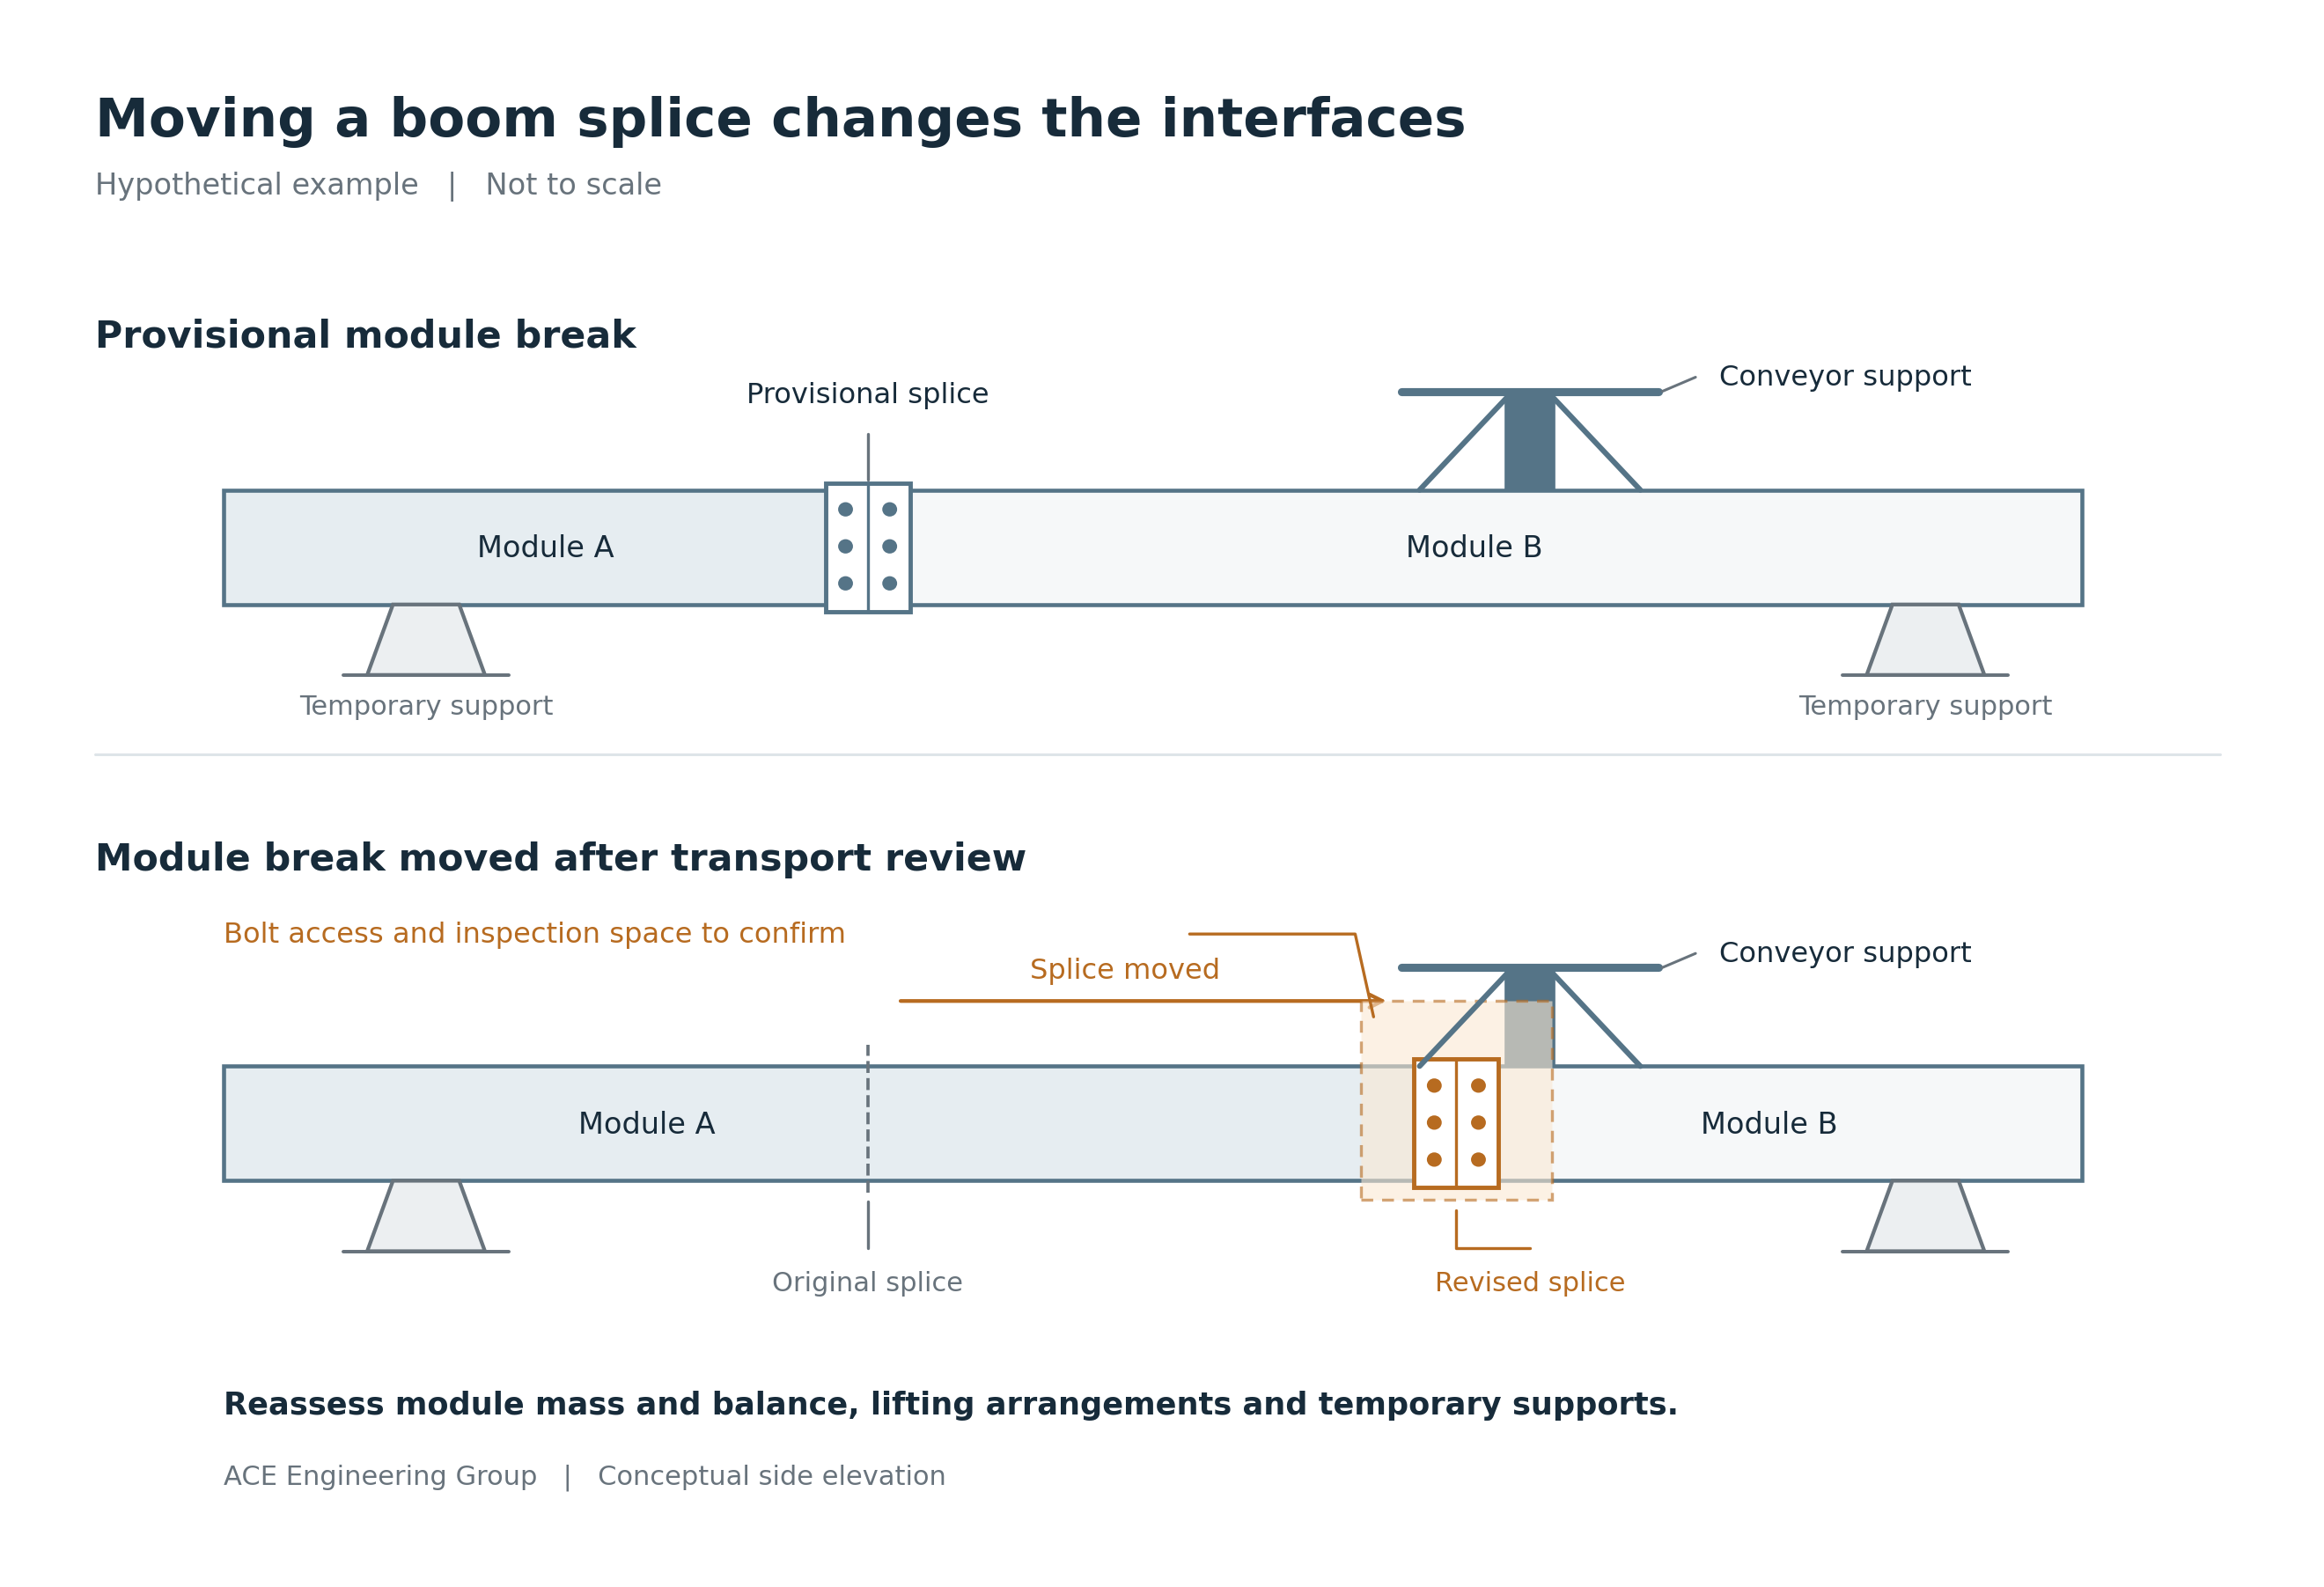
商定每个接口必须实现的功能
设备反力只是机械接口要求的一部分。滚筒支承还需要满足相互协调的对中、刚度、相对运动和连接几何要求。不良的基础或输送机支承可能导致输送带跑偏,机械安装部位的变形则可能损坏轴承或其他部件。[5, PDF p. 51; 1, PDF p. 255]
仅有强度验算并不能证明轴承安装座适用。例如,回转支承的指导文件涉及支承刚度、安装面平面度以及安装前测量。应采用适用于所选设备及其支承布置的要求。[12]
应记录起控制作用的输入资料及其版本、责任方和接受该资料所需的证据。如果制造问题单提出移动支承,应结合对中、管线设施和操作空间,审查改变后的荷载传递路径。将已接受的布置同时落实到结构和机械资料中。
应在周围结构仍可调整时,规划拆卸通道和起吊设施。及早考虑通道和起重装置,一直是斗轮挖掘机设计中的重要事项。[6, PDF p. 61] 实际需要回答的问题是:部件能否利用已经评估的支承和起吊布置拆下并重新安装。
统筹规划制造和检查
应说明评估依赖哪些构造特征。角焊缝可能需要分别考虑有效焊喉破坏和焊趾疲劳开裂。[2, PDF p. 2] 隔板可能用于分散集中反力;开孔可能为焊接或检验该隔板提供所需通道。为简化制造而进行修改时,必须保留这些功能。
制造顺序应保留完成该细节及对其进行验收所需的操作空间。封闭箱形截面或安装相邻支架,可能使焊接、检测或修复无法进行。应在失去这些操作空间之前,明确检查阶段和放行条件。历史指导资料支持在焊缝检测计划中识别重要焊缝。[1, PDF p. 254]
早期检测可以在仍易于修正时发现缺陷,但不一定能据此进行最终验收。氢致裂纹可能在焊后产生,因此检测计划必须遵守适用规范和项目规格书要求的等待时间。在满足相关验收条件之前,应保留所需检测及由此产生的修复作业所需的通道。不存在适用于所有接头的统一等待时间。[10]
焊缝位置、熔敷金属量和焊接顺序会影响变形。[7] 对于控制机械配合的尺寸,应确定基准、公差、测量阶段以及支承或约束状态。在制造夹具中测得的尺寸,可能在解除约束后发生变化。应在规定的验收状态下检查所需几何尺寸;不得仅为取得测量值而拆除维持稳定所需的约束。[11]
应明确制造方法、临时附件及其拆除的责任。改变已评估结构行为的方法或偏差,需要由负责且具备相应能力的设计人员审查。临时吊耳完成吊装任务后,仍可能影响疲劳性能;保留吊耳或受控拆除均需有经过评估的依据。[2, PDF p. 3] 应明确允许设置附件的位置、焊接和拆除要求,以及验收剩余结构所需的表面状态和检验要求。
检查临时工况之间的转换
支承布置在完全受力后可能满足要求,但结构在载荷转移过程中仍可能处于薄弱状态。应识别会改变传力路径、约束或稳定性的组装阶段,包括起重机卸载、临时支承接载和约束拆除。对每个相关过渡阶段,应明确继续作业之前必须具备的条件和必须完成的验证。
安全设计指南涵盖架设和安装期间的稳定性,以及组装、吊装、质量和尺寸信息。[13, pp. 2至3, 23] 应将这一思路应用于实际组装顺序。仅显示最终支承位置的图纸,不能证明此前的每个阶段都满足要求。
明确审查目的并验证变更
ACE 建议明确编制、独立技术校核及承担责任的审批职责。制造审查和供应商审查可提供不同方面的知识。应明确每次审查必须解决的问题、所需输入和放行准则。通用系统工程指导同样将审查与进入条件及成功准则相联系;这些是有用的流程指导,并非散料搬运机器的合规要求。[14, 章节 6.7]
分析反映的是所评估的几何、约束和载荷。实际结构或载荷的差异可能使分析结果失去代表性。[2, PDF p. 2] 在接受变更时,应识别受影响的图纸、计算、接口资料和质量记录,并同步更新。
新增加固可能改变质量分布和支承反力。材料替代可能改变材料性能、厚度、连接行为或制造要求。接受变更前应评估相关后果,随后验证制造完成的布置与已接受的处理方案一致。
关闭技术询问并不意味着流程结束。关闭事项需要有证据证明变更已纳入受控文件,并在适用时落实到实物。配置管理指导包括验证变更的实施情况。[14, 章节 6.5] Safe Work Australia 也涉及设计变更的协商,以及依据设计信息进行制造、检验和试验。[8, pp. 2至3] 未解决的差异应继续保留,等待工程处理决定。
让经验总结和交付资料发挥实际作用
工作重复时,应记录原因。计划内的设计深化、工程错误、设备资料迟交以及客户要求变更,需要采取不同应对措施。应将实际顺序与作出承诺时已有的信息进行比较。这有助于识别可避免的重复工作,而不会把所有设计迭代都视为浪费。任何关于工时或返工减少的主张,都需要项目证据支持。
交付时应保留经接受的配置及使用该配置所需的证据,包括相关检测和尺寸记录、吊装信息、质量与重心依据、组装限制以及已接受的偏差。应说明特殊细节的用途和临时支承布置的适用限制。
回转支承的更换说明了这些信息为何重要。顶升支座、妨碍作业的管线设施和临时支承都可能影响施工。[9, PDF pp. 40至41] 应保留针对该机器的具体设置及经评估的限值。另一台机器的布置示例,不能证明本机的更换程序可接受。
有效的技术研讨会应在结束时清楚记录哪些工作可以继续、哪些决策仍在阻碍工作,以及完成这些决策所需的证据。接手人员应能够理解放行依据,以及什么变化会使该依据失效。
ACE可协助审查即将作出的承诺所涉及的结构和机械决策,并明确推进工作所需的证据。目的是将有依据的决策落实到最终建成的机器中。
参考资料
[1] Durst, W. and Vogt, W. (1988). Bucket Wheel Excavator. Series on Mining Engineering, Vol. 7. Trans Tech Publications. 第 6 章:车间组装与运输,印刷页码 217(PDF p. 251);焊缝检验策划,印刷页码 220(PDF p. 254);机械部件安装座,章节 6.1.2,印刷页码 221(PDF p. 255)。
[2] Andrews, R. M.(无日期)。Finite Element Analysis of Welded Structures. The Welding Institute, Cambridge。“General Remarks and Pitfalls”,第7项,PDF p. 2;“Deviations from the Intended Design”和“Loadings”,PDF pp. 2至3;“Temporary Attachments”,PDF p. 3。共三页,无页码。该论文讨论的是BS 7608和PD 6493的历史版本。
[3] Moczko, P., Pietrusiak, D. and Rusiński, E. (2018). “Material Handling and Mining Equipment:International Standards Recommendations for Design and Testing”. FME Transactions, 46(3), 291至298. DOI: 10.5937/fmet1803291M. 章节 2.4 “Stability”,印刷页码 295(PDF p. 5)。该比较引用 AS 4324.1:1995,不能据此确定 2025 年版的要求。
[4] Muther, R. (1985). “Plant Layout and Materials Handling”, Chapter 2, in Kulwiec, R. A. (ed.), Materials Handling Handbook, 2nd ed. John Wiley & Sons. 章节 2.1.5 “Phases of Planning”,印刷版第 23 页(PDF p. 38)。该资料讨论工厂布置;将其应用于机器设计包协调属于工程推论。
[5] Fruchtbaum, J. (1988). Bulk Materials Handling Handbook. Van Nostrand Reinhold. 章节 2.12 “Training of Belt on Conveyor”,印刷页码第29页(PDF p. 51)。支持基础或输送机支承与输送带对中之间的关系;未规定本文示例的公差。
[6] Rasper, L. (1975). The Bucket Wheel Excavator: Development, Design, Application. Series on Bulk Materials Handling, Vol. 1, No. 2. Trans Tech Publications. 第3章开头(PDF p. 61):在初期预留维护通道和起吊设备。
[7] TWI。“Distortion:prevention by design”。章节:“Weld placement”、“Reducing the volume of weld metal”和“Use of balanced welding”。访问日期:2026年10月18日。
[8] Safe Work Australia(2014年7月)。Guide for manufacturing safe plant。第2页:“Using the design specifications”和“Modifying the design specifications”;第3页:“Manufacturing plant”。提供关于协商、由具备能力的人员批准修改,以及按设计资料制造的指南。
[9] Shah, K. P.(2019年3月). Construction, Working and Maintenance of Stackers and Reclaimers for Bulk Materials. 第5章,“Replacement of Slew Bearing”,印刷/PDF页码第40至41页。所示维护布置仅为示例;仍需针对具体机器进行验证。
[10] TWI. “Defects:hydrogen cracks in steels:prevention and best practice”。“Detection and remedial action”:延迟开裂及遵守相关检验等待时间。该资料支持对检验时机作出限定,并不支持统一适用的等待时长。
[11] TWI. “Distortion:prevention by pre setting, pre bending or use of restraint”。其中关于柔性夹具、全焊接组件及约束的章节,支持解除约束后可能发生位移的判断;文中规定的测量状态属于工程应用。
[12] thyssenkrupp rothe erde. “Contact areas”。回转支承安装面的技术指导,包括支承刚度、平面度和安装前测量。制造商指导应针对相应产品和布置应用。
[13] Safe Work Australia(2014年7月). Guide for safe design of plant. 印刷页码第2至3页:供后续环节使用的信息,包括装配、起吊、尺寸和质量;印刷页码第23页:组装和安装期间的稳定性。属于一般性指导,并非对本文示例的验证。
[14] NASA. Systems Engineering Handbook在线参考资料,章节 6.7 “Technical Assessment”和章节 6.5 “Configuration Management”。支持审查启动条件、成功准则以及变更实施情况的验证。作为一般流程指导使用。