
Resuelva las decisiones que condicionan el trabajo posterior
El transporte y el montaje son datos de entrada del diseño. El tamaño de los módulos de taller depende de lo que pueda transportarse, mientras que las disposiciones de montaje en terreno dependen de la capacidad de izaje. [1, PDF p. 251] El transporte y la instalación también pueden cargar partes de la estructura de forma distinta a la operación normal. [2, PDF pp. 2 a 3] Una evaluación de la máquina terminada no demuestra, por sí sola, la idoneidad de estas condiciones temporales.
El sistema de apoyo y la geometría de los ejes de vuelco también requieren atención durante el diseño preliminar. [3, PDF p. 5] Identifique las decisiones que controlan el comportamiento global antes de liberar los detalles que dependen de ellas. En la distribución de una planta, la necesidad de coordinar los planos generales y de detalle está establecida en la bibliografía de manejo de materiales. Aplicar ese principio a un paquete de máquina significa comprobar que cada detalle en desarrollo siga siendo compatible con la disposición acordada. [4, PDF p. 38]
Esto no exige completar todos los detalles a la vez. Exige evidencia suficiente para el trabajo específico que se va a comprometer.
Haga explícita la decisión de liberación
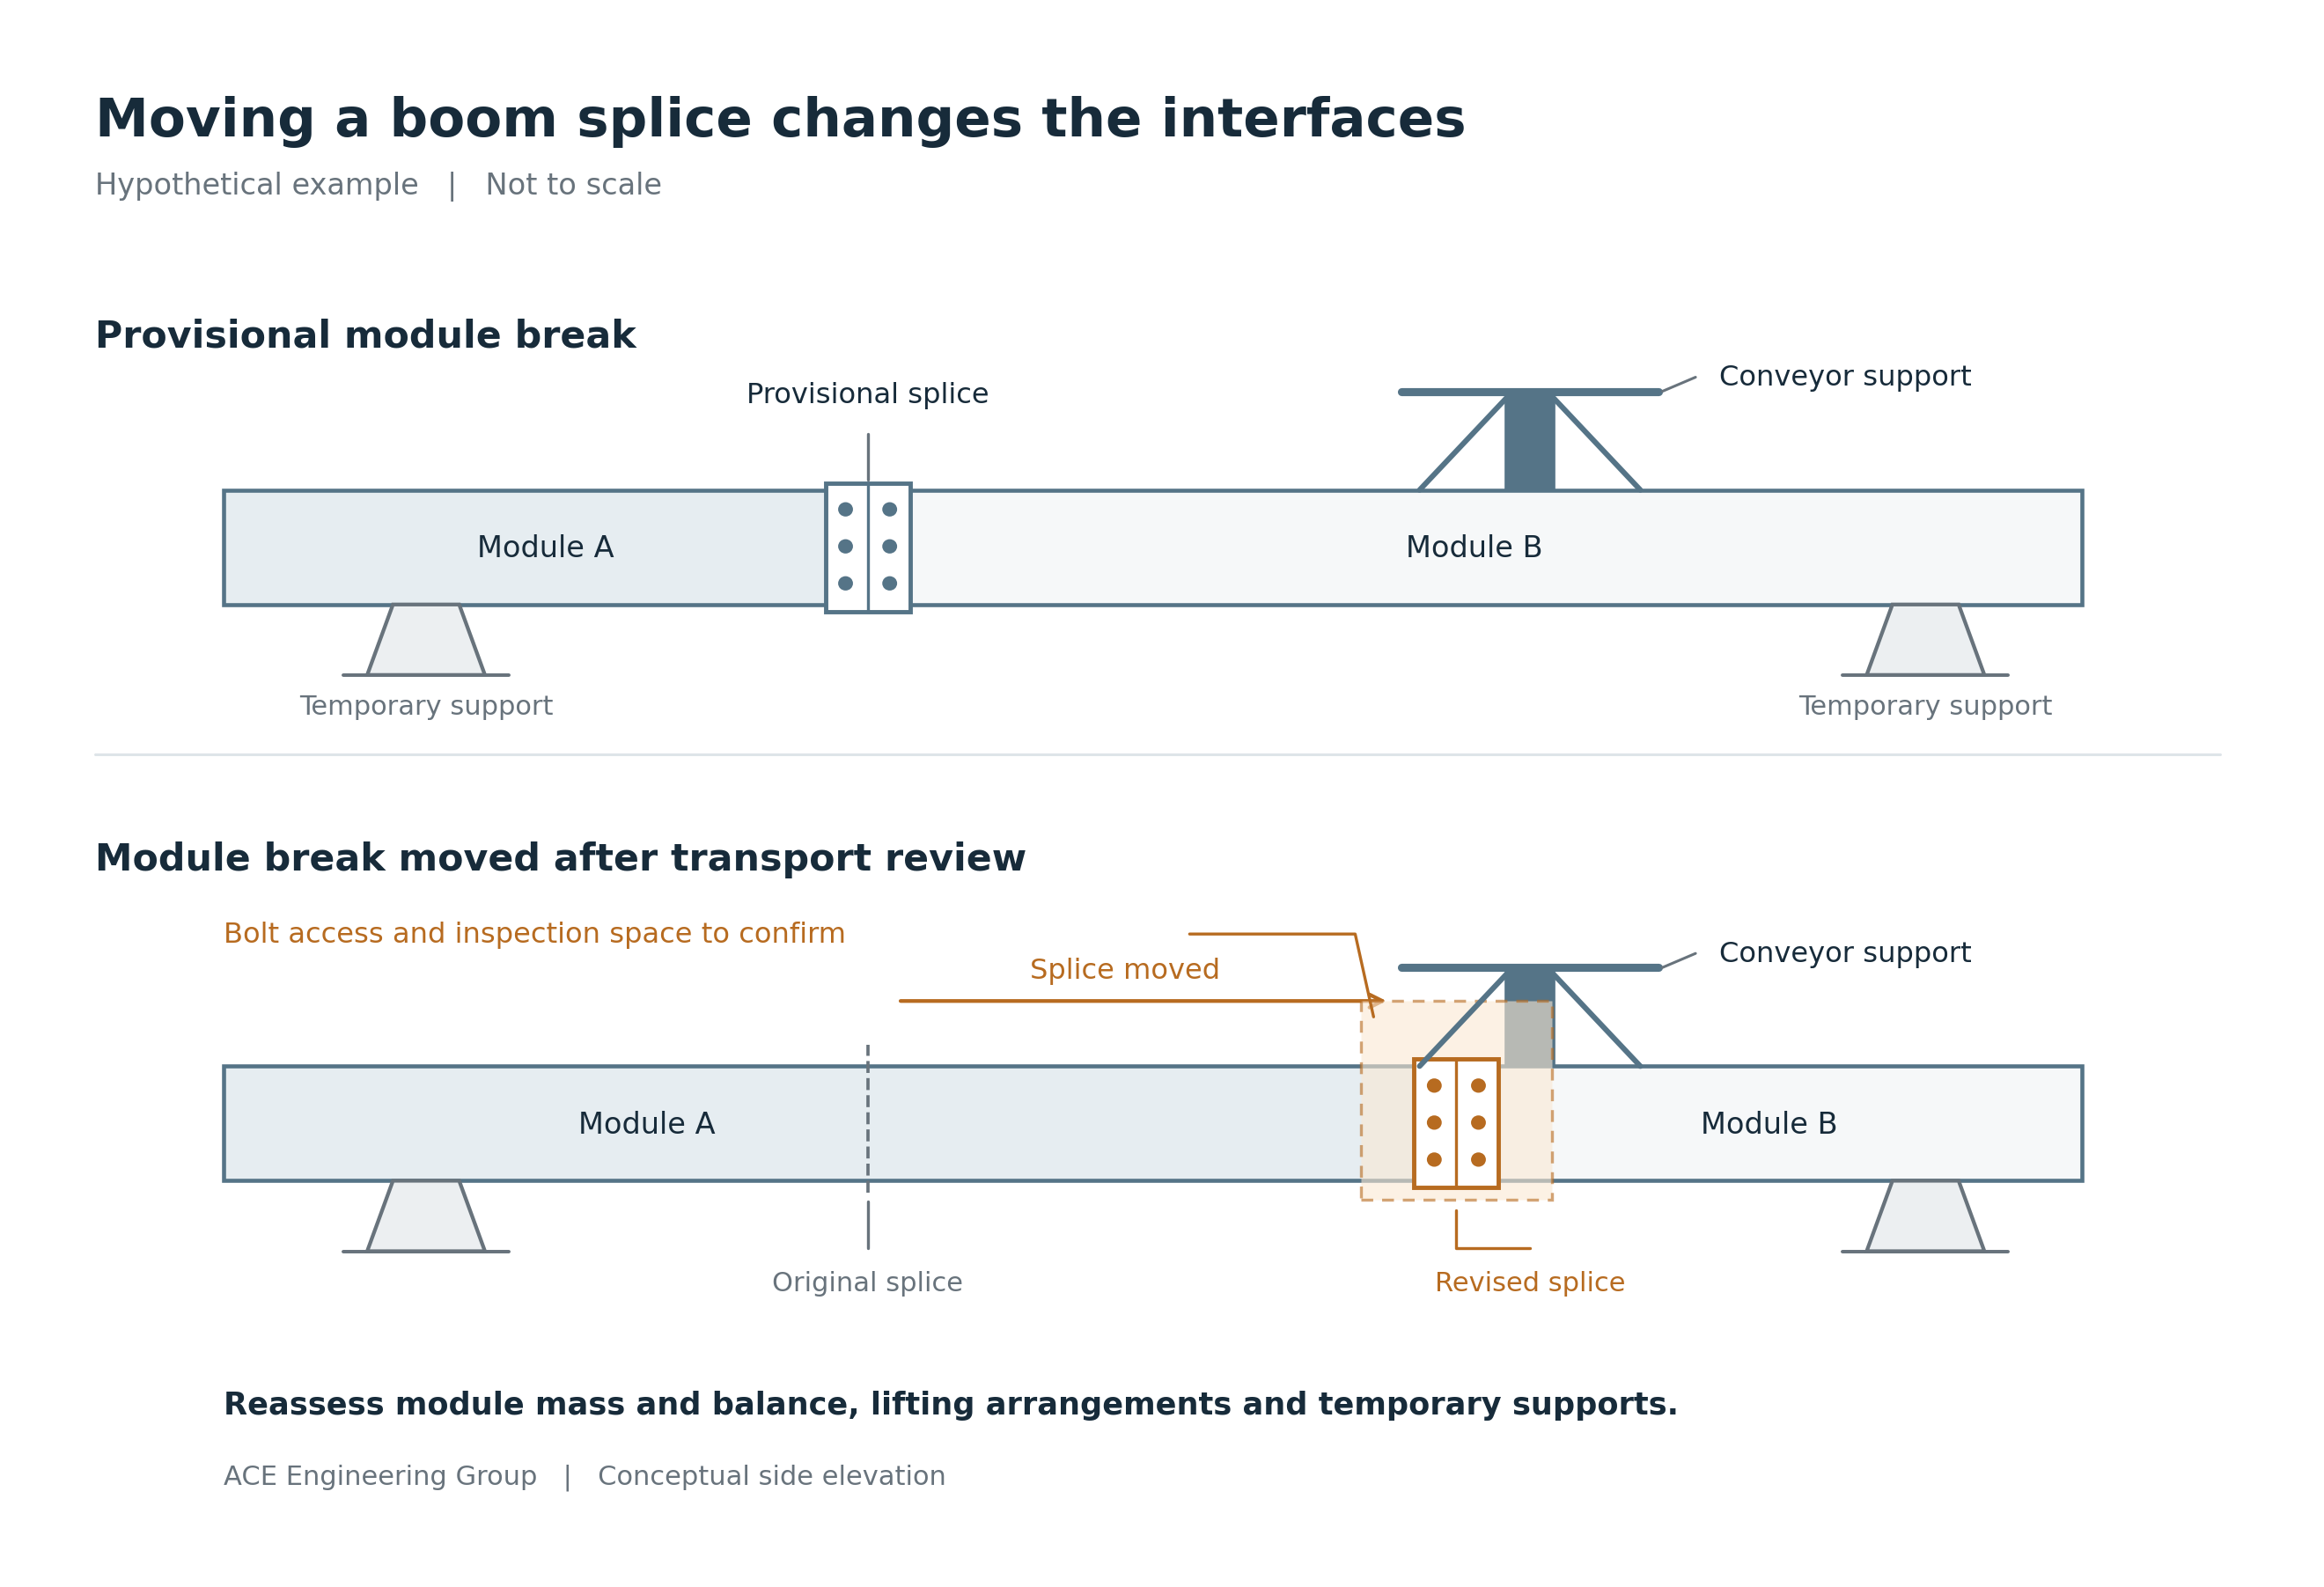
Considere una pluma hipotética de recuperador suministrada en módulos. La ruta de transporte, la división entre módulos y los apoyos de montaje siguen siendo provisionales. Cambiar la ubicación definitiva del empalme podría modificar la rigidez local, la masa y el centro de gravedad del módulo, y podría interferir con un soporte del transportador o con el acceso para instalar pernos.
El equipo puede disponer de información suficiente para comparar disposiciones y, aun así, carecer de la base necesaria para cortar las placas de empalme definitivas. Un taller técnico útil registra explícitamente esas decisiones distintas.
| Trabajo | Decisión y evidencia |
|---|---|
| Comparar disposiciones de pluma | Puede avanzar dentro de un rango documentado de hipótesis de masa, geometría y apoyos que resulte adecuado para la comparación. |
| Cortar y perforar las placas de empalme definitivas | Mantenga el trabajo en espera hasta que la división entre módulos, el diseño de las conexiones y las interfaces estén resueltos para su autorización, incluidas las restricciones de transporte, las condiciones temporales pertinentes y el acceso de montaje. |
| Transfiera el módulo de la grúa a los apoyos | Proceda únicamente con la configuración de montaje aceptada, con los apoyos, las restricciones y las conexiones requeridos verificados para esa transferencia. |
Para cada decisión, identifique quién proporciona el dato faltante, quién comprueba la evaluación y quién autoriza la liberación conforme a los acuerdos del proyecto. Registre las restricciones y los cambios de datos que obligarían a revisar de nuevo la decisión. La tabla ilustra el razonamiento; no es un procedimiento de montaje.
Un dato provisional necesita límites justificables. No basta con calificar de conservadora una masa supuesta: una masa mayor puede aumentar la exigencia de izaje, mientras que una masa menor o una distribución diferente puede reducir la estabilidad. Evalúe el rango y las combinaciones pertinentes para la decisión en cuestión, incluida la variación del centro de gravedad cuando sea relevante.
Acordar qué debe hacer cada interfaz
Las reacciones del equipo son solo una parte de una interfaz mecánica. El soporte de una polea también necesita requisitos compatibles de alineación, rigidez, movimiento relativo y geometría de fijación. Las cimentaciones o los soportes deficientes del transportador pueden contribuir a la desalineación de la banda, y la deformación en los puntos de montaje mecánico puede dañar rodamientos u otros componentes. [5, PDF p. 51; 1, PDF p. 255]
La resistencia por sí sola no demuestra que el montaje de un rodamiento sea adecuado. Por ejemplo, las guías para coronas de orientación abordan la rigidez del apoyo, la planitud de la superficie de montaje y la medición antes de la instalación. Utilice los requisitos aplicables al equipo seleccionado y a su disposición de apoyo. [12]
Registre el dato de entrada determinante y su revisión, la parte responsable y la evidencia necesaria para aceptarlo. Si una consulta de fabricación propone mover un apoyo, revise la trayectoria de carga modificada junto con la alineación, las instalaciones auxiliares y el acceso. Incorpore la configuración aceptada tanto en la información estructural como en la mecánica.
Planifique las rutas de extracción y los medios de izado mientras la estructura circundante aún pueda modificarse. La previsión temprana de accesos y polipastos es una consideración de diseño de larga trayectoria en excavadoras de rueda de cangilones. [6, PDF p. 61] La cuestión práctica es si el componente puede retirarse y reinstalarse utilizando los apoyos y la disposición de izado evaluados.
Planifique conjuntamente la fabricación y la inspección
Explique de qué características depende la evaluación. Una soldadura en ángulo puede requerir considerar por separado el fallo de la garganta efectiva y la fisuración por fatiga en el pie de la soldadura. [2, PDF p. 2] Un diafragma puede distribuir una reacción concentrada; una abertura puede proporcionar el acceso necesario para soldarlo o examinarlo. Esas funciones deben mantenerse cuando se introduzcan cambios para simplificar la fabricación.
La secuencia de fabricación debe conservar el acceso necesario para ejecutar y aceptar el detalle. Cerrar una sección cajón o instalar un soporte adyacente puede impedir la soldadura, el examen o la reparación. Establezca las etapas de inspección y las condiciones de autorización antes de perder ese acceso. Las guías históricas respaldan la identificación de soldaduras importantes en un plan de ensayos de soldadura. [1, PDF p. 254]
La inspección temprana puede detectar defectos cuando su corrección aún es sencilla, pero puede no ser suficiente para la aceptación final. La fisuración por hidrógeno puede desarrollarse después de soldar, por lo que el programa de inspección debe respetar cualquier tiempo de espera exigido por el código aplicable y la especificación del proyecto. Mantenga el acceso necesario para las inspecciones requeridas y las reparaciones que resulten hasta cumplir las condiciones de aceptación pertinentes. No existe un único tiempo de espera adecuado para todas las uniones. [10]
La ubicación de las soldaduras, el volumen depositado y la secuencia de soldeo influyen en la distorsión. [7] Acuerde la referencia geométrica, la tolerancia, la etapa de medición y la condición de apoyo o restricción para las dimensiones que controlan el ajuste mecánico. Una dimensión medida en un útil de fabricación puede cambiar al liberar la restricción. Compruebe la geometría requerida en la condición de aceptación especificada; no retire restricciones necesarias para la estabilidad únicamente para realizar una medición. [11]
Asigne las responsabilidades sobre los métodos de fabricación, los accesorios temporales y su retirada. Los métodos o desviaciones que alteren el comportamiento evaluado requieren revisión por el diseñador competente responsable. Una orejeta de izaje temporal puede seguir siendo relevante para la fatiga una vez terminada su función de izaje; su permanencia o retirada controlada necesita una base evaluada. [2, PDF p. 3] Defina las ubicaciones permitidas para los accesorios, los requisitos de soldadura y retirada, y el estado superficial y los exámenes necesarios para aceptar la estructura restante.
Compruebe la transición entre condiciones temporales
Una disposición de apoyo puede ser adecuada una vez que entra plenamente en carga y, aun así, dejar la estructura vulnerable durante la transferencia de carga. Identifique las etapas de montaje que cambian la trayectoria de carga, la sujeción o la estabilidad, incluidas la transferencia de carga desde la grúa, la entrada en carga de los apoyos temporales y la retirada de sujeciones. Para cada transición pertinente, establezca qué debe estar instalado y qué debe verificarse antes de continuar.
Las guías de diseño seguro incluyen la estabilidad durante el montaje y la instalación, junto con información sobre ensamblaje, izaje, masa y dimensiones. [13, pp. 2 a 3, 23] Aplique ese criterio a la secuencia real de montaje. Un plano que muestra las posiciones finales de los apoyos no demuestra que todas las etapas anteriores sean adecuadas.
Dé un propósito a las revisiones y verifique los cambios
ACE recomienda responsabilidades claras para la preparación, la comprobación técnica independiente y la aprobación con responsabilidad definida. Las revisiones de fabricación y de proveedores aportan conocimientos distintos. Defina qué pregunta debe resolver cada revisión, qué datos requiere y cuáles son sus criterios de liberación. Las orientaciones generales de ingeniería de sistemas también vinculan las revisiones con criterios de entrada y de éxito; son orientaciones útiles de proceso, no un requisito de conformidad para máquinas de manejo de graneles. [14, sección 6.7]
Un análisis representa la geometría, las restricciones y las cargas evaluadas. Las diferencias en la estructura o las cargas reales pueden hacer que sus resultados no sean representativos. [2, PDF p. 2] Al aceptar un cambio, identifique los planos, cálculos, información de interfaces y registros de masas afectados, y actualícelos conjuntamente.
El refuerzo añadido puede modificar la distribución de masa y las reacciones de apoyo. Una sustitución de material puede cambiar las propiedades, el espesor, el comportamiento de las uniones o los requisitos de fabricación. Evalúe las consecuencias pertinentes antes de aceptar el cambio y, después, verifique que la disposición fabricada corresponda a la solución aceptada.
Cerrar la consulta no pone fin al proceso. El cierre requiere evidencia de que el cambio se ha incorporado a los documentos controlados y, cuando corresponda, al elemento físico. Las orientaciones de gestión de configuración incluyen la verificación de la implementación de cambios. [14, sección 6.5] Safe Work Australia también aborda la consulta sobre cambios de diseño, así como la fabricación, los exámenes y los ensayos respecto de la información de diseño. [8, pp. 2 a 3] Mantenga las discrepancias sin resolver pendientes de una decisión de ingeniería.
Hacer útiles las lecciones y la entrega
Cuando se repita un trabajo, registre el motivo. El desarrollo planificado, un error de ingeniería, datos de equipos recibidos tarde y un cambio de requisito del cliente requieren respuestas diferentes. Compare la secuencia real con la información disponible cuando se asumió el compromiso. Esto permite identificar repeticiones evitables sin tratar toda iteración de diseño como desperdicio. Cualquier reducción declarada de horas o retrabajos necesita evidencia del proyecto.
La entrega debe conservar la configuración aceptada y la evidencia necesaria para utilizarla: los registros de inspección y dimensionales pertinentes, la información de izaje, la base de masa y centro de gravedad, las restricciones de montaje y las desviaciones aceptadas. Explique la finalidad de los detalles poco habituales y los límites de las disposiciones de apoyo temporal.
La sustitución del rodamiento de giro ilustra por qué importa esa información. Los puntos de apoyo para gatos, las instalaciones auxiliares que interfieren y los apoyos temporales pueden afectar al trabajo. [9, PDF pp. 40 a 41] Conserve las disposiciones específicas de la máquina y los límites evaluados. Una configuración ilustrada para otra máquina no demuestra que el procedimiento de sustitución sea aceptable.
Una reunión técnica útil termina con un registro claro del trabajo que puede continuar, de las decisiones que aún bloquean el trabajo y de la evidencia necesaria para cerrarlas. La siguiente persona debe poder entender la base de la autorización para continuar y qué la invalidaría.
ACE puede ayudar a revisar las decisiones estructurales y mecánicas que sustentan un compromiso próximo y a definir la evidencia necesaria para avanzar. El propósito es mantener una decisión justificable hasta su aplicación en la máquina construida.
Referencias
[1] Durst, W. and Vogt, W. (1988). Bucket Wheel Excavator. Series on Mining Engineering, Vol. 7. Trans Tech Publications. Capítulo 6: montaje en taller y transporte, p. impresa 217 (PDF p. 251); planificación de ensayos de soldadura, p. impresa 220 (PDF p. 254); montajes de componentes mecánicos, sección 6.1.2, p. impresa 221 (PDF p. 255).
[2] Andrews, R. M. (sin fecha). Finite Element Analysis of Welded Structures. The Welding Institute, Cambridge. “General Remarks and Pitfalls”, apartado 7, PDF p. 2; “Deviations from the Intended Design” y “Loadings”, PDF pp. 2 a 3; “Temporary Attachments”, PDF p. 3. Tres páginas sin numerar. El documento trata ediciones históricas de BS 7608 y PD 6493.
[3] Moczko, P., Pietrusiak, D. and Rusiński, E. (2018). “Material Handling and Mining Equipment: International Standards Recommendations for Design and Testing”. FME Transactions, 46(3), 291 a 298. DOI: 10.5937/fmet1803291M. sección 2.4 “Stability”, p. impresa 295 (PDF p. 5). La comparación hace referencia a AS 4324.1:1995; no establece los requisitos de la edición de 2025.
[4] Muther, R. (1985). “Plant Layout and Materials Handling”, Chapter 2, in Kulwiec, R. A. (ed.), Materials Handling Handbook, 2nd ed. John Wiley & Sons. sección 2.1.5 “Phases of Planning”, p. impresa 23 (PDF p. 38). La fuente trata sobre la distribución de plantas; su aplicación a la coordinación de un paquete de máquina es una inferencia de ingeniería.
[5] Fruchtbaum, J. (1988). Bulk Materials Handling Handbook. Van Nostrand Reinhold. sección 2.12 “Training of Belt on Conveyor”, p. impresa 29 (PDF p. 51). Respalda la relación entre las cimentaciones o los soportes del transportador y la alineación de la banda; no especifica tolerancias para el ejemplo del artículo.
[6] Rasper, L. (1975). The Bucket Wheel Excavator: Development, Design, Application. Series on Bulk Materials Handling, Vol. 1, No. 2. Trans Tech Publications. Inicio del capítulo 3 (PDF p. 61): previsión inicial del acceso para mantenimiento y de equipos de izaje.
[7] TWI. “Distortion: prevention by design”. Secciones “Weld placement”, “Reducing the volume of weld metal” y “Use of balanced welding”. Consultado el 18 de octubre de 2026.
[8] Safe Work Australia (julio de 2014). Guide for manufacturing safe plant. Página 2: “Using the design specifications” y “Modifying the design specifications”; página 3: “Manufacturing plant”. Orientaciones sobre consulta, aprobación de modificaciones por personal competente y fabricación conforme a la información de diseño.
[9] Shah, K. P. (marzo de 2019). Construction, Working and Maintenance of Stackers and Reclaimers for Bulk Materials. Capítulo 5, “Replacement of Slew Bearing”, páginas impresas/PDF 40 a 41. Configuraciones de mantenimiento ilustrativas; sigue siendo necesaria la verificación específica de la máquina.
[10] TWI. “Defects: hydrogen cracks in steels: prevention and best practice”. “Detection and remedial action”: fisuración retardada y cumplimiento del plazo de espera pertinente antes de la inspección. Respalda la salvedad relativa al momento de inspección, no un período de espera universal.
[11] TWI. “Distortion: prevention by pre setting, pre bending or use of restraint”. Apartados sobre abrazaderas flexibles, conjuntos completamente soldados y restricciones. Respalda la posibilidad de movimiento al liberar las restricciones; la condición de medición indicada es una aplicación de ingeniería.
[12] thyssenkrupp rothe erde. “Contact areas”. Orientación técnica para superficies de montaje de coronas de orientación, incluida la rigidez de apoyo, la planitud y la medición previa a la instalación. Las indicaciones del fabricante se aplican al producto y a la disposición correspondientes.
[13] Safe Work Australia (julio de 2014). Guide for safe design of plant. Páginas impresas 2 a 3: información para etapas posteriores, incluidos montaje, izaje, dimensiones y masa; página impresa 23: estabilidad durante el montaje y la instalación. Orientación general; no verifica el ejemplo.
[14] NASA. Systems Engineering Handbook, referencia en línea, sección 6.7 “Technical Assessment” y sección 6.5 “Configuration Management”. Respalda los criterios de entrada y de éxito de las revisiones, así como la verificación de la implementación de cambios. Se utiliza como orientación general de proceso.