
比较三种完整布置方案
进行产能提升改造时,应将驱动装置变更与更大的料斗及臂架输送机改造一起评估。即使所选驱动装置更轻,这些变化的综合影响仍可能增加配重需求。仅凭设备包价格和质量无法作出决定。
机电驱动方案将电动机和减速箱布置在斗轮附近。比较时应纳入合适的紧凑型行星减速箱,以及配套电动机、安装结构和附件。取得拟采用的完整驱动总成的质量、尺寸和支承载荷。
本文所述的液压直驱方案由液压马达驱动斗轮轴,独立的液压动力单元(HPU)则包含电动机、泵及相关设备。应比较将HPU布置在回转平台和配重臂上的两种方案。每种方案均应编制布置图、完整的运行状态质量清单、支承荷载、管线及电气设施路径和拆卸方法,以明确估价所涵盖的安装范围。
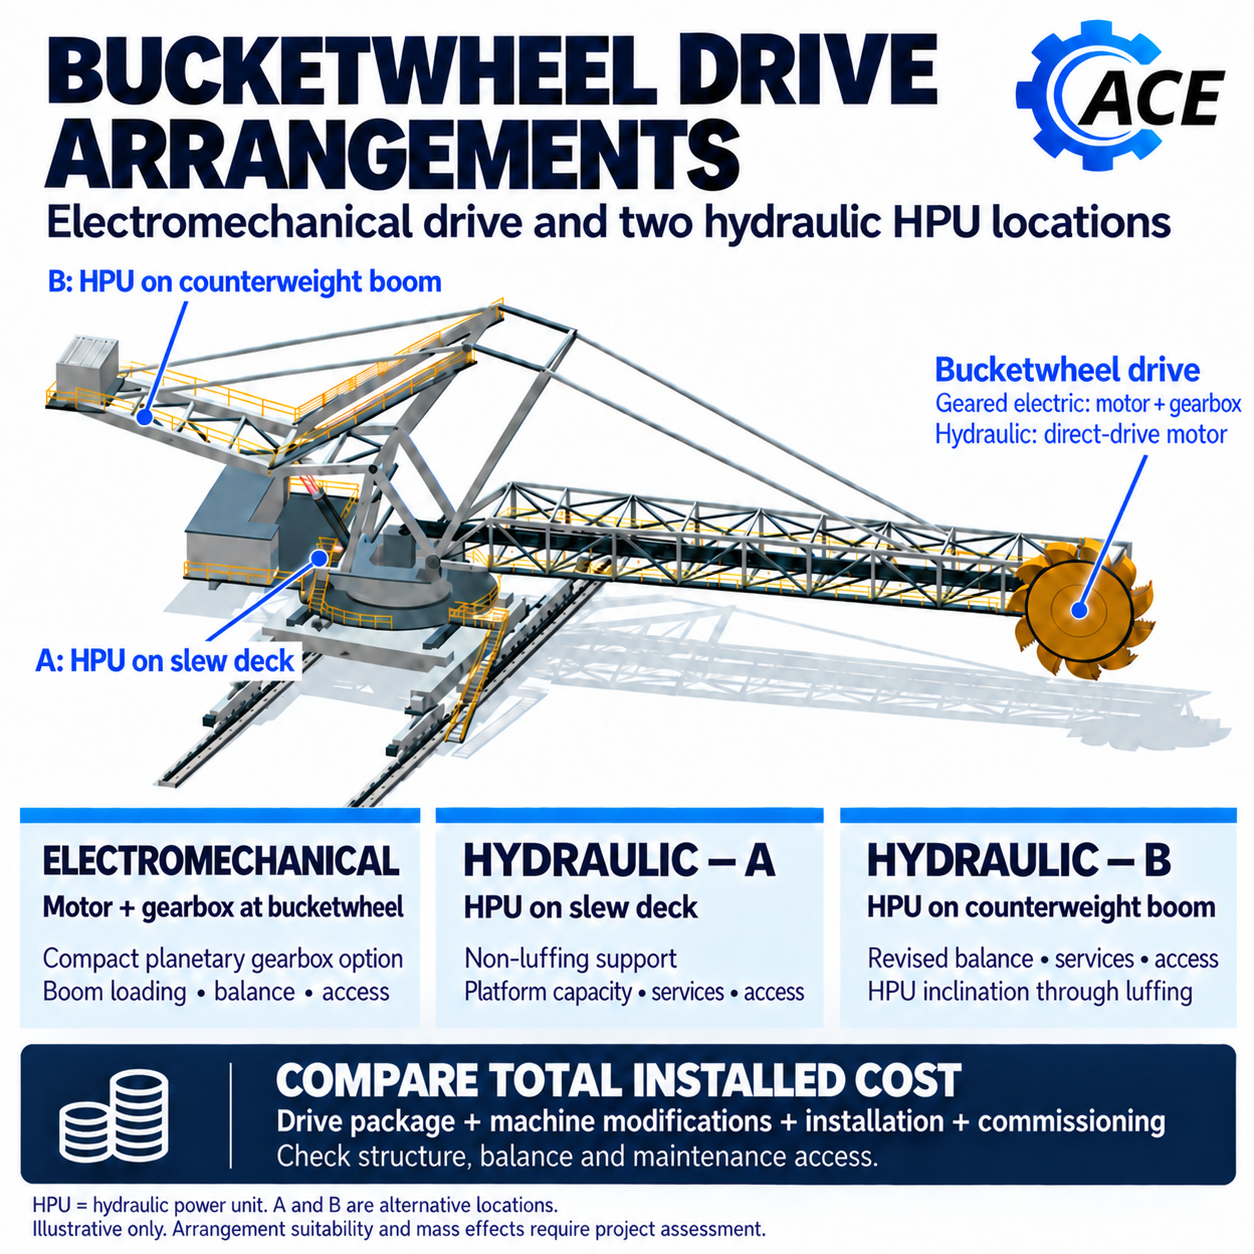
HPU 布置在回转平台上
对于不随臂架变幅的回转平台,HPU 的载荷由平台及其支承结构承担。它会改变整机质量分布和支承反力,但不会直接对运动中的变幅组件产生重力平衡作用。斗轮设备减重所对应的配重块减量必须单独计算。
与后部配重臂相比,中部位置可能缩短液压管线路径。应确认管线走向,包括适应运动的软管回环、支承和防护。除 HPU 的检修通道外,还应预留变幅油缸拆卸、输送机驱动装置更换和溜槽维护所需的空间。
HPU在运行状态下能够容纳于某处,并不代表它不会妨碍日后的设备更换。应区分日常维护空间与拆出电动机、泵或附近机器部件所需的更大净空。除设备占用范围外,还应检查拆卸空间和吊运路径。
HPU 布置在配重臂上
当配重臂随变幅机构运动时,HPU 可贡献平衡力矩。结合斗轮处减少的质量,这可能允许进一步移除现有配重块。可减少的配重取决于工作状态质量、安装位置及整个变幅范围内的实际连杆机构关系,并不自动等于 HPU 的质量。
这一优势可能需要额外的钢支承结构、平台和起吊通道。液压管路也可能更长。应比较拟定方案的管径、流量、压力损失和控制响应。按照所选设备的限值检查回油压力和壳体泄油压力,并考虑软管运动以及液体压缩对驱动响应的影响。
应确认所选 HPU 在整个变幅范围内允许的倾角,包括油箱液位以及吸油、回油和泄油布置。如果设备不能适应该运动,可能需要合适的安装或调平方案。任何调平系统都会增加质量、成本和维护工作。另一种动力单元允许的倾角,不能证明本设备适用。
应明确 HPU 的维护和拆卸方式。移除参与配重平衡的设备会改变检修状态,可能需要临时支承或配重。评估安装位置时应计入这些工作。
计算完整的质量变化
按实际位置计入所有拆除和新增的设备:斗轮马达、HPU运行质量、管路及油液、支承、护罩、平台和配重变更。确认所提供的重量是否包含完整总成和运行所需的液体。在平衡评估中采用这些重量前,应补计未包含的部件。
应在相关位置和荷载工况下,检查变幅平衡、整机稳定性,以及受影响构件、连杆机构、轴承和支承的受力。在某一位置恢复原有的变幅油缸力,并不能证明其他部位的荷载也已恢复。机器平衡文章说明了解读该结果所需的测量和连杆机构评估。
明确列出方案差异
应根据实际布置确定工作范围。下表列出了安装位置的主要影响,并未对各方案作出优劣排序。
| 比较项目 | 机电驱动 | HPU 位于回转平台的液压驱动 | HPU 位于配重臂的液压驱动 |
|---|---|---|---|
| 变幅平衡 | 电动机和减速箱的质量集中在斗轮附近 | 斗轮驱动装置的质量发生变化;平台上的 HPU 不直接提供变幅配平作用 | 斗轮驱动装置的质量发生变化,HPU 可能替代部分配重块 |
| 局部结构 | 驱动装置支座及斗轮臂架 | 斗轮液压马达支座及平台上的支承结构 | 斗轮液压马达支座及配重臂上的支承结构 |
| 服务 | 供电及所选的润滑或冷却系统 | 液压及电气配套线路;路径取决于布置 | 液压及电气配套线路;路径取决于布置 |
| 检修 | 驱动装置拆除及临时平衡 | 保留平台设备更换通道及 HPU 拆除空间 | 提供检修通道和起吊作业范围;检查拆除 HPU 期间的平衡 |
采用相同的工况要求和验收依据
应比较整个运行周期内斗轮轴的扭矩和转速,包括峰值持续时间、带载启动、反转及可合理预见的过载。相同的装机功率并不代表相同的工作能力。增大驱动规格前,应确认生产瓶颈:斗轮装料、卸料、转运能力和机器调位都可能限制有效产量。所引用的取料研究区分了理论产量与有效能力,并单独考虑可用率。 [1]
较轻的驱动装置仍会向安装结构和机器传递扭矩反力。应与驱动供应商明确正常工况、峰值工况及保护动作事件下的荷载,并评估由此产生的结构作用。单凭压力或电流设定值,不能证明所有作用均受到限制。应根据拟定工况评估保留部件的状况和疲劳载荷,并确认所选设备在预期工况及现场条件下的热负荷承受能力。
Schmidt和van Rensburg介绍的门式刮板取料机案例说明了系统集成风险。案例涉及未经设计人员协商而采购更大功率的电动机、扭矩保护设置错误、液力耦合器充液过多,以及料堆防护措施无效。其启示是,采购和调试后的保护措施必须与结构载荷依据保持一致。该案例并不支持优先选择某一种驱动技术。 [2]
采购前,应明确由谁确认机械运行工况、结构荷载、液压或电气保护以及调试后的性能是否可接受。应记录各接口所需的证据,包括任何妨碍验收的条件。采购前设计审查文章进一步说明了这一放行与验证流程。
在相同范围内比较安装总成本
每种方案都应计入成套设备、工程设计、结构改造、配重作业、电气和液压配套、冷却、通道结构、起吊、临时工程、安装及调试。比较报价之前,应将供应商排除项与业主及承包方的工作范围逐项核对。
应评估设备拆卸和安装的每个阶段,包括临时平衡、支承和约束。西澳《矿山安全通报128》建议在改造时采用最新的平衡数据,并在开展影响稳定性的工作前检查平衡。通报中的堆料机事故也说明,液压锁闭并不等同于可靠的能量隔离。[3] 应将相关原则用于实际机器和拆卸顺序,不能假定最终运行配置可以代表停机检修状态。
液压方案应计入管路安装、冲洗、清洁度验证和恢复连接。估算停机时间前,应商定清洁度要求及验收方法。明确哪些工作可在停机前完成,并为安装后的回路测试预留时间。
对于能够估算的费用,应列明预留金额及所用假设。对尚未量化的工作范围,应明确标注。如果未解决的支承、通道或停机要求可能改变方案排序,那么较低的估算值尚不能证明节省了成本。
分别列出停机和维护成本
应将各方案的安装和调试成本,与停机生产损失及后续维护成本分别列出。以金额计量的生产损失只计入一次,并明确假设。比较各方案时,应保持一致的成本范围。
应计入检修人工、油液维护、更换方法、备件及现场具备的技能。没有可比证据时,不应假定任何一种技术的检修费用更低或可用率更高。
比较减少的加固工程与新增工程
只有在比较中明确指出某一方案需要加固的构件或连接,并证明另一方案无需进行这些工作时,才能计入省去加固工作的成本收益。如果省去的工作成本超过液压设备的采购溢价,以及新增支承、管线及电气设施、检修通道和压载调整的费用,那么价格较高的液压设备也可能具有较低的安装总成本。轻量化机器设计文章进一步讨论了减重所需的整体评估。
如果现有臂架及平衡状态能够满足紧凑型机电驱动升级的要求,保留该布置可能需要更少的改动,安装成本也可能更低。这只是安装成本比较,并不证明该方案在机器剩余使用寿命内的总成本最低。
只有在共同比较工况、可接受的机器配置和安装范围已足够明确后,才应推荐某种布置方案。应说明成本差异、主要成本来源,以及可能改变比较结果的未解决假设,并明确负责解决这些事项的人员。减轻的质量只是决策依据之一;最终目标是形成技术上可接受、安装总成本有据可依的方案。
ACE 可评估入围斗轮驱动方案对结构、平衡及检修的影响,并为采购确定可比较的安装工作范围。
资料来源
[1] Komljenovic D, Paraszczak J, Fytas K and Drebenstedt C (2004). Methodology to Calculate the Effective Reclaiming Capacity of Rail Mounted Boom Type Bucket Wheel Reclaimer and Stacker Reclaimer. Printed pp. 3 and 9 to 10.
[2] Schmidt MJ and van Rensburg BWJ (2015). Avoiding structural failures on mobile bulk materials handling equipment. Journal of the Southern African Institute of Mining and Metallurgy 115, 179 to 184; portal reclaimer case at pp. 180 to 181. 查看来源
[3] Department of Mines and Petroleum, Western Australia (2015). Mines Safety Bulletin 128: Isolation issues with rail-mounted stackers. 25 November, pp. 2 to 3. Available through WorkSafe WA. 查看来源