
明确完整的减重方案
在斗轮附近减去一吨质量,与在回转中心附近减去一吨质量,对重力矩的影响不同,对转动惯量的影响也不同。首先应编制新增和移除质量清单,列明每项变更的质心位置。板厚降低的百分比,并不等于成品整机的减重比例。
应计入修改方案新增的加固件、支架、辅助管线、护罩和通道。若仍能满足检修及拆卸所需空间,缩小检修平台可能有价值。优化溜槽几何形状时,必须保留所需的物料流动性能、耐磨措施和检修通道。先明确这些功能,再计算减重。
初步质量估算只是一个设计机会。只有明确受影响的构件、连接、设备接口和制造要求,方案才有充分依据。否则,项目可能按较轻的概念方案估价,却采购了更重的详细设计方案。
确定控制厚度的要求
当屈服承载力起控制作用时,高强度钢可能允许减少用钢量,但其弹性模量基本不变。减薄会改变截面特性、板件宽厚比和连接柔度,因此变形、屈曲或疲劳要求可能限制拟议的减薄幅度。
以一个假设的焊接箱形弦杆为例,外形尺寸不变,但拟减薄壁厚。修改后的构件可能满足屈服验算,却在腹杆向弦杆表面传力的位置变得更柔。接受减重方案前,应明确局部传力路径和应力范围。局部保留厚度或修改连接可能有效,但补回的钢材必须计入质量清单。
对于常规的分类焊接细节,提高母材强度并不自动提高疲劳抗力。IIW建议指出,在静强度限制范围内,其焊接接头疲劳曲线与材料抗拉强度无关。[1,第3.2节]仍需评估适用细节、应力范围、厚度影响和制造质量。经验证的焊缝处理方法可能带来改善,但须满足其细节、荷载和实施条件的限制。处理焊趾并不能证明未经处理的焊根满足要求。[1,第3.5.3节]
CIDECT第8号指南区分了构件内力分析与空心截面节点周围的局部应力集中。[2,第3.1至3.5节]应采用适合实际几何形状的方法,并遵守其适用范围;不能仅因构件总体内力下降,就认为减薄后的弦杆仍能保持原有连接性能。加固件端部也需进行疲劳评估。对于圆管T形节点,CIDECT建议将侧板端部布置在应力相对均匀的区域,以限制不利的缺口效应。[2,第6.2.3(b)节]
| 可能起控制作用的要求 | 减薄的影响 | 所需依据 |
|---|---|---|
| 屈服承载力 | 更高的钢材强度等级可能补偿截面积的减少 | 修改后的构件和连接承载力 |
| 刚度与位移 | 截面刚度可能降低 | 变形、间隙及相关动力响应 |
| 屈曲 | 长细比或宽厚比,以及对初始缺陷的敏感性可能改变 | 适用的局部及整体稳定验算 |
| 疲劳 | 局部应力范围和细节性能可能改变 | 相互匹配的疲劳评估方法、细节和作业条件 |
| 制造与服役 | 焊接、搬运及服役后保留状况可能起控制作用 | 可制造的细节、检查及防腐措施 |
臂架减重一吨,整机可能减重三吨
以图示位置的一台新取料机为简化示例。假设其余质量和位置均保持不变。
净减重一吨的质心位于斗轮处,距回转支承中心线的水平距离为50米。配重块的质心位于相反一侧,距同一中心线的水平距离为25米。
相应的配重减量为:
1吨 × 50 m ÷ 25 m = 2吨。
这表明上部结构可能减重三吨,但仍须通过整机评估。在该位置,两侧的减量使回转支承处原有的净重力矩保持不变。
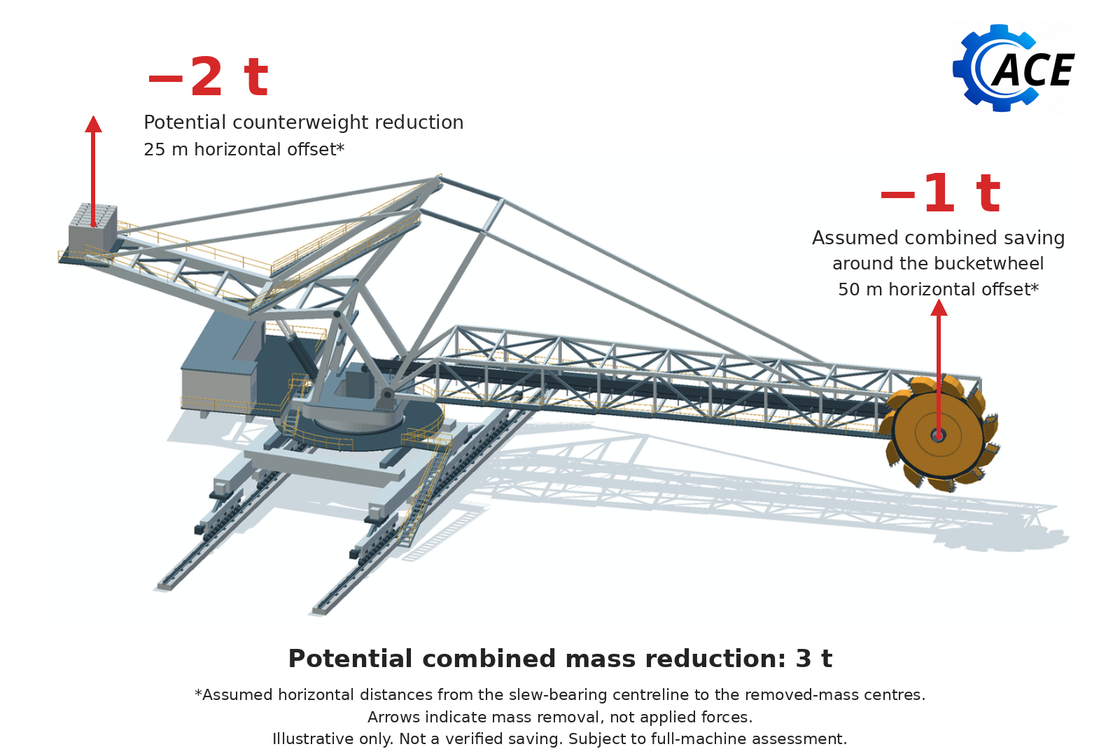
位置很重要。沿臂架分布的减重必须按实际位置计入。在更靠近回转支承的位置减重一吨,不会得到相同结果。
该计算不能确定变幅油缸或连杆的受力。这些力取决于实际铰点、连杆和油缸的位置。移除任何配重前,应检查完整的机构配置。
评估方案对整机的影响
应在相关变幅和回转位置、物料状态、风况及检修阶段评估实际机构。明确平衡调整目标:油缸受力、轴承作用、轮反力和抗倾覆稳定性相互关联,但需分别验算。某一角度下结果有利,并不能证明其他所有工况均满足要求。
若设计依赖故障后仍有效的油缸或其他约束装置,应按修改后的质量分布检查其所需响应,并计入相应的不对称作用。为适应减重方案而更改溢流或控制设定,需要单独进行液压和结构评估。
在该示例中,轴承和下部结构承受的上部结构恒定质量减少了三吨,但各车轮反力不一定等量下降。在保持回转中心力矩不变的同时减轻重量,可能降低最大支承反力,也可能使另一个支点更接近脱空。实际支承几何、均载方式和荷载工况决定最终结果。Durst和Vogt讨论了上部结构及行走支承处的稳定性,以及增减重型部件的影响。[3]
移除远离回转轴的质量,会降低绕该轴的质量转动惯量。在规定角加速度相同的情况下,相应惯性扭矩下降。实际的驱动、制动和疲劳收益取决于完整的作用、控制响应及作业循环。不能将减重百分比直接换算为疲劳或维护收益的百分比。
厚度和质量分布的变化也可能改变固有频率和动力响应。应针对运行激励及控制动作筛查修改后的方案,若发现重要风险,则进一步分析。当轮轨摩擦起控制作用时,驱动轮或制动轮反力降低,可能减小可用的牵引力或制动力。
将安装和检修状态纳入评估
某一配置在完整状态下可能满足要求,但在拆除驱动装置、溜槽或配重时可能不再满足要求。在声称较轻部件更易安装之前,应明确拆卸顺序、临时支承和约束要求,并确认保留结构能够承受各临时配置。
西澳《矿山安全通报128》建议,在设计改造时采用最新的平衡资料,并在可能影响稳定性的作业前检查平衡。[4]其中的堆料机事故涉及能量隔离和失控运动,并未建立通用的配重调整程序。对于现有机器,应将拟议配置与经过核实的质量、状态和改造记录进行比较。
只计入设计能够实现的收益
首先筛查净减重、其对控制要求的影响以及可能的成本范围。若收益过小,不足以支持进一步设计,应停止或修改概念方案。对入选方案应继续深化,直至完成控制性验算并取得有实际依据的报价。
应按实际钢材牌号、厚度、板材尺寸和数量,以及认证和交付要求取得报价。最低采购量、下料利用率、焊接工艺、资格评定、变形控制和检查均可能改变成本。不要将钢材每吨的名义价格视为制成构件的成本。
应计入工程评估、细节深化、图纸修订、接口、临时工程、安装和调试。只有当方案确实改变轴承、驱动装置或基础的所需选型及相应成本时,才能计入采用较小规格的收益。在这些工作得到确认前,应将收益记录为机会,而非已经实现的节省。
对于新机器,在采购前深化减重方案可能有价值。对于现有机器,进场条件和停机施工费用可能超过少量材料减省带来的收益。应按约定作业要求和使用寿命比较技术上可行的方案,并分别列明安装费用、生产影响和未来维护假设。
决策记录应列明净质量及位置变化、有依据的配重调整、控制性验算、受影响接口和报价范围,同时指出可能改变结论的不确定因素。ACE可综合评估这些影响,使原设备制造商和结构制造商能够为可实现的方案报价,而不是依据最终细节无法达到的质量目标报价。
参考资料
[1] Hobbacher A (2008). Recommendations for Fatigue Design of Welded Joints and Components. IIW-1823-07, sections 3.2 and 3.5.3.
[2] Zhao XL and colleagues (2000; printing 2001). Design Guide for Circular and Rectangular Hollow Section Welded Joints under Fatigue Loading. CIDECT Design Guide 8, sections 3.1 to 3.5, pp. 26 to 28, and section 6.2.3(b), p. 54.
[3] Durst W and Vogt W (1988). Bucket Wheel Excavator. Series on Mining Engineering, volume 7. Chapter 7, printed pp. 229–233.
[4] Department of Mines and Petroleum, Western Australia (2015). Mines Safety Bulletin 128: Isolation issues with rail-mounted stackers. Printed pp. 2–3. 查看来源