
输送机驱动支承柱的腐蚀
一次装船机检查在支承柱先前修复过的螺栓法兰连接处发现了严重裂纹。从外部看,机器似乎完好:油漆完整,也没有可见变形。自上次修复以来,这些连接一直未再接受检查。
在同一台装船机上,对输送机驱动支承柱进行的针对性无损检测发现,截面损失远超预期。此前从未进入滚筒支承柱内部检查其内表面。从走道上无法检查这些表面,而搭设脚手架既困难又耗时。
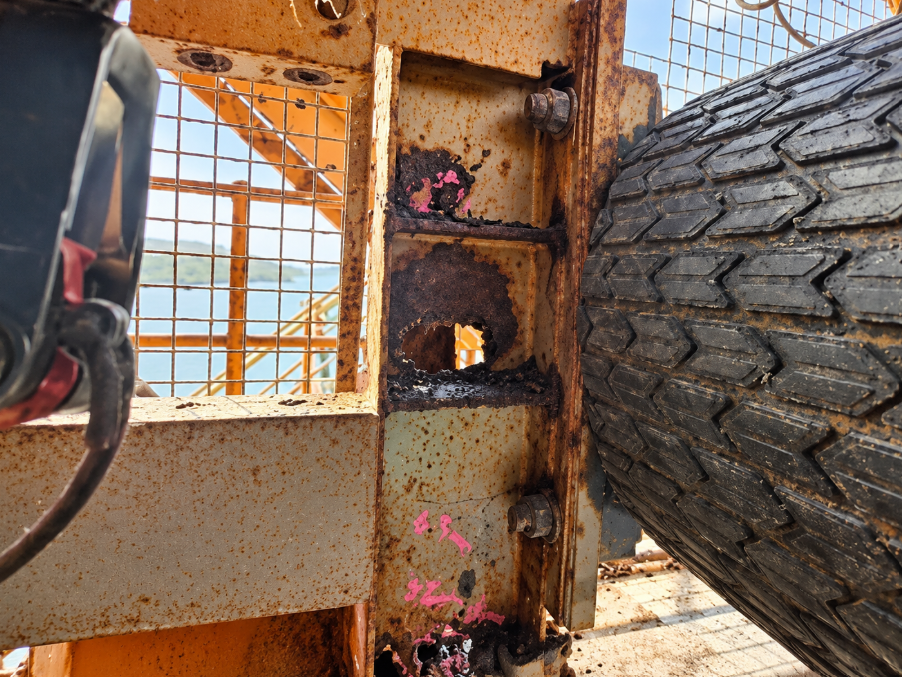
损伤需要大范围修复,导致机器停用了数周。裂纹和截面损失是分别发现的问题;仅凭两者同时存在,不能证明裂纹由腐蚀引起。
实际处置顺序是先确定状态,再评估其对继续运行的影响,然后根据发现及时开展修复和后续跟踪。腐蚀可能改变每一步的依据。
腐蚀会改变疲劳评估的依据
疲劳评估取决于假定的结构细节、载荷、材料、环境及状态。即使生产工况未改变,只要腐蚀改变了截面或环境暴露,原评估就不一定仍然有效。疲劳与腐蚀都可以评估,但必须结合当前状态核查先前的依据。
截面损失会增加剩余钢材的受力需求。在轴力和宽度相同的情况下,较薄截面承受的膜应力更高。焊缝、螺栓组或载荷输入位置附近的截面损失,还可能改变局部弯曲、刚度和载荷传递。
点蚀会造成局部应力集中。蚀坑可能成为疲劳裂纹的起始位置。其深度、形状和位置都很重要;平均厚度可能掩盖严重得多的局部状态。
腐蚀环境可能影响裂纹扩展。环境作用可能加快疲劳裂纹增长,具体取决于材料、暴露条件及载荷。IIW基准疲劳抗力假定处于非腐蚀环境,并具备正常的大气防护。未经论证,不应将其原样用于正在腐蚀的细节。[4]
一个简化假设计算可以说明截面损失的影响。在轴力和宽度不变的情况下,一条均匀减薄的板条由10 mm减至7 mm,计算膜应力将变为原来的10/7,增加约43%。这不是疲劳寿命预测,也不是验收限值。点蚀、弯曲、屈曲、载荷重分布以及裂纹均需另行评估。
过去的裂纹表现不能保证下一个检查间隔内的状态
即使没有腐蚀,疲劳裂纹也不一定以恒定速率增长。增长情况取决于裂纹尺寸和几何形状、应力范围、材料及环境。随着裂纹扩展,即便外加载荷不变,其扩展驱动力也可能增加。[6]因此,一段时间内测得变化很小,并不能证明还可继续服役多年。
持续腐蚀、裂纹加深或载荷变化,可能使先前的增长估计不再适用。实际风险是失去计划中的干预窗口。应核对可比较的测量结果并重新评估损伤发展,而不是无限延伸旧趋势。仅凭可见锈蚀或裂纹表面长度,无法确定增长速率或剩余寿命。
静强度不能确定疲劳寿命
静强度校核针对所评估的载荷和状态。疲劳评估针对重复加载及随时间累积的损伤。某个细节可能满足静力校核,但仍需要采取疲劳措施。两类评估都不存在一种通用裕量,可以使另一类评估变得不必要。
已有裂纹时,应评估其范围、定量尺寸的不确定性、剩余抗力以及可能的发展。针对初始无裂纹细节的计算,不能确定该裂纹是否可以保留并继续服役。完成焊接修复并不意味着该细节的疲劳寿命自动重新开始。
使检查具备发现相关损伤的能力
评估需要关键位置的证据。油漆、积料、焊缝几何形状以及接近困难,都可能掩盖损伤。应分别记录近距离检查、部分覆盖和未检查区域。外部巡视无法确定无法接近的内表面状态。
应与检测专业人员共同选择无损检测方法。超声测厚可以确定测量位置的剩余截面。磁粉或涡流方法可辅助检测表面或近表面裂纹,但适用性取决于材料和工艺。应根据材料、缺陷及检测要求选择方法。[7]超声裂纹检测,包括适用情况下的相控阵检测,需要与几何形状和尺寸测定要求相匹配的程序。
应明确准备工作、覆盖范围、位置基准及报告要求。少量点测厚度可能漏掉局部蚀坑;表面裂纹指示不能确定其全部深度。报告必须说明实际检查了什么,以及结果的局限。
应根据后果、状态和不确定性,为已修复连接及正在腐蚀的疲劳关键区域安排适当优先级。调取修复记录,检查实际安装细节及相邻载荷传递。修复后发现的裂纹可能属于残留损伤、重新起裂或其他位置的裂纹,必须查明原因。
将接近条件纳入工作计划,根据需要采用绳索作业、脚手架、高空作业平台或经设计的检查口和可拆卸面板。接近安排应与检测同步预订。反复将无法接近的关键区域写入下一份报告,只会让其状态一直无法确定。
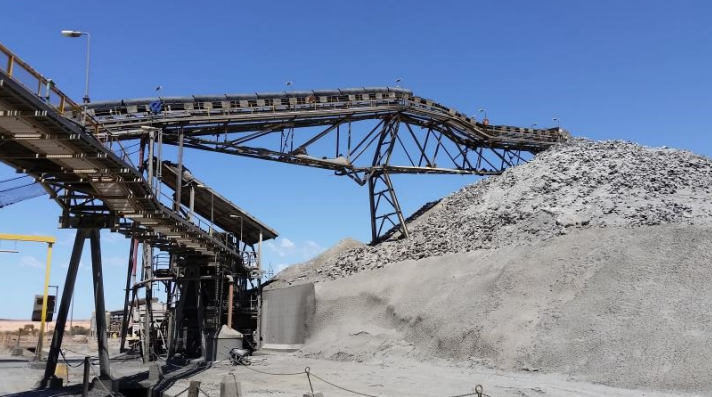
西澳2019年固定式输送堆料机事故说明了腐蚀及检查通道不足的后果。监管机构发现关键构件存在严重腐蚀、积料,以及检查和接近条件方面的缺陷。[1]这是与腐蚀有关的结构失效案例;该报告并未认定腐蚀疲劳是其原因。
随状态变化重新评估运行决策
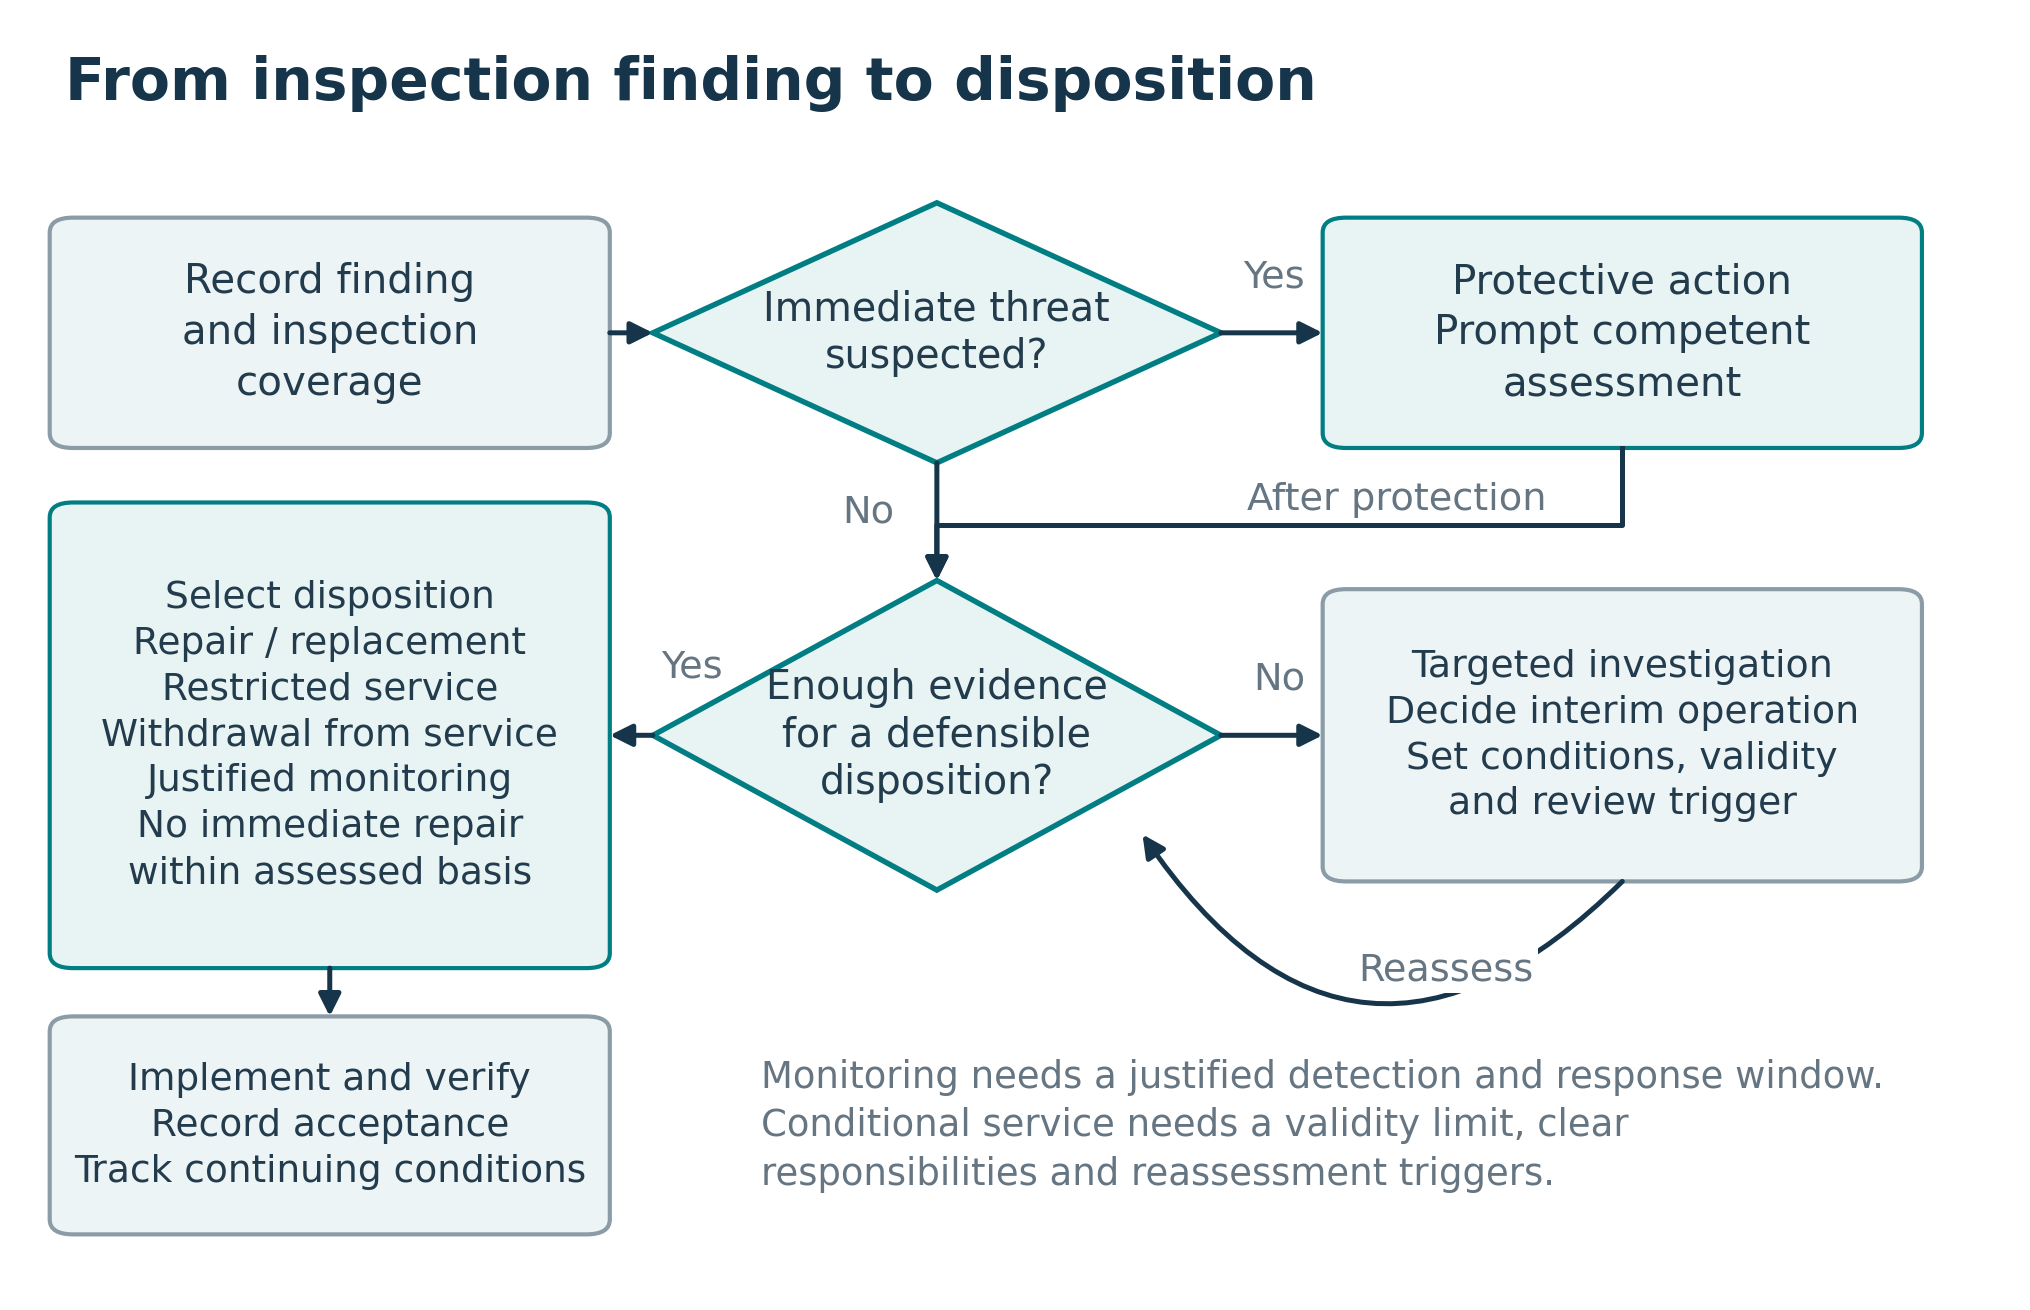
劣化加重,并不意味着可接受风险准则可以放宽。如果损伤发展快于假设,或检查留下更大不确定性,现有计划可能无法继续证明风险可接受。应根据既定准则重新评估运行条件、检查范围和修复时机,不要仅凭外观给出数值化失效概率。
根据检查发现决定继续运行、限制运行或停用。如果运行依据存在疑问,应及时开展工程复核并实施必要的临时控制措施。西澳《矿山安全公告124》要求在结构强度或可靠性不足时采取保护措施。[2]采取措施不必等待最终报告。
检查其他载荷传递路径是否确实能够承载
只有替代路径能够承受重分布载荷时,冗余才可能降低局部缺陷的后果。应检查损伤状态下的连接、剩余承载能力和稳定性。遭受相同腐蚀的相邻构件,可能无法提供假定的储备能力。没有有效替代路径时,漏检关键缺陷可能造成严重后果。
采用基于风险的检查,并留出采取措施的时间
基于风险的检查(RBI)利用失效可能性及后果确定优先级,再针对相关损伤选择方法、覆盖范围和检查间隔。对于这台装船机,反复开裂、已发现的腐蚀和截面损失,以及未检查的关键表面都值得关注。无法接近属于需要解决的不确定性,不是低风险的证据。只有具备书面依据时,才可减少较低风险细节的检查投入,同时保留规定的检测。
如果评估支持在明确条件下继续运行,应根据损伤机制、状态、工况、不确定性及响应时间设置监测间隔。每次检查、修复或工况变化后,都应重新审视优先级。仅规定每年一次的日期并不足够;只有能够及时发现损伤并完成措施,缩短间隔才有意义。
采用可比较的方法,将每处裂纹和测厚位置与基准进行跟踪比较。记录覆盖范围、准备工作和不确定性,以及相关载荷和环境暴露变化。改善接近条件后发现的损伤,并不能证明它是最近才发展的;表面裂纹长度不变,也不能确定深度没有变化。
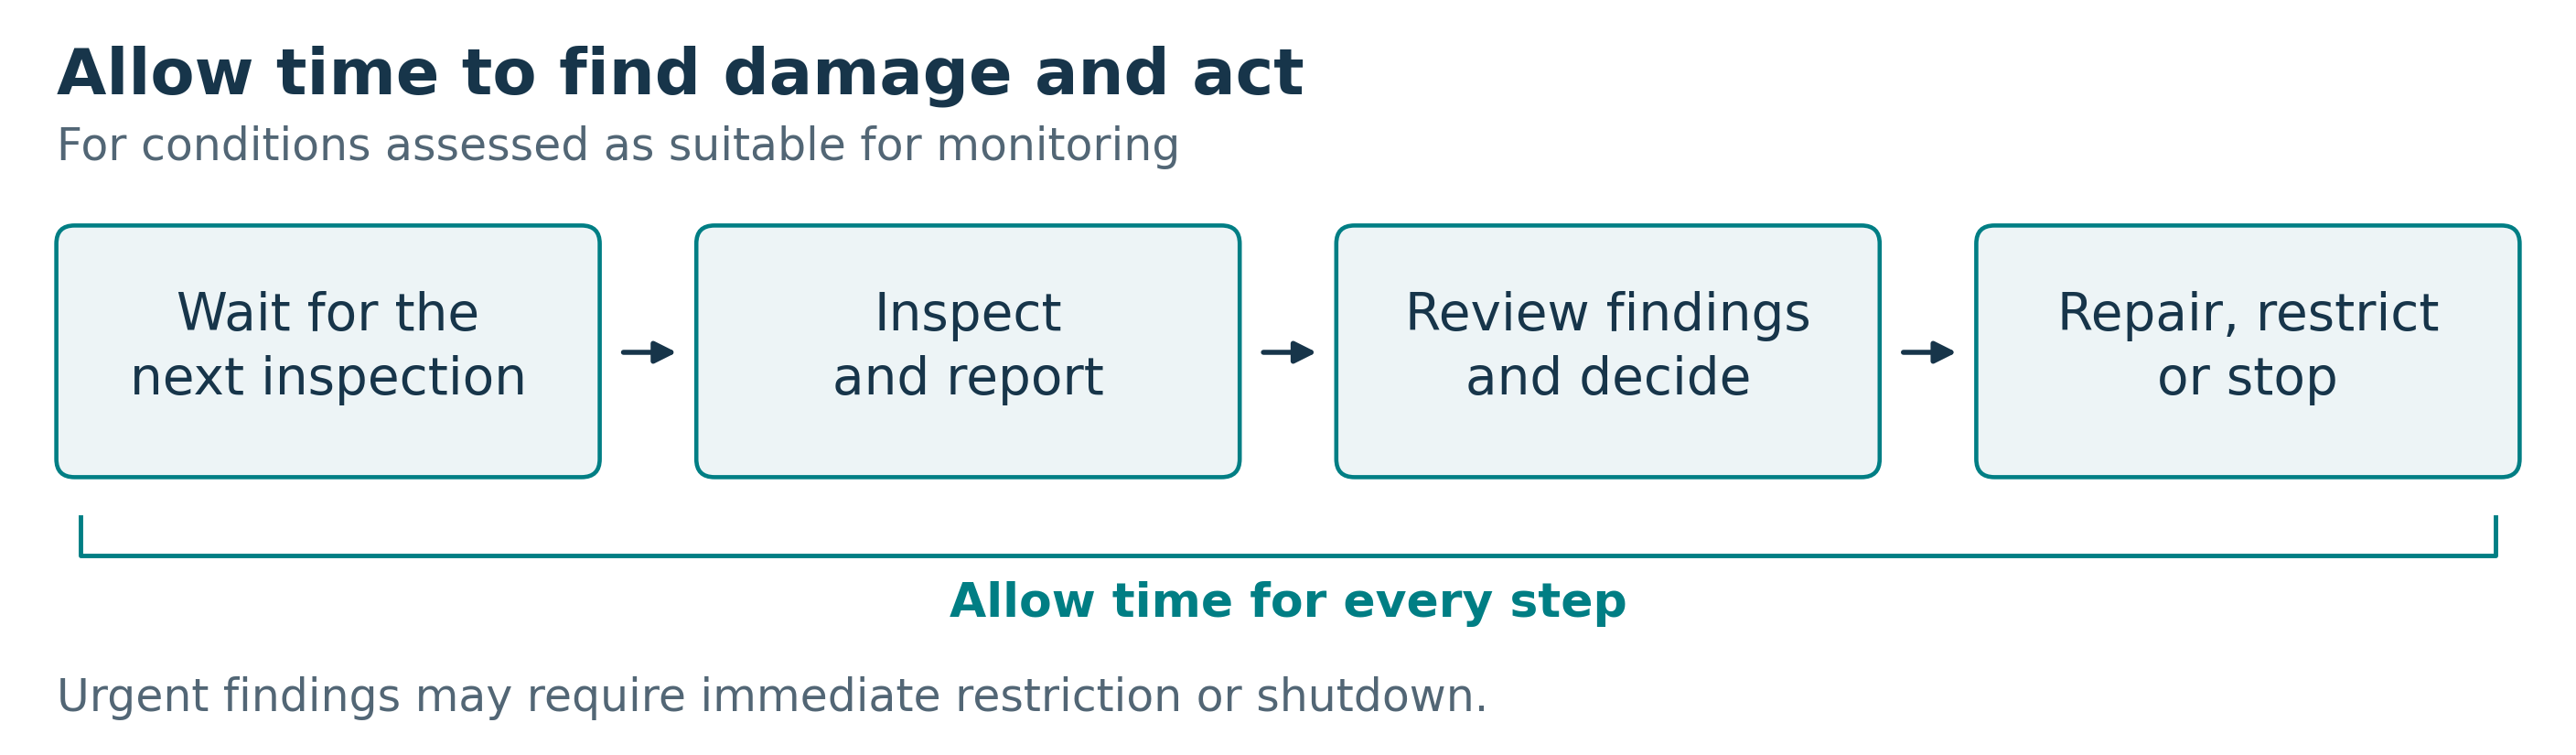
检查发现损伤后,现场仍需要时间审查结果并完成必要措施。这可能包括修复该细节、限制运行或停机。
损伤可能刚好在一次检查后达到可检出程度,并在下次检查前继续发展。应尽早安排下一次检查,留出审查和处置时间,避免延误至继续运行已不可接受的阶段。如果无法证明这一安排合理,仅靠监测就不能支持继续运行。
开始监测前,应明确由谁审查检查结果,以及谁有权限制运行或停机。
应通过日期或明确的运行量,例如运行小时或循环次数,说明继续运行可被支持到何时。同时规定若在下次审查或修复前达到该限值,必须采取什么措施。审查逾期并不会延长已批准的运行期限。
还应明确应对漏检、无法检查的区域、运行工况变化,或损伤超过约定限值的措施。这些情况都要求重新审视运行决策。
处理已知问题,并将其纳入停机计划
已发现但尚未解决的缺陷,仍可能导致非计划停机。应为每项重要发现指定责任人、决策期限及临时运行依据。将未闭环的问题纳入停机计划,同时明确接近条件、隔离、临时支承、修复资源和验证要求。新南威尔士州煤炭处理设施审查发现,结构修复工作的责任分配和验证存在缺口。[3]
紧急修复可能带来生产损失、仓促的接近安排,以及修复工程量的不确定性。应尽早查明损伤范围,以便明确工作范围。如果停机延期,应重新评估运行和监测依据,而不是只移动工单日期。
通过修复减少今后的劣化因素
需要修复时,除处理受损钢材外,还应处理已查明的原因。审查积料部位、潮湿沉积物、排水、防腐及清理和检查通道。经设计的检查口或可拆卸面板,可以使今后的检查具备可实施条件。必要时应评估关键区域的替代载荷路径,包括其在损伤状态下的承载能力。
切割或拆除钢材前,应核实实际支承条件。西澳2016年浓密机死亡事故报告中,一座腐蚀桥架已依赖随后被切断的耙轴支承。[5]劣化可能使结构的实际支承方式不同于图纸。应安排临时支承,并在拆解暴露全部损伤范围时设置停检点。
根据疲劳性能要求规定制造质量
对于新结构、替换构件及修复焊缝,应根据疲劳评估、预期工况和服役期限规定制造要求。在图纸上标识关键焊缝,采用经评定合格的焊接工艺,明确组对、对中、焊缝尺寸、所需熔透程度、焊趾轮廓和过渡角度。这些控制可减少严重的局部应力集中,以及可能引发疲劳裂纹的缺欠。[4]
应规定每道关键焊缝的检测方法、范围及验收准则。在两种方法都适用且有依据时,可以包括100%的超声及磁粉检测。超声检测针对内部缺陷;磁粉检测用于检出铁磁性钢的表面和近表面缺陷。覆盖范围必须适合接头几何形状及接近条件。[7]100%的检测范围,并不意味着每个缺陷都会被检出,也不能据此确定疲劳寿命。
若预期疲劳发生在焊趾,受控焊趾打磨可去除微小缺欠,并平滑与板材的过渡。应规定处理位置、最终轮廓和材料去除限值,然后验证结果。打磨可能暴露更深的缺欠,需要进一步评估和修正。仅有光滑外观并不足够。[8]
评估适合采用超声冲击处理的现有细节
超声冲击处理,通常也称超声锤击,是高频机械冲击(HFMI)处理的一种形式。它可以改善焊趾轮廓并引入残余压应力,从而提高适用焊趾的疲劳抗力。对于难以改变细节的现有结构,该方法可能有用。所主张的改善效果必须适合相应材料、几何形状及载荷,包括平均应力和显著的峰值载荷。[9]
这种处理不能恢复腐蚀损失的截面,也不能解决焊根疲劳关键问题。不要将直接冲击已检出裂纹作为常规修复方法;应先确定裂纹特征,再制定经工程设计的修复或恢复方案。采用经过培训的操作人员、书面的处理和验收要求,并验证结果。恢复防腐保护,同时保留后续检查。[9]
完成措施闭环,并更新下一次检查
将原始发现与已验收的修复、实际安装配置、检测记录及已解决的偏差关联。将停机期间实际发现的损伤、任何细节变化和最终测量结果反馈至评估、缺陷台账和检查计划。交接前应建立修复后基准,确定下次检测及其责任人。
即使计划停机日期保持不变,腐蚀也可能削弱继续运行的依据。应对方法是重新评估损伤、补齐检查缺口,并在有依据的期限内完成必要措施。制造控制及适当的焊缝处理可以改善初始状态;之后,基于风险的检查必须考虑服役中发现的实际状态。装船机上已修复的连接和难以接近的支承柱说明,预防、检查和行动必须始终相互衔接。
ACE可以审查检查结果,并制定调查、修复和监测范围。初始资料包括缺陷台账、原始检测报告、修复历史,以及需要作出的运行或停机决策。
参考资料
[1] Department of Mines, Industry Regulation and Safety, WA (2019). Structural failure of fixed conveyor stacker. Significant Incident Report 274, pp. 1–2. 来源
[2] Department of Mines and Petroleum, WA (2015). Structural safety of buildings, plant and other structures. Mines Safety Bulletin 124. 来源
[3] NSW Resources Regulator (2017). Structural integrity of coal handling and preparation plants, pp. 4–5 and 22. 来源
[4] Hobbacher, A. (2008). IIW Recommendations for Fatigue Design of Welded Joints and Components, IIW-1823-07, sections 3.5.3, 3.5.5, 3.6, 5.4–5.5; corrections 17 October 2012. 来源
[5] Department of Mines and Petroleum, WA (2016). Failed gantry bridge crushes boilermaker working in thickener tank: fatal accident. Significant Incident Report 244. 来源
[6] Zhang, Y., TWI. Fatigue Crack Growth Testing. 来源
[7] Australian Institute for Non-Destructive Testing. What is NDT? 来源
[8] Zhang, Y.-H. and Maddox, S. J. (2009). Fatigue life prediction for toe ground welded joints. International Journal of Fatigue 31, 1124–1136. 来源
[9] Marquis, G. B., Barsoum, Z. and Leitner, M. (2025). New developments and guideline updates for HFMI treatment for improving the fatigue strength of welded joints. Welding in the World, sections 2–3 and 5. 来源