
Corrosión de una columna de soporte del accionamiento de la cinta transportadora
Una inspección de un cargador de barcos encontró grietas importantes en uniones de brida atornilladas de las columnas de soporte que ya habían sido reparadas. Desde el exterior, la máquina parecía estar en buen estado: la pintura estaba intacta y no había deformación visible. Las conexiones reparadas no se habían inspeccionado desde aquella intervención.
En el mismo cargador de barcos, los ensayos no destructivos dirigidos a las columnas de soporte del accionamiento de la cinta transportadora revelaron una pérdida de sección muy superior a la esperada. Nunca se había accedido a las superficies internas de las columnas de soporte de la polea para inspeccionarlas. No podían examinarse desde la pasarela, y disponer de andamios era difícil y requería tiempo.
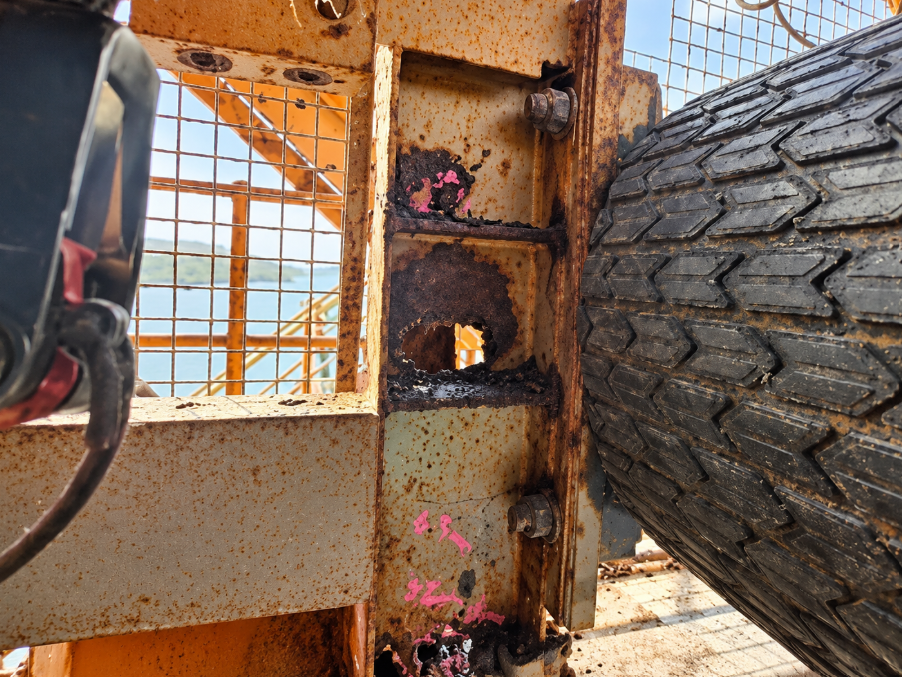
El daño exigió reparaciones extensas y dejó la máquina fuera de servicio durante semanas. Las grietas y la pérdida de sección fueron hallazgos separados; su presencia por sí sola no demuestra que la corrosión causara las grietas.
La secuencia práctica consiste en establecer el estado, reevaluar lo que implica para continuar operando y convertir los hallazgos en reparaciones y seguimiento oportunos. La corrosión puede cambiar la base de cada paso.
La corrosión cambia la base de la evaluación de fatiga
Una evaluación de fatiga depende del detalle, las cargas, el material, el ambiente y el estado supuestos. Mantener el régimen de producción no conserva la validez de esa evaluación si la corrosión ha cambiado la sección o la exposición. Tanto la fatiga como la corrosión pueden evaluarse, pero la base anterior debe contrastarse con el estado actual.
La pérdida de sección aumenta la solicitación del acero restante. Con la misma fuerza axial y el mismo ancho, una sección más delgada soporta una tensión de membrana mayor. La pérdida de sección cerca de una soldadura, un grupo de pernos o una entrada de carga también puede cambiar la flexión local, la rigidez y la transferencia de carga.
Las picaduras crean concentraciones locales de tensión. Una picadura puede ser un punto de iniciación por fatiga. Su profundidad, forma y posición importan; un espesor medio puede ocultar un estado local mucho más grave.
La exposición corrosiva puede afectar a la propagación de grietas. Los efectos ambientales pueden acelerar el crecimiento de grietas por fatiga, según el material, la exposición y la carga. La resistencia a fatiga de referencia del IIW supone condiciones no corrosivas con protección atmosférica normal. No debe aplicarse sin cambios a un detalle con corrosión activa sin una justificación. [4]
Un cálculo hipotético simplificado ilustra la pérdida de sección. Reducir de 10 mm a 7 mm una tira de chapa de espesor uniformemente reducido, sin cambiar la fuerza axial ni el ancho, multiplica la tensión de membrana calculada por 10/7, un aumento de aproximadamente el 43%. No es una predicción de vida a fatiga ni un límite de aceptación. Las picaduras, la flexión, el pandeo, la redistribución de cargas y una grieta requieren evaluaciones separadas.
El comportamiento anterior de una grieta no garantiza el siguiente intervalo
Las grietas por fatiga no necesariamente crecen a velocidad constante, incluso sin corrosión. El crecimiento depende del tamaño y la geometría de la grieta, el rango de tensiones, el material y el ambiente. Al extenderse una grieta, puede aumentar su fuerza impulsora aunque la carga aplicada no cambie. [6] Por tanto, un periodo con pocos cambios medidos no establece años de servicio restante.
La corrosión activa, una grieta más profunda o un cambio de carga pueden invalidar una estimación anterior de crecimiento. El riesgo práctico es perder la ventana de intervención prevista. Compruebe mediciones comparables y reevalúe la progresión en lugar de prolongar indefinidamente una tendencia antigua. El óxido visible o la longitud superficial de una grieta por sí solos no permiten establecer la velocidad de crecimiento ni la vida restante.
La resistencia estática no establece la vida a fatiga
Una comprobación de resistencia estática aborda la carga y el estado evaluados. La evaluación de fatiga aborda las cargas repetidas y el daño acumulado con el tiempo. Un detalle puede cumplir una comprobación estática y seguir necesitando medidas frente a la fatiga. Ninguna de las dos evaluaciones tiene un margen universal que haga innecesaria la otra.
Cuando ya existe una grieta, evalúe su extensión, la incertidumbre de su dimensionamiento, la resistencia restante y la progresión creíble. Un cálculo para un detalle inicialmente sin grietas no establece si esa grieta puede permanecer en servicio. Completar una reparación soldada no restablece automáticamente la vida a fatiga del detalle.
Haga que la inspección pueda detectar el daño relevante
La evaluación necesita evidencia de las zonas críticas. La pintura, el material retenido, la geometría de las soldaduras y el acceso deficiente pueden ocultar daños. Registre por separado el examen de cerca, la cobertura parcial y las zonas no examinadas. Un recorrido visual exterior no establece el estado de una superficie interna inaccesible.
Seleccione los ensayos no destructivos con un especialista en inspección. Las mediciones ultrasónicas de espesor pueden establecer la sección restante en los puntos medidos. Los métodos de partículas magnéticas o corrientes inducidas pueden ayudar a detectar grietas superficiales o próximas a la superficie, según el material y el procedimiento. Seleccione el método según el material, el defecto y los requisitos del examen. [7] El examen ultrasónico de grietas, incluido el de arreglos de fase cuando sea adecuado, necesita un procedimiento acorde con la geometría y la medición requerida.
Defina la preparación, la cobertura, las referencias de ubicación y los requisitos del informe. Unas pocas lecturas puntuales de espesor pueden pasar por alto picaduras locales; una indicación superficial de grieta no establece toda su profundidad. El informe debe mostrar qué se examinó realmente y las limitaciones del resultado.
Asigne una prioridad adecuada a las conexiones reparadas y a las zonas críticas para la fatiga con corrosión activa, según las consecuencias, el estado y la incertidumbre. Recupere los registros de reparación y examine el detalle instalado y la transferencia de cargas adyacente. Una grieta posterior a una reparación puede ser daño remanente, una nueva iniciación o una grieta en otro lugar; debe establecerse la causa.
Planifique el acceso como parte del trabajo: acceso por cuerdas, andamios, plataformas elevadoras o registros y paneles desmontables diseñados, según corresponda. Programe el acceso y el examen conjuntamente. Trasladar repetidamente una zona crítica inaccesible al siguiente informe deja su estado sin resolver.
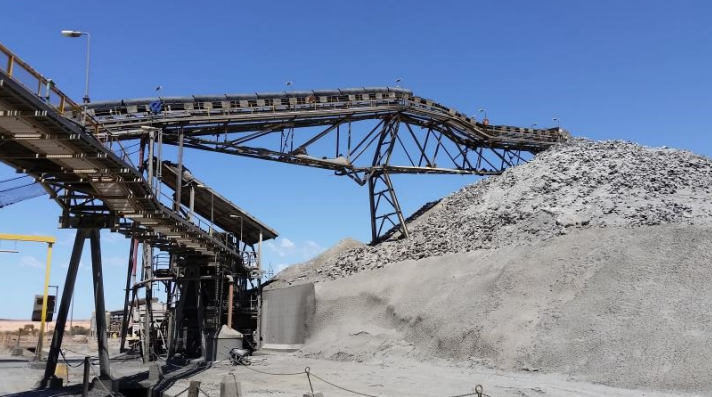
El incidente de 2019 con un apilador de cinta fijo en Australia Occidental demuestra las consecuencias de la corrosión y del acceso insuficiente para inspección. El regulador identificó corrosión importante de elementos críticos, material retenido y deficiencias en la inspección y el acceso. [1] Es un ejemplo de fallo estructural relacionado con corrosión; el informe no establece la fatiga por corrosión como causa.
Reevalúe la decisión de operación cuando cambie el estado
El criterio de riesgo aceptable no se vuelve menos exigente porque aumente el deterioro. Si el daño progresa más rápido de lo supuesto o el examen deja mayor incertidumbre, el plan existente puede dejar de demostrar un riesgo aceptable. Reevalúe las condiciones de operación, el alcance de inspección y el momento de reparación frente a los criterios establecidos; no asigne una probabilidad numérica de fallo basándose solo en la apariencia.
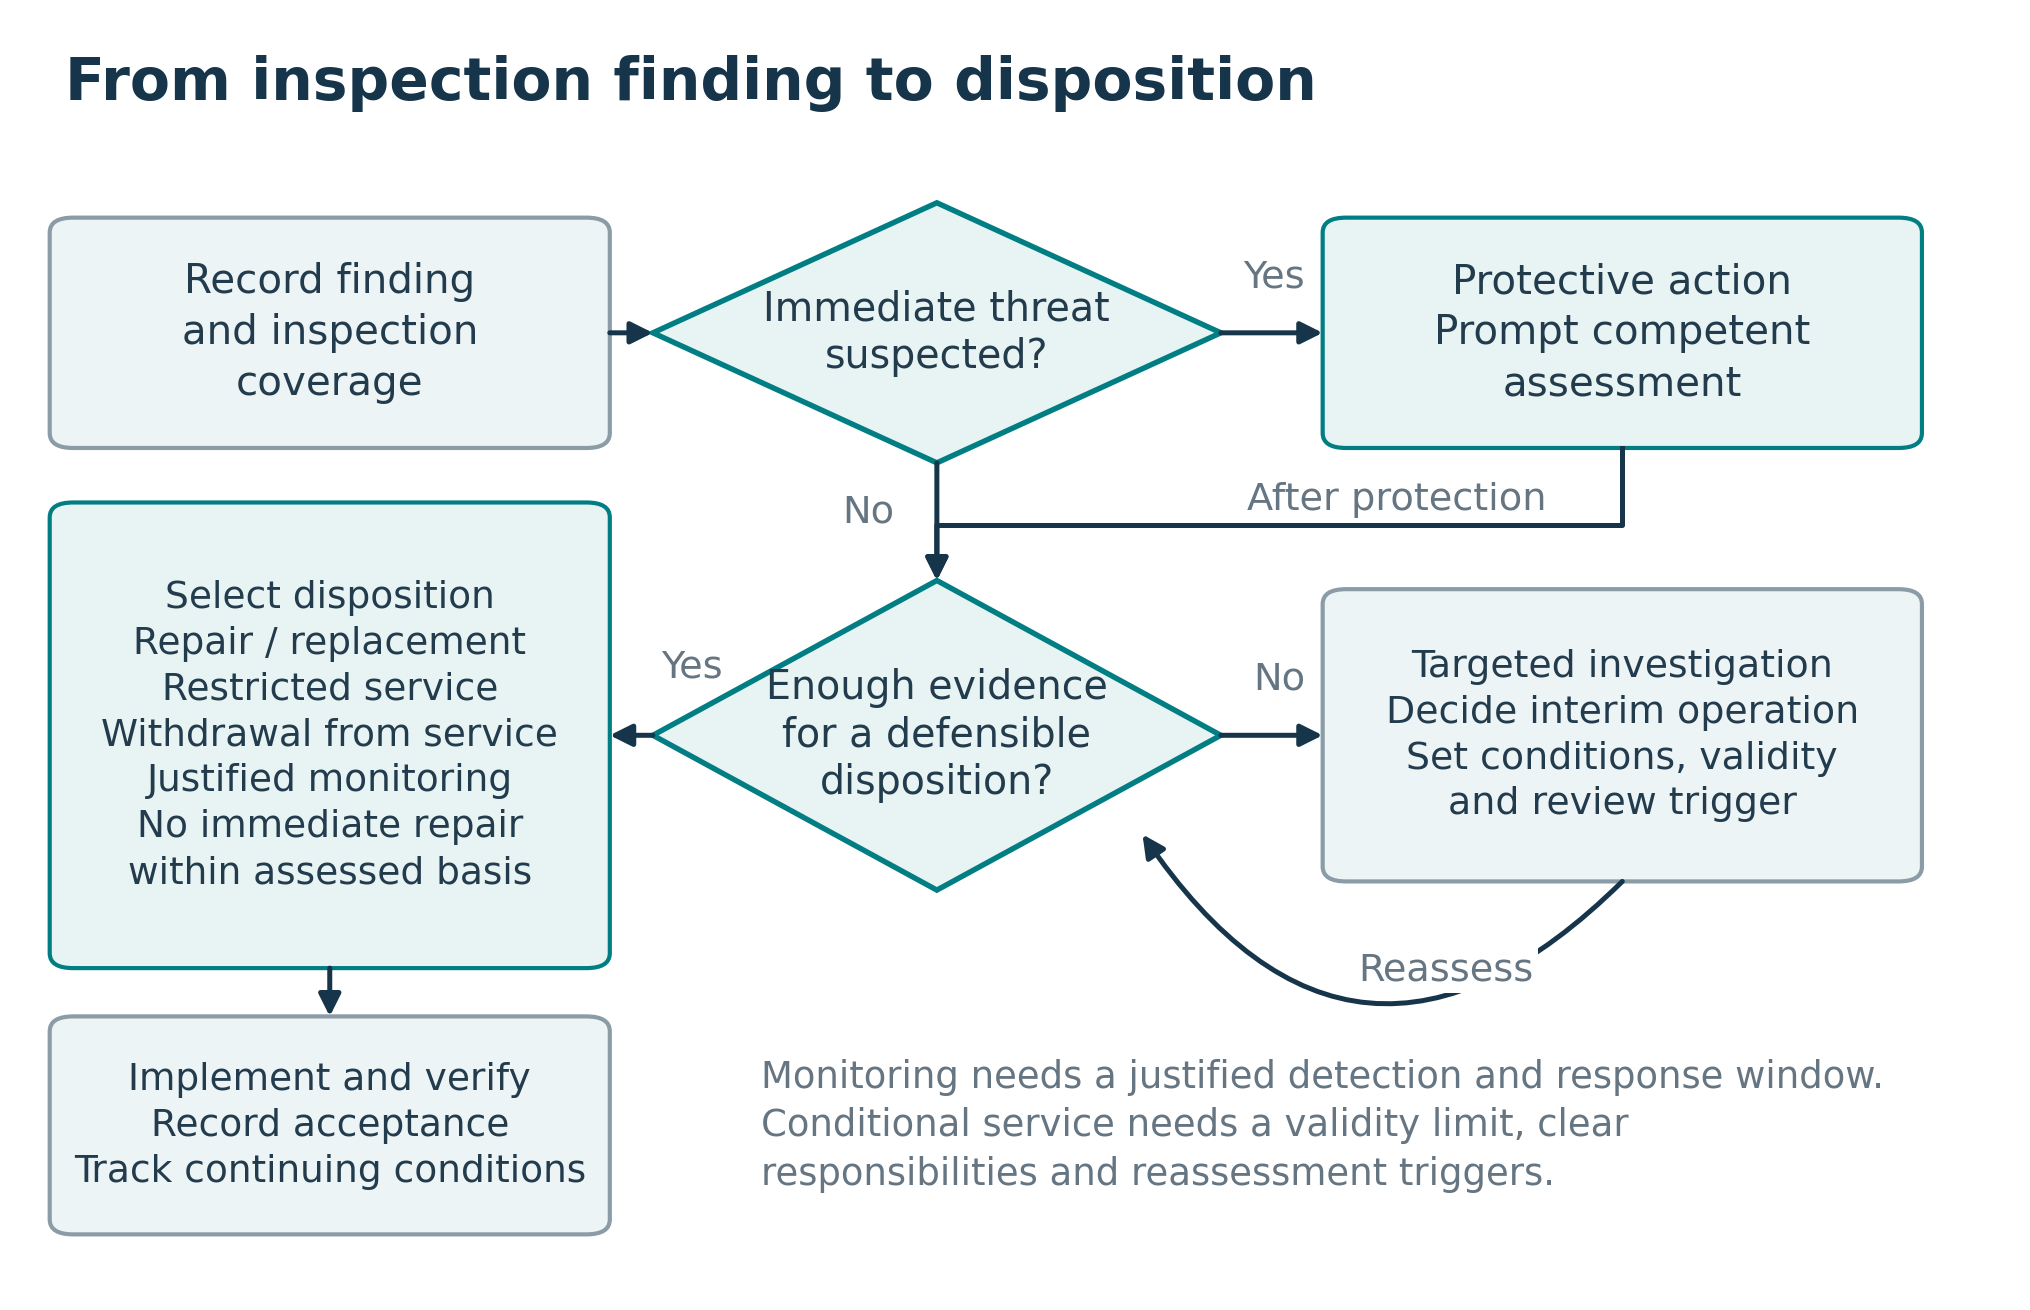
Utilice los hallazgos para decidir entre continuar operando, imponer restricciones o retirar del servicio. Si la base de operación está en duda, obtenga una revisión de ingeniería e implante con prontitud los controles provisionales necesarios. El Boletín de Seguridad Minera 124 de Australia Occidental exige medidas de protección cuando la resistencia o la fiabilidad estructural son inadecuadas. [2] No es necesario esperar al informe final para actuar.
Compruebe si otra trayectoria de carga puede soportar realmente la carga
La redundancia solo puede reducir la consecuencia de un defecto local cuando una trayectoria alternativa puede soportar la carga redistribuida. Compruebe las conexiones, la capacidad restante y la estabilidad en el estado dañado. Los elementos adyacentes expuestos a la misma corrosión pueden no proporcionar la reserva supuesta. Cuando no existe una alternativa eficaz, un defecto crítico no detectado puede tener consecuencias graves.
Utilice la inspección basada en riesgo y deje tiempo para actuar
La inspección basada en riesgo (RBI) utiliza la probabilidad y las consecuencias del fallo para establecer prioridades y después selecciona métodos, cobertura e intervalos para el daño pertinente. En este cargador de barcos, merecen atención las grietas repetidas, la corrosión y pérdida de sección observadas, y las superficies críticas no examinadas. La falta de acceso es una incertidumbre que debe resolverse, no evidencia de bajo riesgo. Reduzca el esfuerzo en detalles de menor riesgo solo con una base documentada y mantenga los exámenes exigidos.
Cuando la evaluación respalde continuar operando bajo condiciones definidas, establezca los intervalos de seguimiento a partir del mecanismo, el estado, el régimen de trabajo, la incertidumbre y el tiempo de respuesta. Revise las prioridades después de cada inspección, reparación o cambio de régimen. Una fecha anual por sí sola es insuficiente; un intervalo más corto solo ayuda si el daño puede detectarse y la acción completarse a tiempo.
Haga seguimiento de cada grieta y punto de medición de espesor respecto de una referencia inicial mediante métodos comparables. Registre la cobertura, la preparación y la incertidumbre, junto con los cambios relevantes de carga y exposición. El daño revelado por un mejor acceso no demuestra crecimiento reciente, y una longitud superficial de grieta sin cambios no establece que su profundidad tampoco haya cambiado.
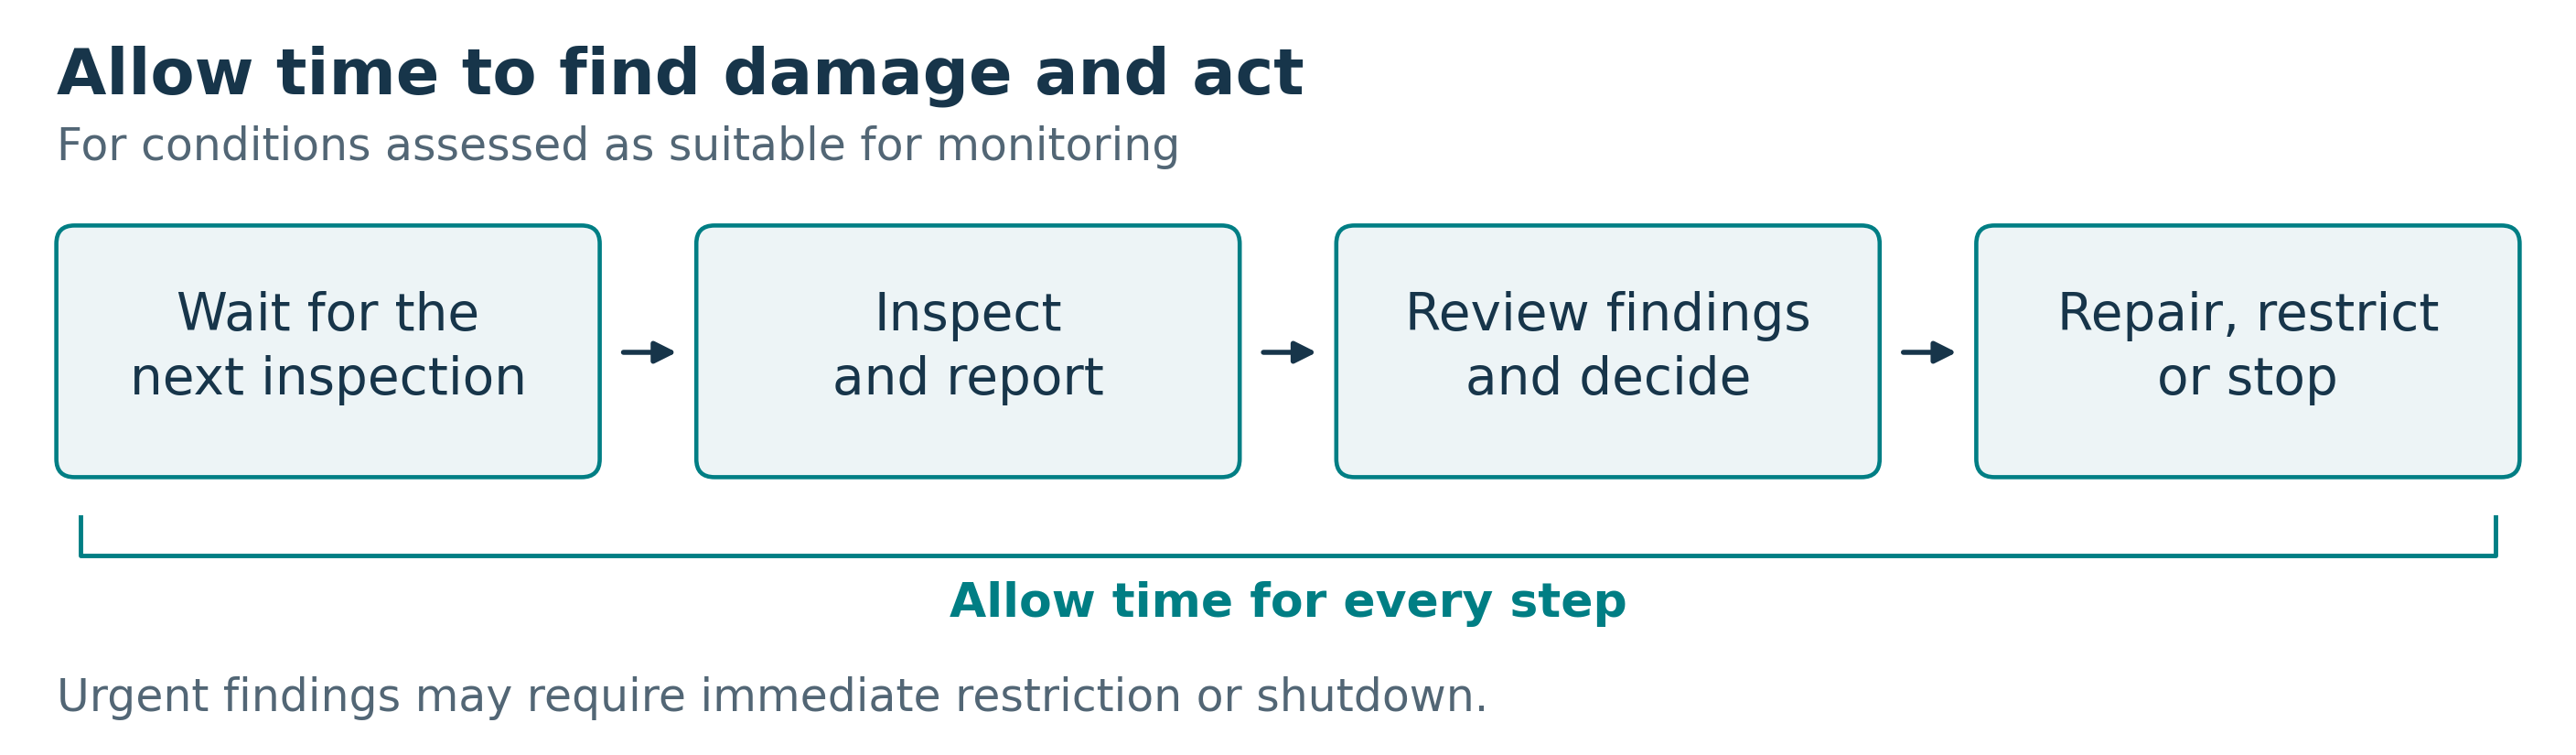
Cuando una inspección detecta daños, la planta todavía necesita tiempo para revisar los hallazgos y completar las acciones necesarias. Eso puede significar reparar el detalle, restringir la operación o detener la máquina.
El daño puede volverse detectable justo después de una inspección y seguir desarrollándose antes de la siguiente. Programe la siguiente inspección con suficiente antelación para dejar tiempo de revisión y actuación antes de que continuar operando sea inaceptable. Si esto no puede justificarse, el seguimiento por sí solo no respalda continuar operando.
Antes de iniciar el seguimiento, designe a la persona que revisará los hallazgos y a la persona autorizada para restringir o detener la máquina.
Indique hasta cuándo se justifica continuar operando, mediante una fecha o una cantidad definida de operación, como horas o ciclos. Establezca qué debe ocurrir si se alcanza ese límite antes de la siguiente revisión o reparación. Una revisión vencida no prolonga el periodo de operación aprobado.
Defina también respuestas claras ante una inspección incumplida, una zona que no pueda examinarse, un cambio del régimen operativo o un daño que supere el límite acordado. Estos eventos exigen revisar la decisión de operación.
Actúe sobre los hallazgos conocidos e incorpórelos a la planificación de la parada
Un defecto detectado pero aún sin resolver puede provocar una parada no planificada. Asigne a cada hallazgo importante un responsable, un plazo de decisión y una base provisional de operación. Incorpore los hallazgos abiertos al plan de parada con requisitos de acceso, aislamiento, soporte temporal, recursos de reparación y verificación. La revisión de instalaciones de manejo de carbón de Nueva Gales del Sur identificó deficiencias en la asignación y verificación de trabajos de reparación estructural. [3]
Las reparaciones urgentes pueden causar pérdidas de producción, accesos organizados con premura e incertidumbre en las cantidades a reparar. Determine la extensión con suficiente antelación para definir el alcance. Si se aplaza la parada, reevalúe la base de operación y seguimiento en lugar de limitarse a cambiar la fecha de la orden de trabajo.
Aproveche la reparación para reducir la exposición futura
Cuando se requiera reparación, aborde la causa establecida además del acero dañado. Revise las zonas de acumulación de material, los depósitos húmedos, el drenaje, la protección anticorrosiva y el acceso para limpieza e inspección. Los registros o paneles desmontables diseñados pueden facilitar los exámenes futuros. Cuando esté justificado, evalúe trayectorias alternativas de carga en zonas críticas, incluida su capacidad en el estado dañado.
Compruebe las condiciones reales de apoyo antes de cortar o retirar acero. En el informe de un accidente mortal de 2016 en un espesador de Australia Occidental, un puente corroído había pasado a depender de un eje de rastras que después fue cortado. [5] El deterioro puede hacer que la estructura se apoye de forma distinta a la indicada en el plano. Incluya soporte temporal y un punto de espera cuando el desmontaje revele toda la extensión del daño.
Especifique la calidad de fabricación necesaria para el comportamiento a fatiga
Para estructuras nuevas, elementos de reemplazo y soldaduras de reparación, defina los requisitos de fabricación a partir de la evaluación de fatiga, el régimen previsto y el periodo de servicio. Identifique las soldaduras críticas en los planos. Especifique el ajuste, la alineación, el tamaño de soldadura, la penetración requerida, el perfil del pie y el ángulo de transición, utilizando procedimientos de soldadura cualificados. Estos controles reducen las concentraciones locales severas de tensión y las imperfecciones que pueden iniciar grietas por fatiga. [4]
Especifique los métodos, la extensión y los criterios de aceptación del examen para cada soldadura crítica. Puede incluirse un examen ultrasónico y por partículas magnéticas del 100% cuando ambos sean adecuados y estén justificados. El ensayo ultrasónico se dirige a defectos internos; el de partículas magnéticas detecta defectos superficiales y próximos a la superficie en acero ferromagnético. La cobertura debe adaptarse a la geometría y al acceso de la unión. [7] Una cobertura de examen del 100% no significa que se detectará cada defecto ni establece la vida a fatiga.
Cuando se prevea fatiga en el pie de la soldadura, un esmerilado controlado puede eliminar pequeñas imperfecciones y suavizar la transición hacia la chapa. Especifique las zonas de tratamiento, el perfil final y los límites de eliminación de material, y después verifique el resultado. El esmerilado puede revelar imperfecciones más profundas que requieran evaluación y corrección. Una apariencia lisa por sí sola es insuficiente. [8]
Evalúe el tratamiento por impacto ultrasónico en detalles existentes adecuados
El tratamiento por impacto ultrasónico, a menudo llamado martillado ultrasónico, es una forma de tratamiento por impacto mecánico de alta frecuencia (HFMI). Puede mejorar el perfil del pie de soldadura e introducir tensiones residuales de compresión, mejorando la resistencia a fatiga en pies de soldadura adecuados. Puede resultar útil en estructuras existentes donde sea difícil cambiar el detalle. El beneficio atribuido debe corresponder al material, la geometría y las cargas, incluidas la tensión media y las cargas máximas significativas. [9]
El tratamiento no recupera la sección corroída ni resuelve un problema de fatiga en la raíz de la soldadura. No aplique impacto sobre una grieta detectada como reparación rutinaria: caracterícela y establezca un procedimiento de reparación o rehabilitación diseñado. Utilice operadores capacitados, requisitos documentados de tratamiento y aceptación, y verifique el resultado. Restablezca la protección anticorrosiva y mantenga las inspecciones de seguimiento. [9]
Cierre la acción y actualice la próxima inspección
Vincule el hallazgo original con la reparación aceptada, la configuración instalada, los registros de examen y las desviaciones resueltas. Incorpore a la evaluación, al registro de defectos y al plan de inspección el daño realmente encontrado durante la parada, cualquier cambio del detalle y las mediciones finales. Establezca una referencia posterior a la reparación, el siguiente examen y su responsable antes de la entrega.
La corrosión puede debilitar la base que justifica continuar operando aunque la fecha de parada prevista no cambie. La respuesta consiste en reevaluar el daño, cerrar las carencias de inspección y completar las acciones necesarias dentro de un plazo justificado. Los controles de fabricación y los tratamientos de soldadura adecuados pueden mejorar el estado inicial; la inspección basada en riesgo debe después considerar el estado encontrado en servicio. Las conexiones reparadas y las columnas de soporte inaccesibles del cargador de barcos muestran por qué la prevención, la inspección y la actuación deben permanecer conectadas.
ACE puede revisar los hallazgos de inspección y desarrollar alcances de investigación, reparación y seguimiento. La información inicial comprende el registro de defectos, los informes originales de examen, el historial de reparaciones y la decisión de operación o parada que deba tomarse.
Referencias
[1] Department of Mines, Industry Regulation and Safety, WA (2019). Structural failure of fixed conveyor stacker. Significant Incident Report 274, pp. 1–2. Fuente
[2] Department of Mines and Petroleum, WA (2015). Structural safety of buildings, plant and other structures. Mines Safety Bulletin 124. Fuente
[3] NSW Resources Regulator (2017). Structural integrity of coal handling and preparation plants, pp. 4–5 and 22. Fuente
[4] Hobbacher, A. (2008). IIW Recommendations for Fatigue Design of Welded Joints and Components, IIW-1823-07, sections 3.5.3, 3.5.5, 3.6, 5.4–5.5; corrections 17 October 2012. Fuente
[5] Department of Mines and Petroleum, WA (2016). Failed gantry bridge crushes boilermaker working in thickener tank: fatal accident. Significant Incident Report 244. Fuente
[6] Zhang, Y., TWI. Fatigue Crack Growth Testing. Fuente
[7] Australian Institute for Non-Destructive Testing. What is NDT? Fuente
[8] Zhang, Y.-H. and Maddox, S. J. (2009). Fatigue life prediction for toe ground welded joints. International Journal of Fatigue 31, 1124–1136. Fuente
[9] Marquis, G. B., Barsoum, Z. and Leitner, M. (2025). New developments and guideline updates for HFMI treatment for improving the fatigue strength of welded joints. Welding in the World, sections 2–3 and 5. Fuente